Я. Введение в оборудование
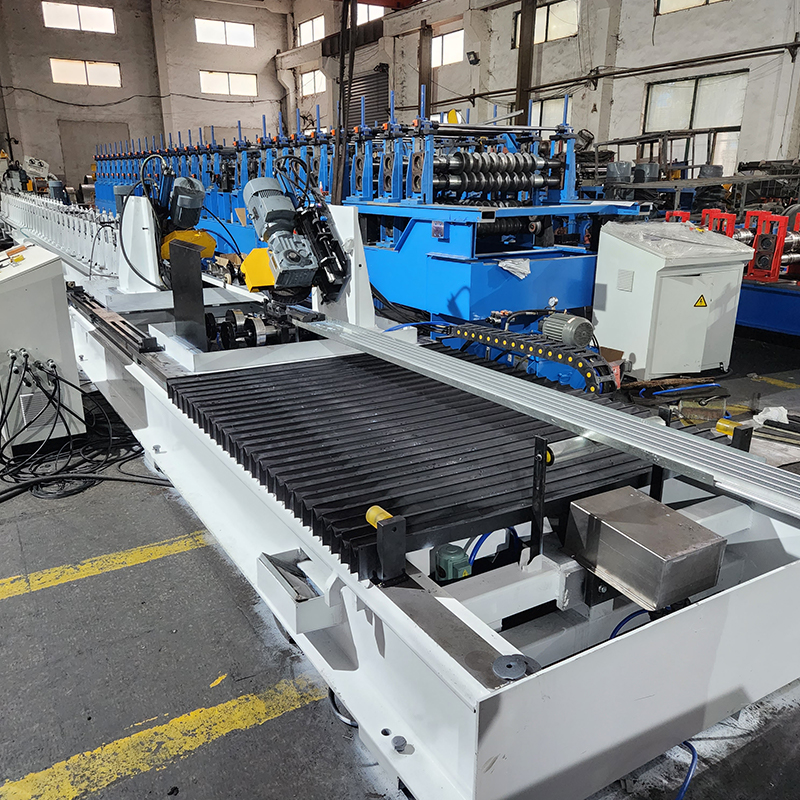
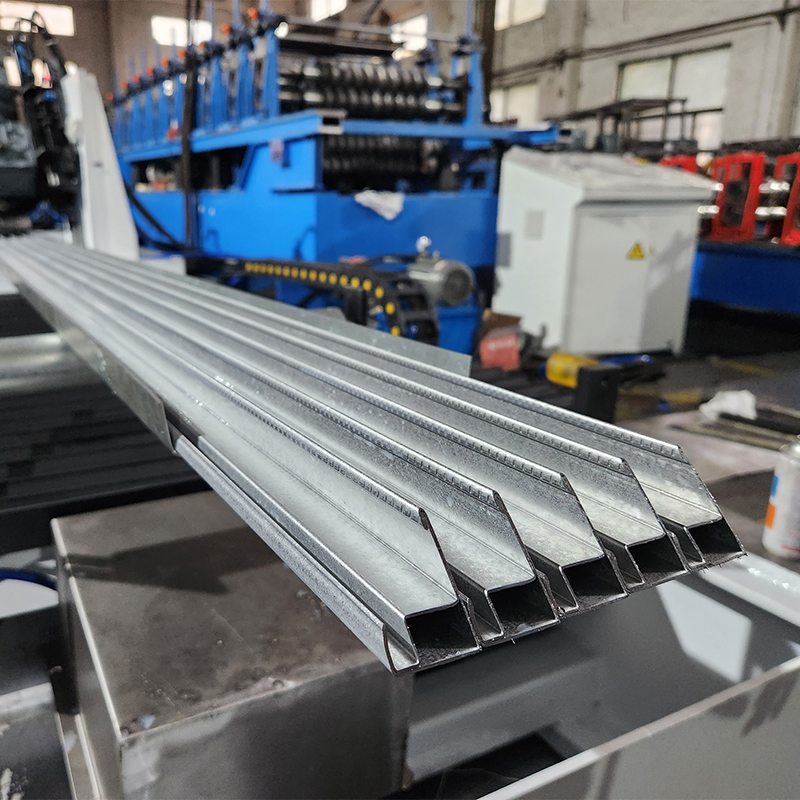
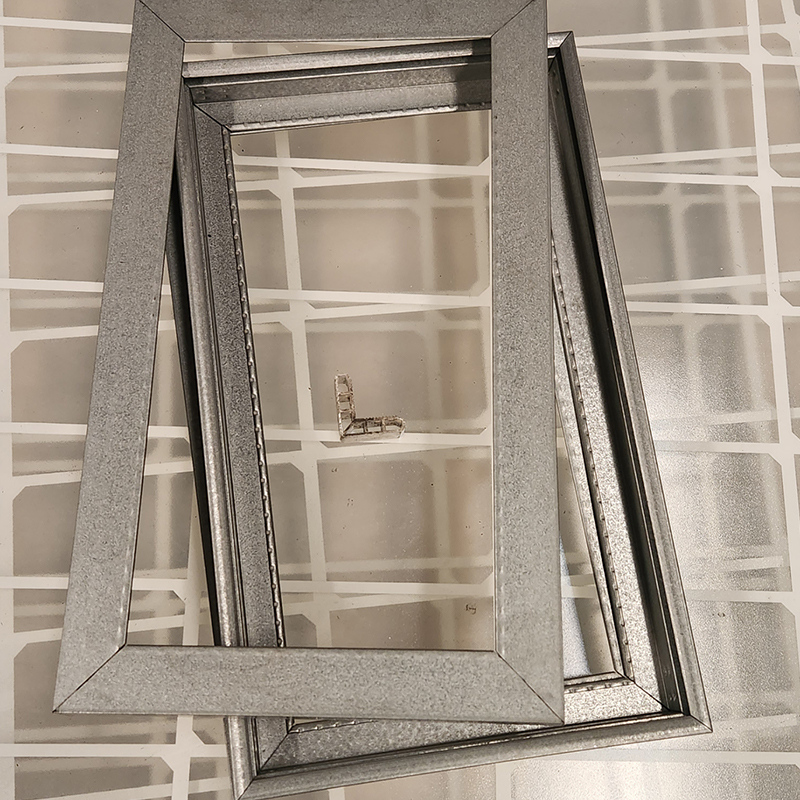
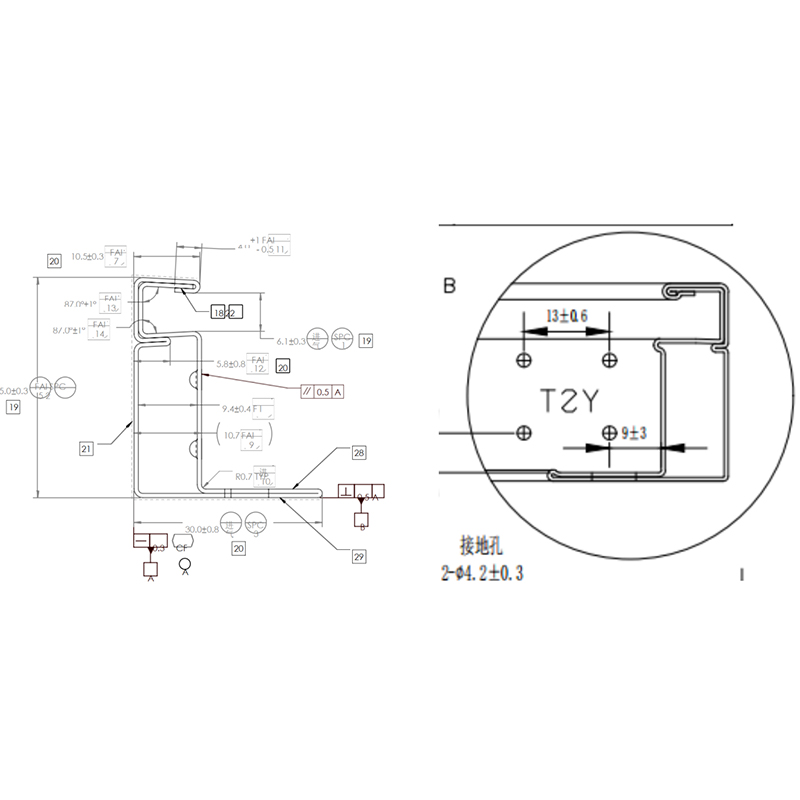
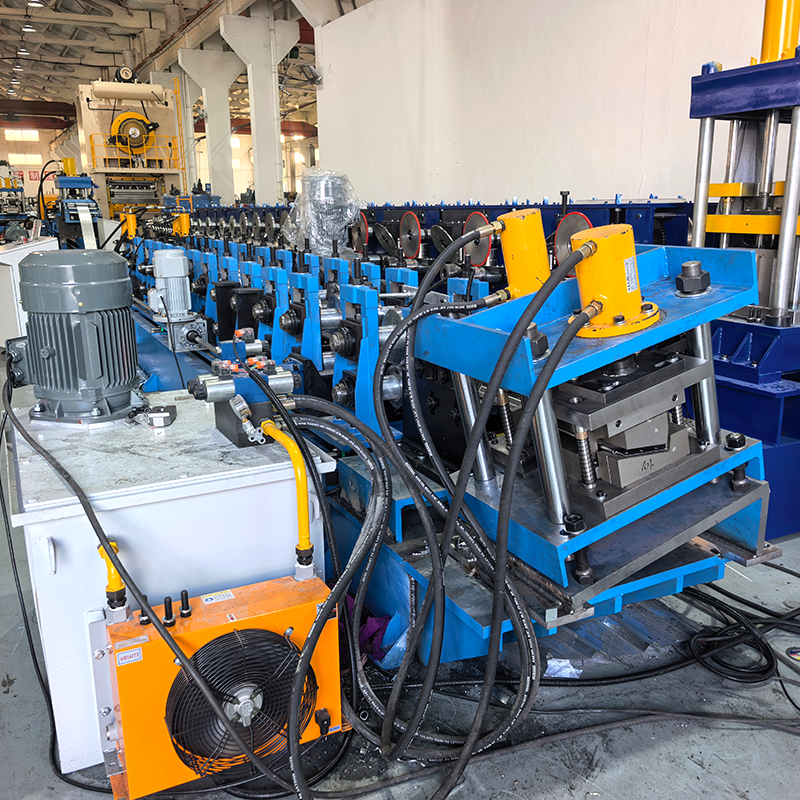
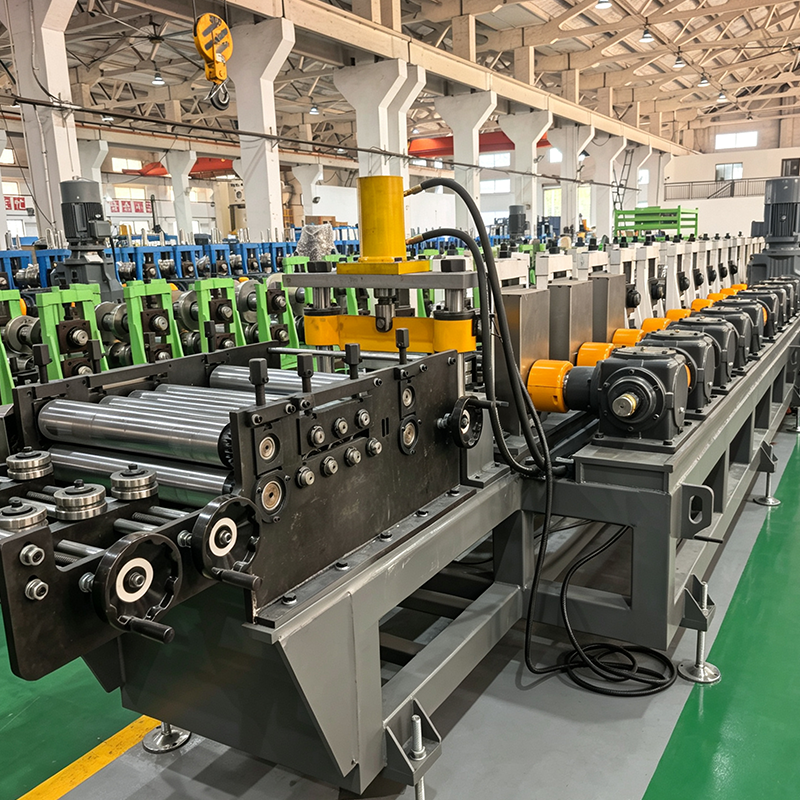
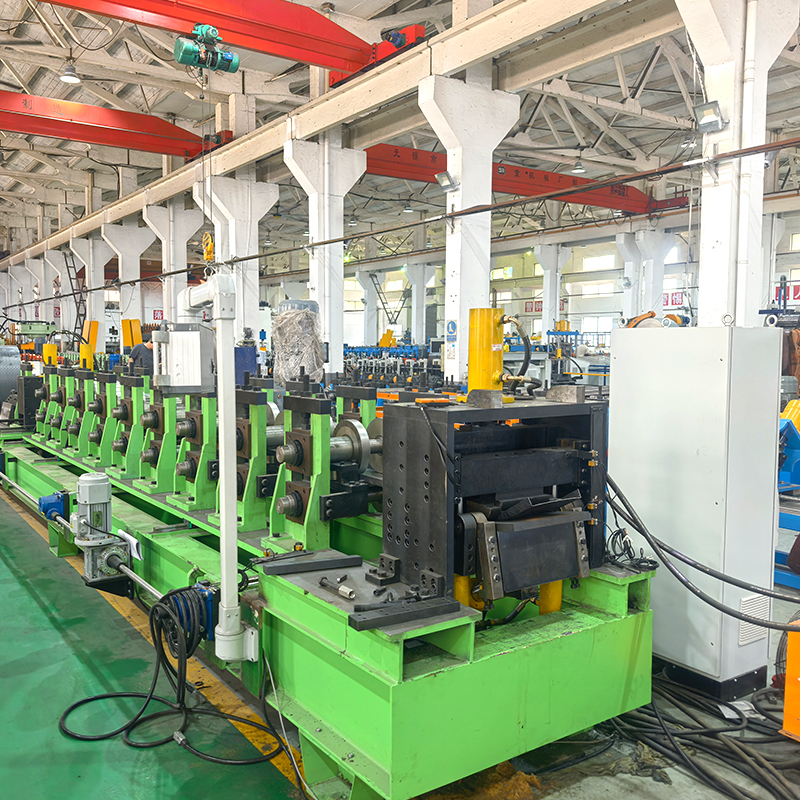
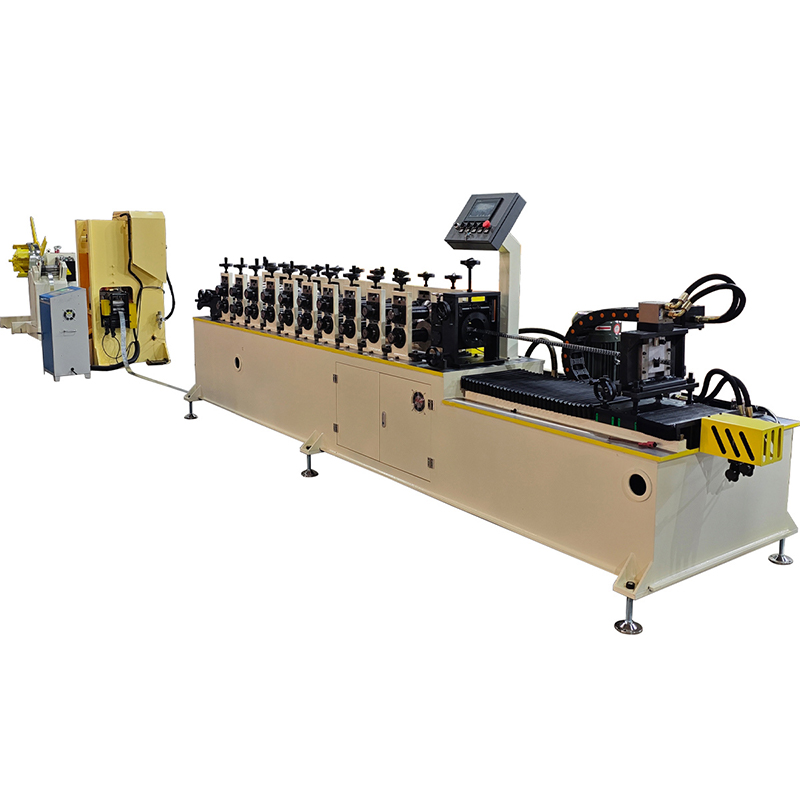
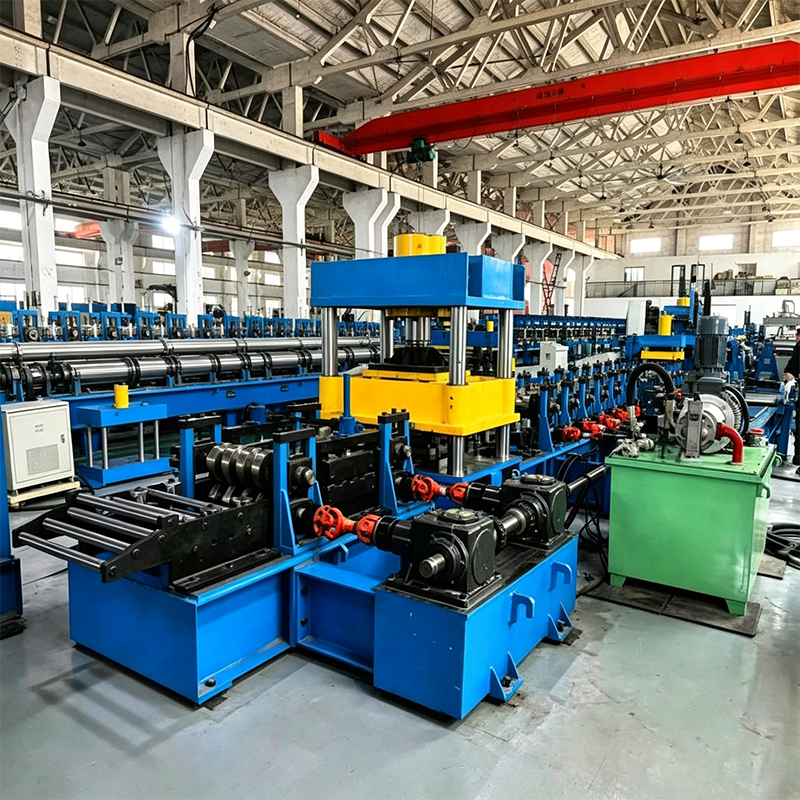
Профилегибочная машина для производства стальных рам на солнечных батареях (закрытого типа) представляет собой полностью автоматизированную систему холодной прокатки, специально разработанную для производства стальных рам закрытого профиля для фотоэлектрических (PV) модулей. По сравнению с рамами открытого профиля рамы закрытого профиля обеспечивают превосходную жесткость на кручение. Оборудование, использующее процесс холодной прокатки, не требующий нагрева или обработки поверхности, является энергоэффективным и экологически чистым. Компания обрабатывает рулонную стальную продукцию на непрерывной линии холодной прокатки, выполняя полный рабочий процесс —включая размотку, направленную подачу, сервопробивку, профилирование, гидравлическую резку, боковую передачу, двухголовочную высечку 45°, транспортировку, автоматическую вставку угловых соединителей (клепку), онлайн-инспекцию с автоматической отбраковкой и автоматическую укладку— для непосредственного производства готовых стальных рам с закрытым профилем, готовых к сборке фотоэлектрических модулей.
Вся линия оснащена автоматизацией на базе ПЛК, обеспечивающей непрерывную, полностью автоматизированную работу от размотки до укладки готовой продукции. Интегрируя основные функции, такие как сервопробивка, высечка с двумя головками 45°, автоматическая клепка угловых соединителей, онлайн-проверка/отбраковка и автоматическая укладка, система преобразует сырье в готовые рамы, готовые к сборке, без необходимости промежуточного обращения или ручного вмешательства. Это оборудование, требующее для мониторинга всего 1–2 операторов, является ключевым активом для производителей фотоэлектрических рам, стремящихся перейти на автоматизированное и интеллектуальное производство.
Оборудование совместимо с различными материалами —включая оцинкованную сталь, сталь с покрытием Al-Zn и сталь с покрытием Zn-Al-Mg— и поддерживает толщину материала от 0,8 мм до 2,5 мм. Компания может производить стальные рамы закрытого профиля с различными спецификациями, отвечающие разнообразным требованиям к сборке фотоэлектрических модулей. Учитывая, что модуль упругости стали в три раза выше, чем у алюминиевого сплава, стальной каркас обеспечивает в три раза большую жесткость, чем алюминиевый каркас, при том же профиле поперечного сечения; это эффективно минимизирует деформацию модуля при различных нагрузках и повышает общую прочность и жесткость модуля.
II. Основные преимущества и торговые преимущества
(1) Закрытопрофильная конструкция с прочностью на кручение, значительно превышающей прочность рам открытого профиля
Рамы фотоэлектрических модулей закрытого профиля обеспечивают превосходную прочность на кручение по сравнению с альтернативами открытого профиля. Конструкция с закрытым поперечным сечением создает герметичную несущую конструкцию, которая более равномерно распределяет силы —такие как ветровые нагрузки, снеговые нагрузки и тепловое расширение/сжатие—, делая раму устойчивой к скручиванию и деформации. Сталь обеспечивает значительно более высокую механическую прочность, чем алюминиевый сплав, а также превосходную ударную вязкость. Стальные рамы имеют предел текучести ≥450 МПа и модуль упругости в три раза выше, чем у алюминиевых рам, что обеспечивает вдвое большую прочность по сравнению с традиционными алюминиевыми аналогами.
(2) Боковой сдвиг + двухголовочная высечка 45°: точная торцевая резка за один процесс
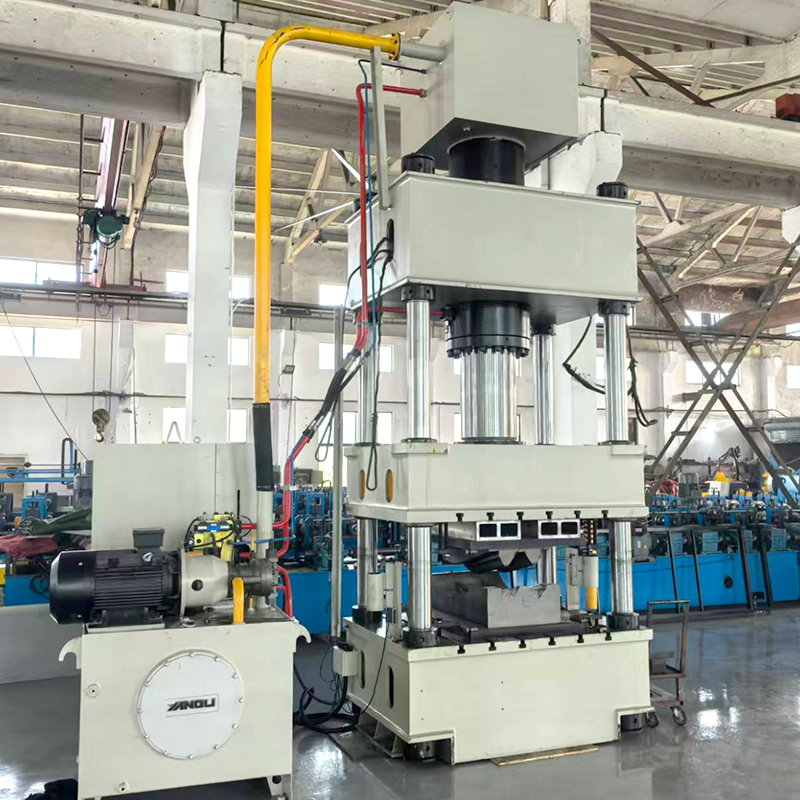
После этапа гидравлического отсечения оборудование включает в себя процессы бокового смещения и двухголовочной высечки 45°—критические этапы для обеспечения точности торцевой поверхности при производстве закрытых стальных рам:
Боковое смещение: вырезанная рама автоматически смещается вбок к станции высечки 45°, обеспечивая высокоскоростной переход между этапами процесса.
Двухголовочная высечка 45°: Прецизионная высечка 45° выполняется одновременно на обоих концах, придавая форму обоим концам за одну операцию.
Высечка 45° создает скошенные торцевые вырезы, необходимые для точной угловой сборки рам фотоэлектрических модулей.
По сравнению с традиционной вторичной обработкой этот метод поточной высечки устраняет необходимость в автономном оборудовании для угловой резки, вторичном зажиме и промежуточной обработке материалов.
Он обеспечивает высокую угловую точность и плавные разрезы без заусенцев, гарантируя идеальную посадку во время сборки рамы.
(3) Перфорация с сервоприводом: точность и эффективность
Для точной подачи материала и пробивки отверстий используется высокоточная сервосистема, позволяющая точно формировать монтажные отверстия и различные другие схемы расположения отверстий. Отклонение положения отверстия контролируется в пределах ±0,2 мм, что обеспечивает точность на последующих этапах сборки.
(4) Гидравлическое отключение (сервоотслеживание): непрерывная поточная резка без остановки линии
Используя гидравлическую систему отсечки в сочетании с технологией сервослежения, оборудование автоматически отслеживает скорость движения рамы и синхронно выполняет резку фиксированной длины, пока рама движется с высокой скоростью. Это исключает необходимость замедления или остановки линии, обеспечивая высокую точность резки, гладкие поверхности реза и размеры длины, строго соответствующие допускам вытяжки за один проход.
(5) Автоматическая вставка и клепка угловых ключей: безопасные и надежные соединения
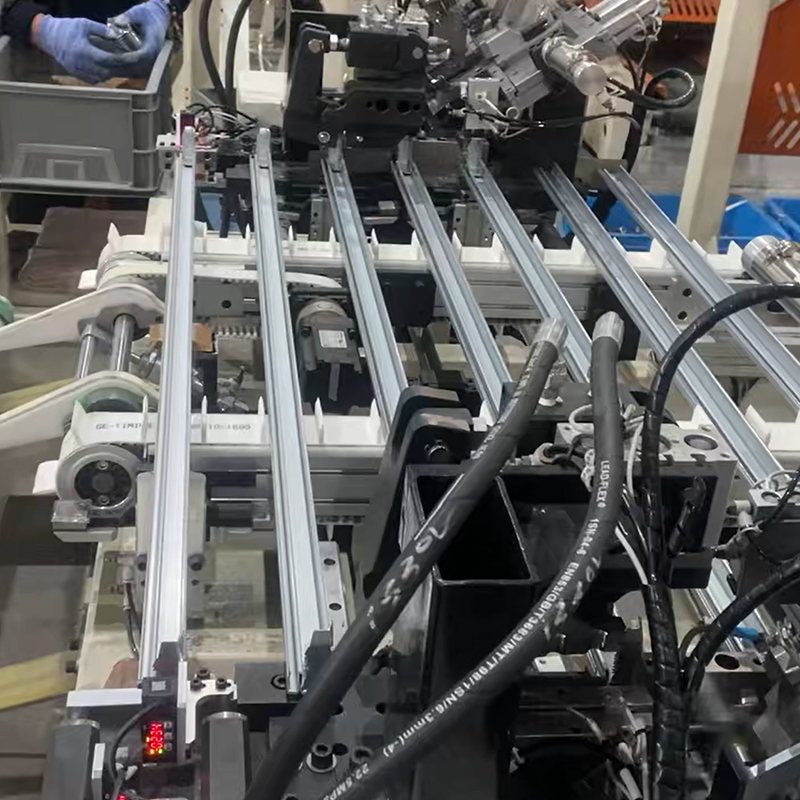
Оборудование объединяет автоматическую вставку угловых ключей и клепку в конце производственной линии; формованные и высеченные рамы перемещаются по конвейеру непосредственно на станцию вставки. Угловые шпонки автоматически подаются, позиционируются и точно вставляются в закрытые монтажные полости на концах рамы. Сразу же следует автоматическая клепка, надежно прикрепляющая угловой ключ к корпусу рамы. Весь процесс полностью автоматизирован и не требует ручного вмешательства, что устраняет необходимость в отдельных станциях ввода, дополнительных инвестициях в оборудование и выделенных операторах.
(6) Встроенная проверка и автоматическое отбраковка: мониторинг качества в реальном времени
Оснащенная встроенной системой контроля, машина автоматически отслеживает ключевые размеры, углы высечки 45°, качество клепки и внешний вид поверхности для каждой готовой рамы в режиме реального времени. Система выявляет и автоматически отбраковывает несоответствующие единицы, предотвращая их смешивание с квалифицированной продукцией. Устранение необходимости ручных выборочных проверок гарантирует соответствие продукции стандартам, предотвращает выход дефектной продукции с линии и значительно снижает затраты и риски на контроль качества.
(7) Автоматическое паллетирование: аккуратный выход готовой продукции
Готовые рамы, оснащенные полностью автоматическим паллетизатором, транспортируются на станцию паллетирования. Они аккуратно и систематически укладываются в соответствии с заданными программами. Ручная сортировка и штабелирование не нужны, что значительно снижает трудоемкость и обеспечивает плавный переход от производства к складированию.
(8) Преимущества стальных рам: тенденция отрасли
Снижение затрат примерно на 40%: замена алюминия такими материалами, как сталь с цинково-алюминиево-магниевым покрытием, значительно снижает общие затраты.
Прочность вдвое выше, чем у алюминиевых рам: стальные рамы имеют предел текучести ≥450 МПа и модуль упругости до трех раз выше, чем у алюминиевых рам.
Коэффициент теплового расширения, соответствующий стеклу: эффективно снижает риск образования микротрещин в модулях, вызванных колебаниями температуры.
Высокая эффективность и экологичность: выбросы углерода при производстве намного ниже, чем при производстве алюминиевых рам, а сталь обеспечивает высокий уровень переработки.
Лидерство в области отраслевых стандартов: Китайская ассоциация черной металлургии (CISA) возглавляет разработку соответствующих стандартов отраслевых групп.
(9) Интеллектуальное управление: простое управление
Имеет полностью автоматизированное управление ПЛК и сенсорный HMI для интуитивно понятной и удобной настройки параметров. Вся линия —от подачи материала до укладки на поддоны— автоматизирована, для контроля требуется всего 1–2 человека. Автоматическая диагностика неисправностей и сигнализация облегчают быстрое устранение неполадок и техническое обслуживание.
III. Технические характеристики
Параметр элемента
Применимые материалы: оцинкованный лист, лист с покрытием Al-Zn, лист с покрытием Zn-Al-Mg и т. д.
Толщина материала: 0,55–0,8 мм (настраивается)
Скорость производственной линии: 0–30 м/мин
Метод пробивки: Сервопробивка
Точность пробивки ≤±0,2 мм
Метод резки: Гидравлическая резка (сервоотслеживание); непрерывная онлайн-резка без остановки линии
45° высечка Синхронная работа с двумя головками; выполнено онлайн
Сборка углового соединителя: полностью автоматическая онлайн-сборка
Метод клепки: Полностью автоматическая онлайн-клепка
Метод проверки: Онлайн-проверка; автоматическая отбраковка несоответствующей продукции
Метод штабелирования: Полностью автоматическое штабелирование
Система управления: Полностью автоматическое управление ПЛК
Операторы: 1–2 человека
Площадь установки оборудования: прибл. 45 м (Д) × 7,5 м (Ш)
IV. Производственный процесс
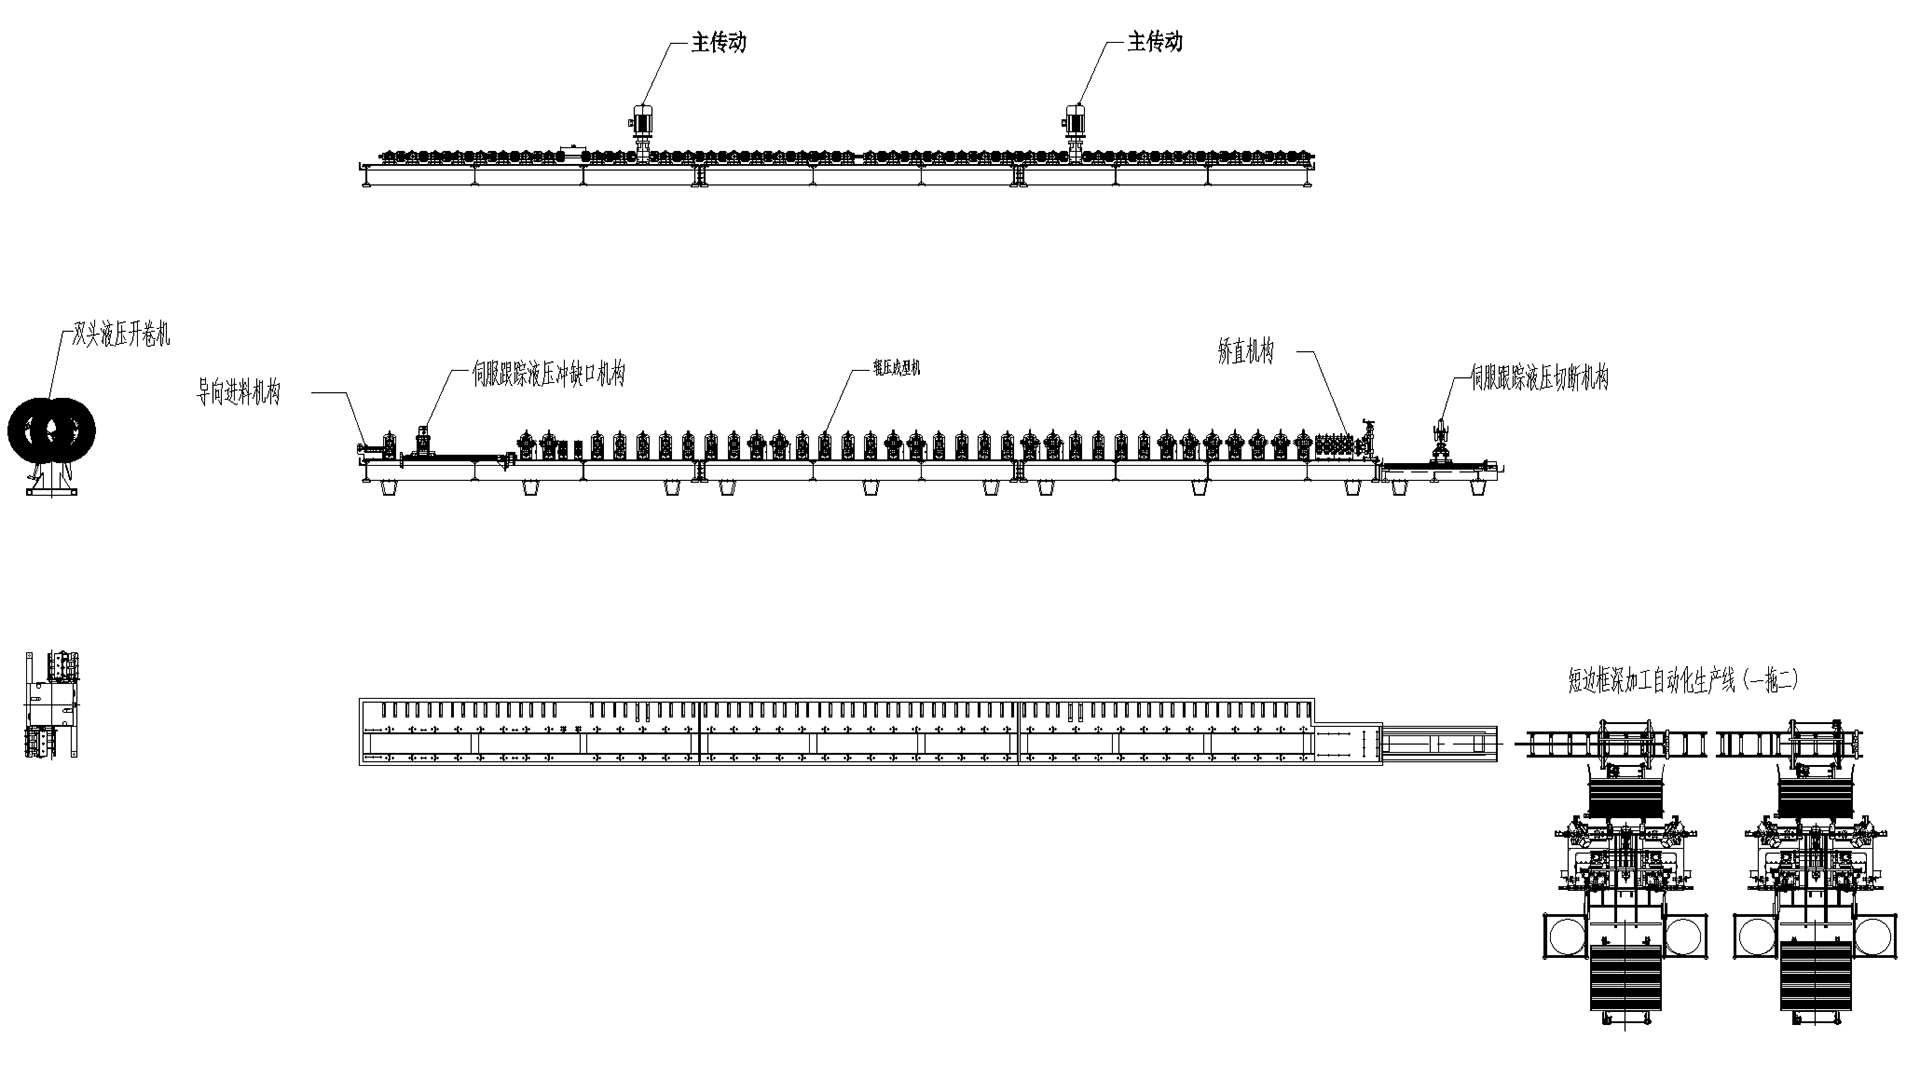
Разматывание → Направляемая подача → Сервопробивка → Профилирование рулонов → Гидравлическая резка (сервоотслеживание) → Боковая передача → Двойная головка 45 ° Высечка → Транспортировка → Автоматическая установка угловых соединителей (клепка) → Транспортировка (поточный контроль и автоматическая отбраковка) → Автоматическое паллетирование
Описание процесса
Разматывание: Гидравлический разматыватель поддерживает стальной рулон и обеспечивает стабильную подачу материала.
Направляемая подача: автоматическое направление и выравнивание материала обеспечивают плавный вход стальной полосы на следующую станцию.
Сервопробивка: Сервосистема обеспечивает точное позиционирование для пробивки монтажных отверстий и различных других схем отверстий.
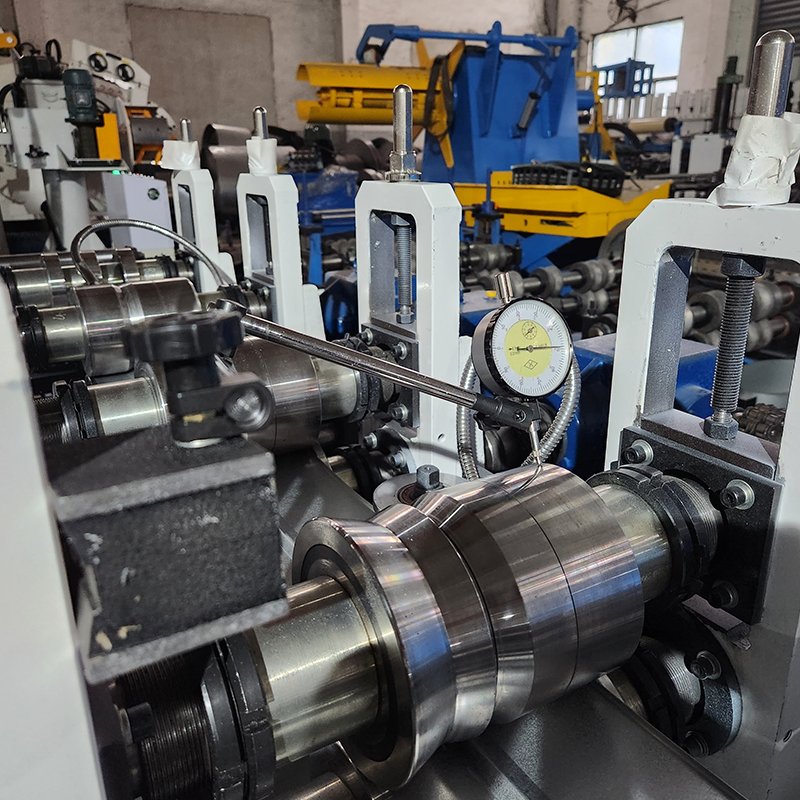
Профилирование валков: многоэтапное прогрессивное холодное формование валков постепенно формирует стальную полосу в закрытый профиль стального каркаса.
Гидравлическая резка (сервоотслеживание): синхронная резка с сервоотслеживанием позволяет выполнять точную резку по длине без остановки производственной линии.
Боковой перенос: После резки рама автоматически переносится вбок на станцию высечки 45°.
Двухголовочная высечка 45°: одновременная прецизионная высечка под углом 45° на обоих концах.
Транспортировка: Автоматическая транспортировка к станции установки углового соединителя.
Автоматическая установка угловых соединителей (клепка): автоматическая подача, вставка и запрессовка угловых соединителей с последующей автоматической клепкой.
Транспортировка (поточная проверка и автоматическая отбраковка): автоматическая проверка критических размеров и качества клепки; дефектная продукция автоматически отбраковывается.
Автоматическое паллетирование: Готовая продукция автоматически укладывается и аккуратно выгружается.
В. Области применения
Стальные рамы закрытого профиля, изготовленные на холоднокатаной формовочной машине, широко используются в следующих отраслях:
Производство фотоэлектрических (PV) модулей: каркасы для различных одно- и двухкамерных фотоэлектрических модулей; их высокая прочность и низкая стоимость делают их идеальной альтернативой традиционным алюминиевым каркасам.
Наземные фотоэлектрические электростанции: крупномасштабные наземные установки; стальные рамы выдерживают более высокие ветровые и снежные нагрузки, что делает их пригодными для суровых условий, таких как пустыни, регионы Гоби и приливные отмели.
Коммерческие и промышленные распределенные фотоэлектрические системы: проекты распределенных фотоэлектрических систем на крышах; высокая прочность и малый собственный вес стальных каркасов снижают нагрузку на конструкцию крыши.
Двусторонние фотоэлектрические модули: конструкция с закрытым профилем сводит к минимуму затенение задней стороны, полностью раскрывая потенциал генерации электроэнергии двусторонними модулями.
BIPV (интегрированная в здание фотоэлектрическая система): коэффициент теплового расширения стального каркаса соответствует коэффициенту теплового расширения стекла, что снижает риск образования микротрещин и обеспечивает более тесную интеграцию с конструкцией здания.
ВИ. Сервис и поддержка
Проектирование решений: индивидуальный выбор оборудования и компоновка производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.
Изготовление на заказ: поддержка нестандартной настройки с полным контролем всего процесса —от проектирования рулонов до полного производства линии.
Монтаж и ввод в эксплуатацию: монтаж на месте, ввод в эксплуатацию и обучение операторов, проводимое инженерами для обеспечения быстрого запуска производства.
Послепродажная поддержка: долгосрочные технические консультации и поставка запасных частей; инженеры имеют действующие визы и доступны для обслуживания на месте по всему миру в любое время.
Постоянная оптимизация: доступны услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.
VII. Почему стоит выбрать нас
Почти 20 лет опыта производства: проверенные технологии, усовершенствованные процессы и надежное качество
Специализированная экспертиза в области стальных рам закрытого профиля: глубокое понимание технических тонкостей процесса формования
Комплексные интегрированные возможности: комплексная доставка, охватывающая подачу материала, штамповку, формовку, резку, высечку 45°, установку угловых соединителей, клепку, проверку и укладку на поддоны
Технология высечки с двумя головками 45°: синхронная, поточная прецизионная торцевая резка 45° устраняет необходимость в отдельном оборудовании для угловой резки и этапах обработки
Линейная проверка и автоматическая отбраковка: мониторинг в режиме реального времени и автоматическая отбраковка гарантируют, что каждый готовый продукт соответствует стандартам качества
Прямой производитель: без посредников, отличное соотношение цены и качества
Глобальная сервисная сеть: инженеры имеют действующие визы и обеспечивают быстрое реагирование
 английский