Я. Введение в оборудование
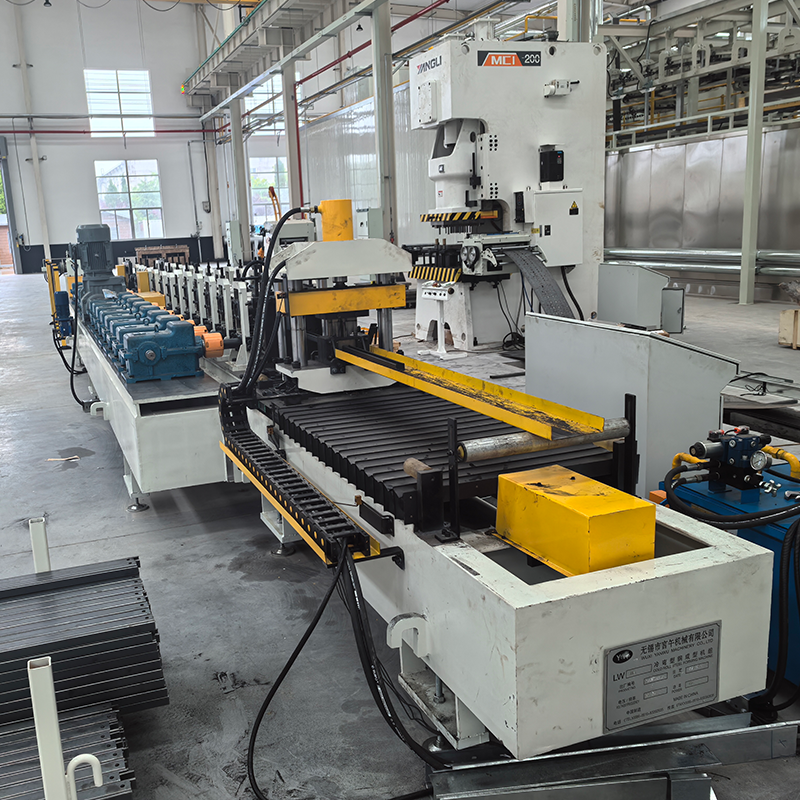
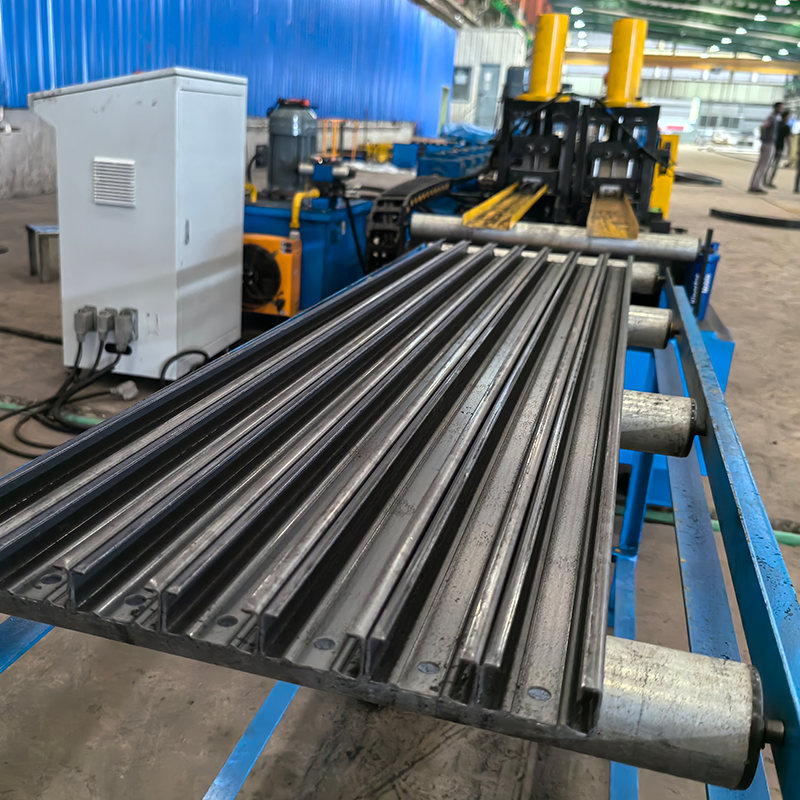
Профилегибочная машина для диагональных распорок — это специализированное оборудование, предназначенное для производства диагональных распорок, используемых в стеллажах для хранения. Диагональные распорки являются важнейшими элементами армирования конструкции; как наклонные элементы внутри опорной рамы, они в первую очередь несут осевые нагрузки. Обеспечивая диагональное армирование, они создают устойчивую треугольную конструкцию между стойками и балками, тем самым значительно повышая общую устойчивость стойки, жесткость на кручение и устойчивость к опрокидыванию.
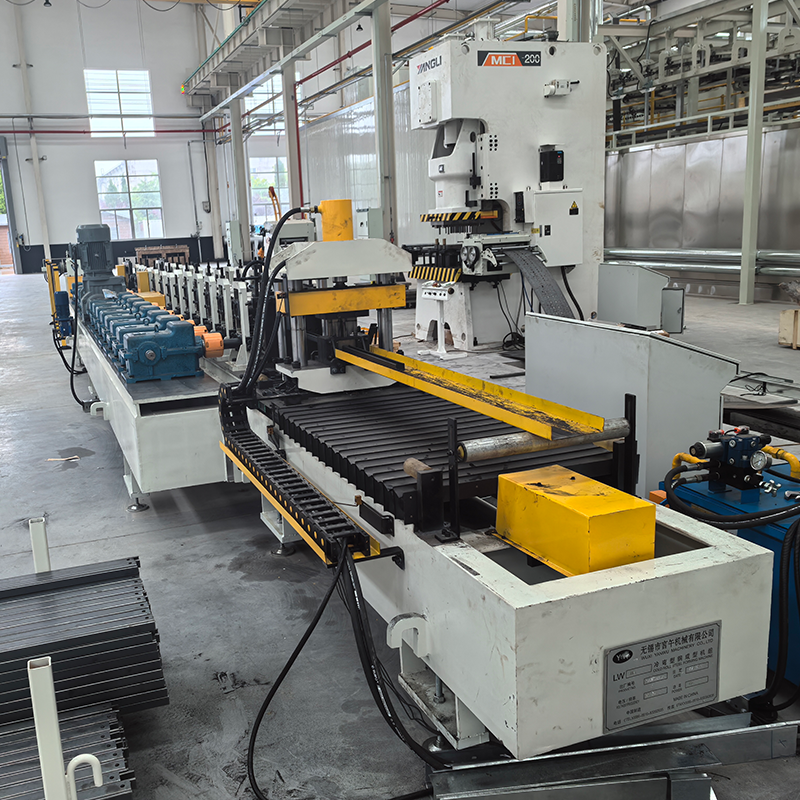
Используя непрерывный процесс холодной прокатки, машина преобразует рулонную стальную заготовку в готовые диагональные распорки с помощью комплексной последовательности операций: размотка, выравнивание, подача, штамповка, профилирование и резка по длине. Объединяя штамповку, формовку и резку в одну производственную линию, система обеспечивает модель работы «один человек, одна машина» с возможностями производства «в одно касание».
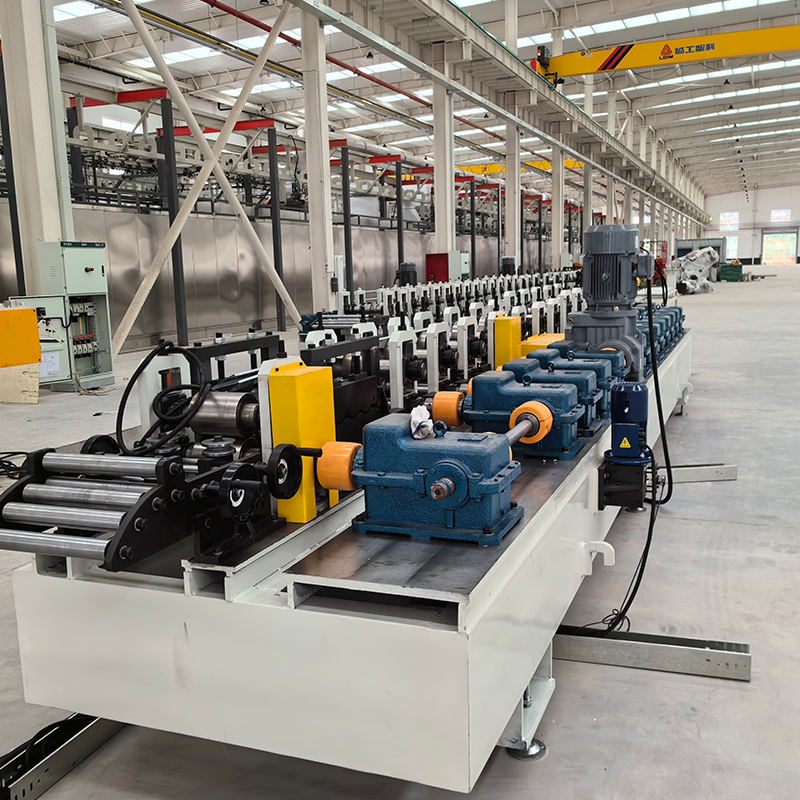
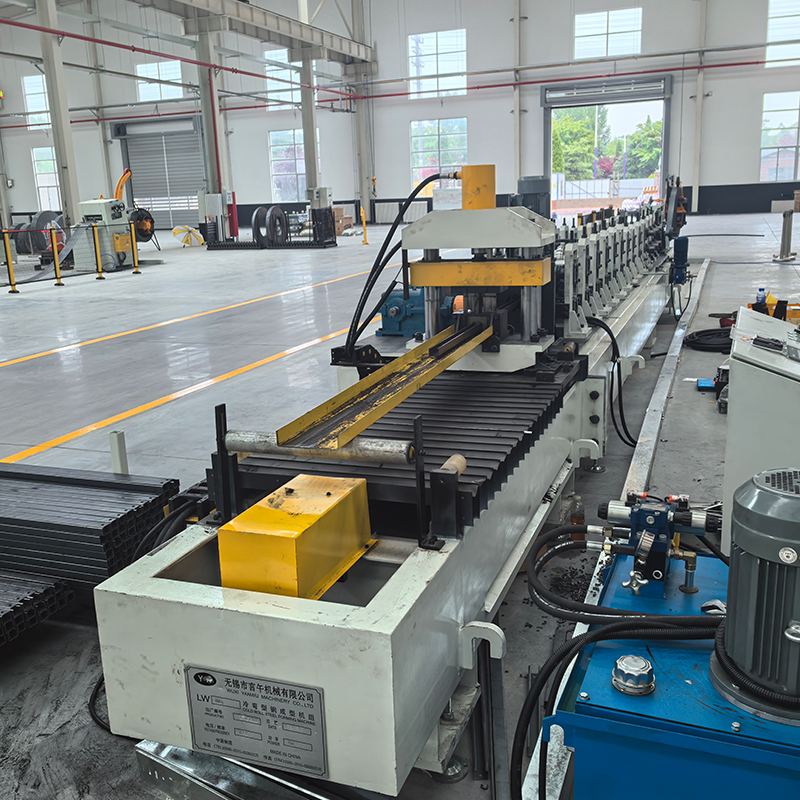
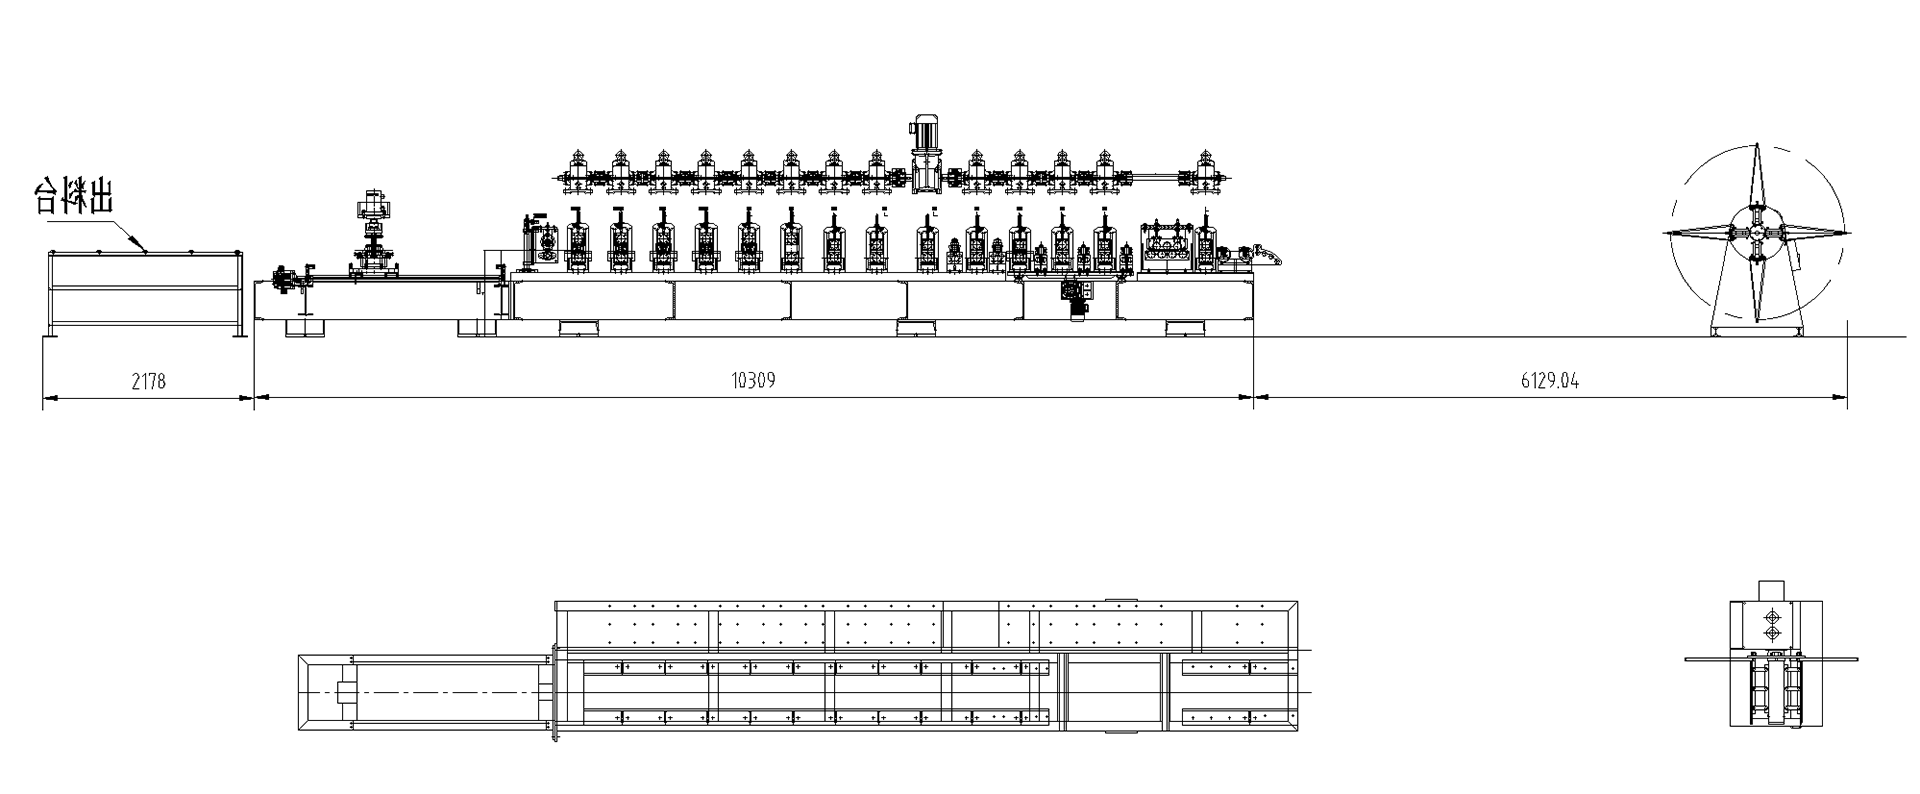
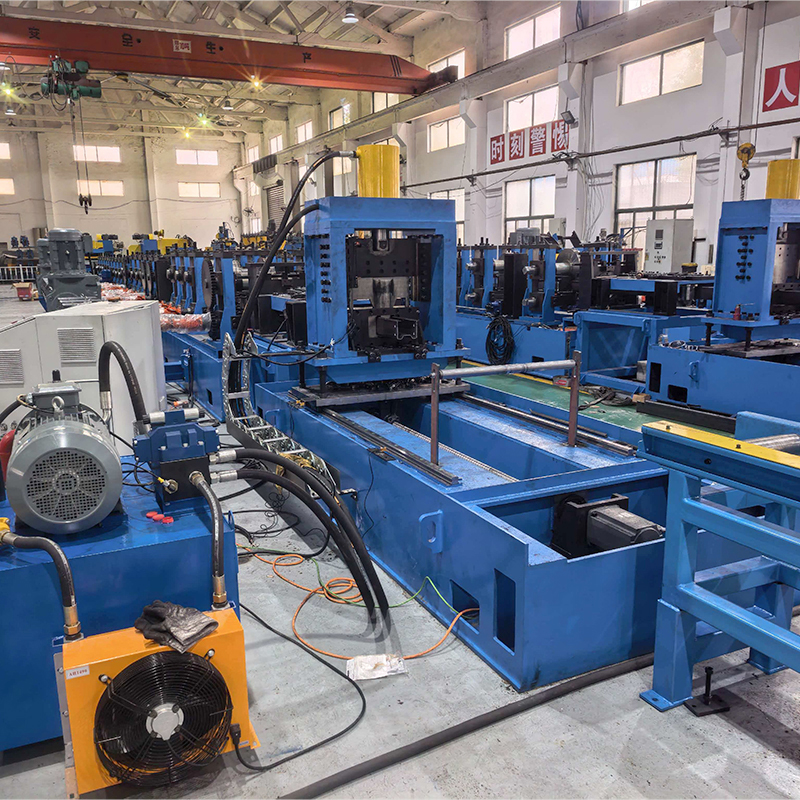
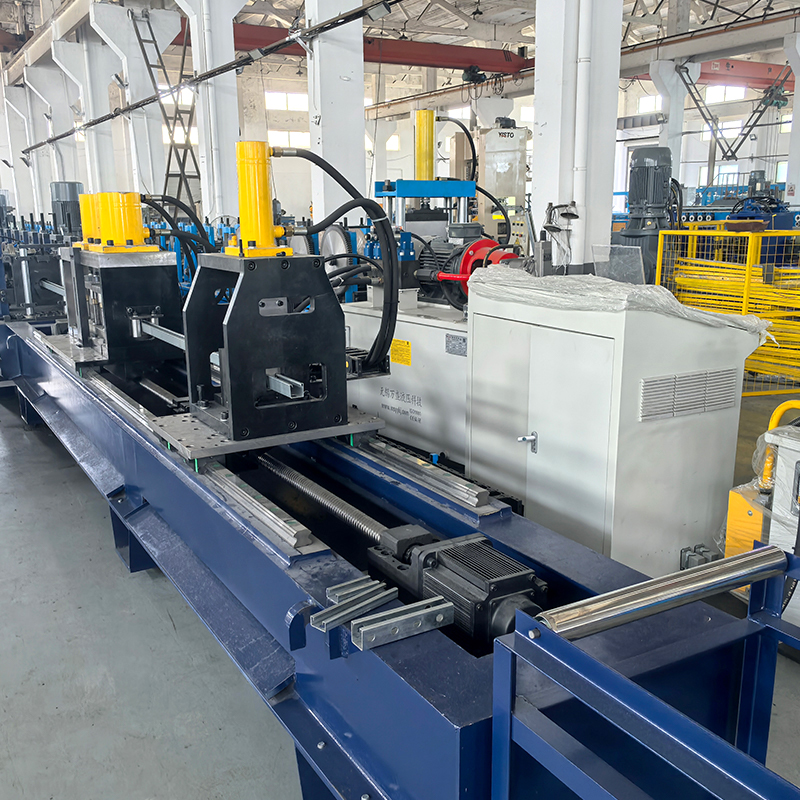
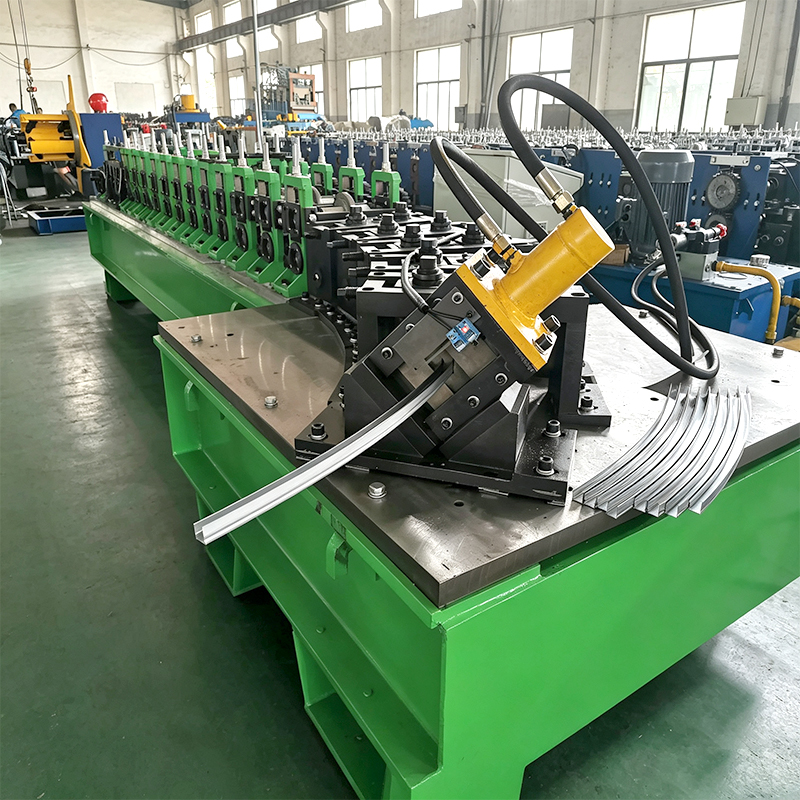
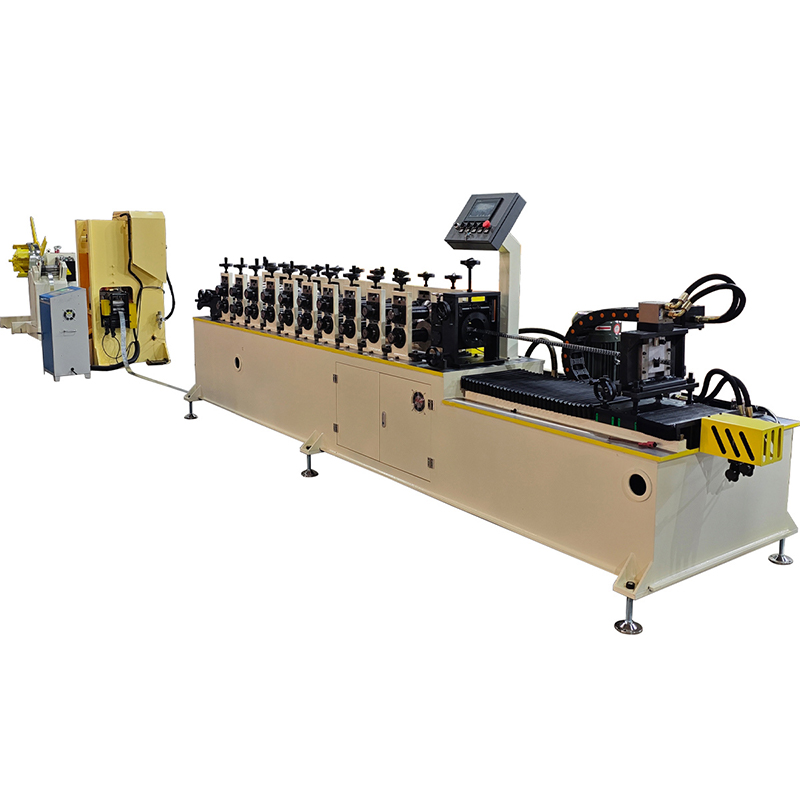
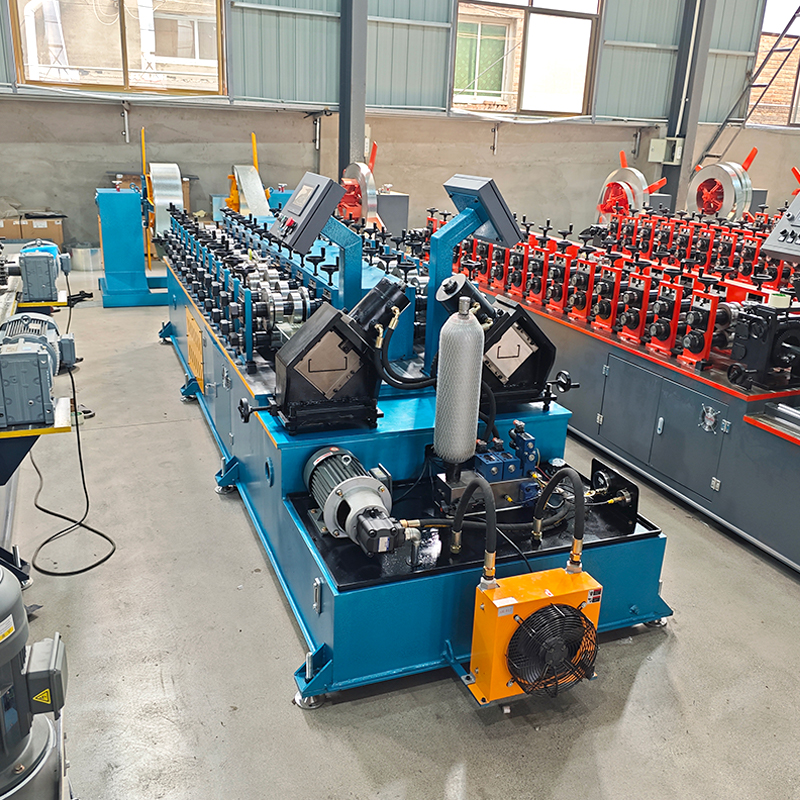
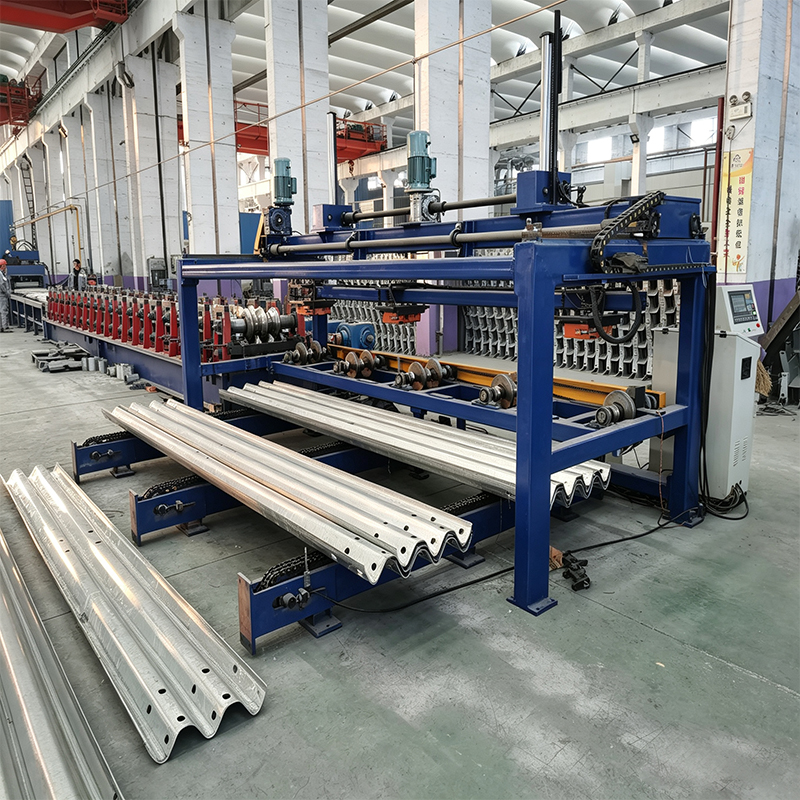
Оборудование состоит из нескольких основных компонентов: автоматического разматывателя, направляющей рамы, узла выравнивания/подачи, узла непрерывной пробивки, узла формовки, узла резки по длине, выходного стола и электрического шкафа управления. Вся линейка оснащена полностью автоматическим управлением ПЛК и сенсорным экраном HMI (человеко-машинный интерфейс), что обеспечивает высокую степень автоматизации, простоту эксплуатации и превосходную эффективность производства.
Машина совместима с различными металлическими листовыми материалами —такими как холоднокатаная сталь, оцинкованная сталь и высокопрочная сталь— и может производить диагональные распорки с различными профилями поперечного сечения, включая С-образные, U-образные, круглые и прямоугольные сечения. Он подходит для материалов толщиной от 0,6 мм до 2,5 мм (по индивидуальному заказу) и шириной, адаптированной к конкретным требованиям заказчика. Длину диагональных распорок можно гибко регулировать в соответствии с высотой стеллажей, что делает их пригодными для различных стеллажных систем, включая стеллажи для отдельных поддонов, стеллажи для въезда и мезонинные стеллажи.
II. Основные преимущества и торговые преимущества
1. Структурное усиление: ключ к безопасности стеллажей
Диагональные распорные стержни являются наиболее важными компонентами усиления безопасности в стеллажной системе. Соединяя стойки и балки по диагонали, образуя устойчивую треугольную опорную конструкцию, они эффективно противостоят внешним воздействиям, таким как сейсмическая активность, столкновения погрузчиков и неравномерное распределение нагрузки. Способные выдерживать боковые ударные силы в несколько тонн, они обеспечивают устойчивость стойки в экстремальных условиях, тем самым предотвращая обрушения. Диагональные распорки в первую очередь усиливают конструкцию стойки, создавая более интегрированный несущий каркас и обеспечивая общую устойчивость конструкции. 2. Универсальная функциональность; совместим с различными схемами диагональных распорок
Производит распорки X-типа: подходят для стоек с большими пролетами и высотой; равномерно распределяют нагрузки в двух направлениях, повышая сопротивление кручению и опрокидыванию.
Производит распорки типа К: подходят для условий ограниченного пространства или сценариев, требующих простой установки; эффективно повышают боковую устойчивость стойки.
Производит одинарные диагональные распорки: имеет простую конструкцию; подходит для помещений с ограниченным пространством и относительно низкими требованиями к несущей способности.
Создает двойные диагональные распорки: образует устойчивую треугольную конструкцию с использованием двух симметрично расположенных диагональных элементов; обычно используется для большегрузных и высотных стеллажных систем.
3. Разнообразные поперечные сечения для удовлетворения различных потребностей в несущей способности
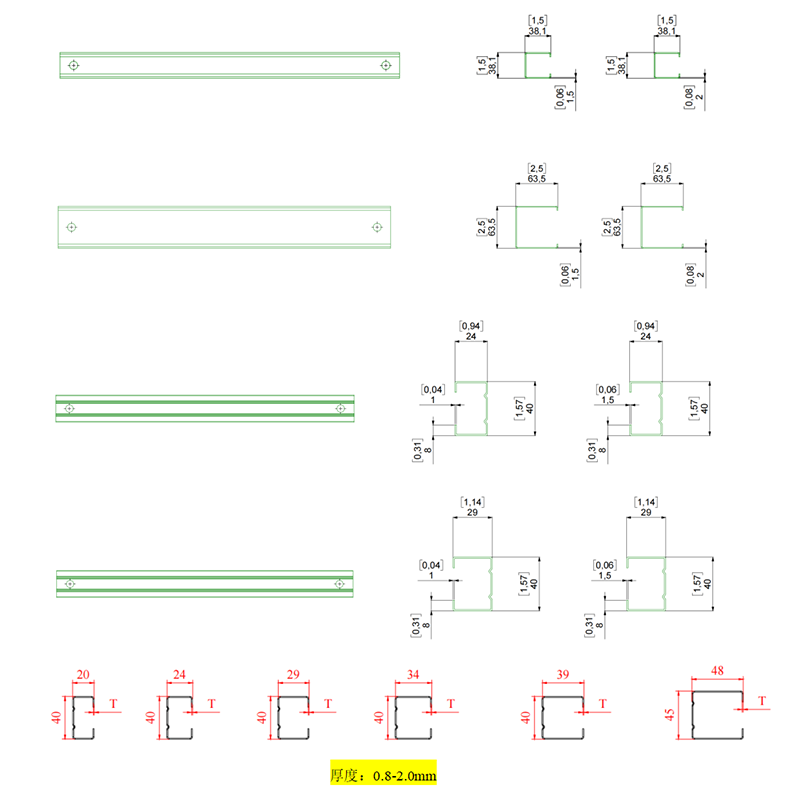
Оборудование изготавливает диагональные элементы жесткости различной формы поперечного сечения:
Крепление кесарева сечения: снижает собственный вес, сохраняя при этом прочность, что позволяет сделать конструкцию более легкой и снизить затраты на материалы.
Прямоугольные трубчатые распорки: обеспечивают высокую жесткость на изгиб и кручение; хорошо адаптируются к сложным напряженным условиям; подходят для компонентов, подверженных значительным изгибающим и крутильным нагрузкам.
Круглые трубчатые распорки: обладают изотропными механическими свойствами и низким сопротивлением ветру; подходят для применений, чувствительных к ветровой нагрузке, или для зон с ограниченным пространством.
Квадратные распорки: исключительно хорошо работают при высоких осевых усилиях и изгибающих моментах, обеспечивая стабильную поддержку.
4. Высокоэффективное производство с лидирующей в отрасли производительностью
Скорость формования составляет от 2 до 15 метров в минуту.
Полностью автоматизированная непрерывная производственная линия, требующая только одного оператора.
Несколько процессов интегрированы в одну машину, что значительно сокращает производственные циклы.
Идеально подходит для крупносерийного непрерывного производства.
5. Высокоточная формовка для превосходного качества
Использует многоступенчатый прогрессивный процесс холодной прокатки, обеспечивающий высокую точность размеров и однородность.
Рулонные стойки имеют прочную арочную раму, обеспечивающую высокую жесткость.
Валы валков изготовлены из высококачественной стали и подвергнуты прецизионной обработке для обеспечения точности сборки.
Ролики изготовлены из стали GCr15 или Cr12MoV, подвергнуты термообработке, прецизионной токарной обработке и твердохромированному покрытию для обеспечения высокой твердости и износостойкости.
Валы валков изготовлены из стали 40Cr и проходят закалку и отпуск.
6. Умное управление, простота эксплуатации
Полностью автоматизированное управление ПЛК с помощью сенсорного HMI; настройки параметров интуитивно понятны и удобны.
Использует высокоточную систему управления ПЛК (Delta/Schneider) для эффективной и стабильной работы.
Работа с сенсорным экраном: просто введите производственные данные, и система автоматически выполнит производственные требования.
Имеет автоматическую диагностику неисправностей и сигнализацию для быстрого устранения неполадок и обслуживания.
Значительно снижает уровень квалификации, требуемый от операторов.
7. Прочный, долговечный, стабильный и надежный
Станина станка представляет собой сварную стальную конструкцию, закаленную для снятия внутренних напряжений и предотвращения деформации.
Формовочная рама изготовлена из чугуна и закалена для обеспечения высокой прочности и длительного срока службы.
Режущее лезвие изготовлено из термообработанной стали Cr12MoV, обеспечивающей срок службы резки более 1 миллиона циклов.
Приводится в действие двигателем с зубчато-цепной системой передачи для плавной и надежной работы.
Ключевые электрические компоненты поставляются такими известными брендами, как Delta и Schneider.
8. Экономия материалов и снижение затрат
Использует прецизионный процесс холодной прокатки, обеспечивающий высокую степень использования материала. Оборудование может производить диагональные распорки и стяжки различной длины и размера для удовлетворения различных требований к высоте стеллажей, тем самым сводя к минимуму отходы материалов.
III. Технические параметры
Параметр элемента
Применимые материалы: холоднокатаный лист, оцинкованный лист, высокопрочная сталь
Толщина материала: 0,6–2,5 мм (настраивается)
Ширина материала: Индивидуальная в соответствии с требованиями заказчика
Станции формирования: 12–18 станций
Скорость формования 2–15 м/мин (настраиваемая)
Мощность главного двигателя: 7,5–30 кВт
Материал ролика GCr15 / Cr12MoV (термообработанный)
Материал вала ролика: 40Cr
Материал резака: Cr12MoV (термообработанный)
Система привода: моторизованная; зубчатая и цепная передача
Метод резки: Гидравлическая резка
Электрическое управление: Полностью автоматическое управление ПЛК (Delta/Schneider)
Операторы 1 человек
Гарантия качества: сертифицировано CE
IV. Производственный процесс
Разматывание и подача → Выравнивание → Сервоподача/пробивка → Направляемая подача → Формовка рулонов → Резка по длине → Стол для сбора
Описание этапа процесса
Размотка и подача: загружает рулон стали на разматыватель, обеспечивая непрерывную подачу материала на производственную линию.
Выравнивание: использует многороликовый выравниватель для точного выравнивания; устраняет внутренние напряжения материала, обеспечивая точность на последующих этапах формования.
Сервоподача и пробивка отверстий: использует сервосистему для точного позиционирования; выполняет пробивку отверстий для монтажа и других необходимых схем отверстий.
Направляемая подача: автоматически направляет и выравнивает материал, обеспечивая плавную подачу стальных полос различной ширины.
Профилирование рулонов: использует многопроходный прогрессивный процесс холодной штамповки для постепенного придания материалу необходимого поперечного сечения для диагональной распорной тяги.
Резка по длине: автоматически режет материал до заданной длины с помощью гидравлической системы; обеспечивает высокую точность и чистые, гладкие края реза.
Таблица сбора: Ручной или автоматический сбор готовой продукции.
 английский