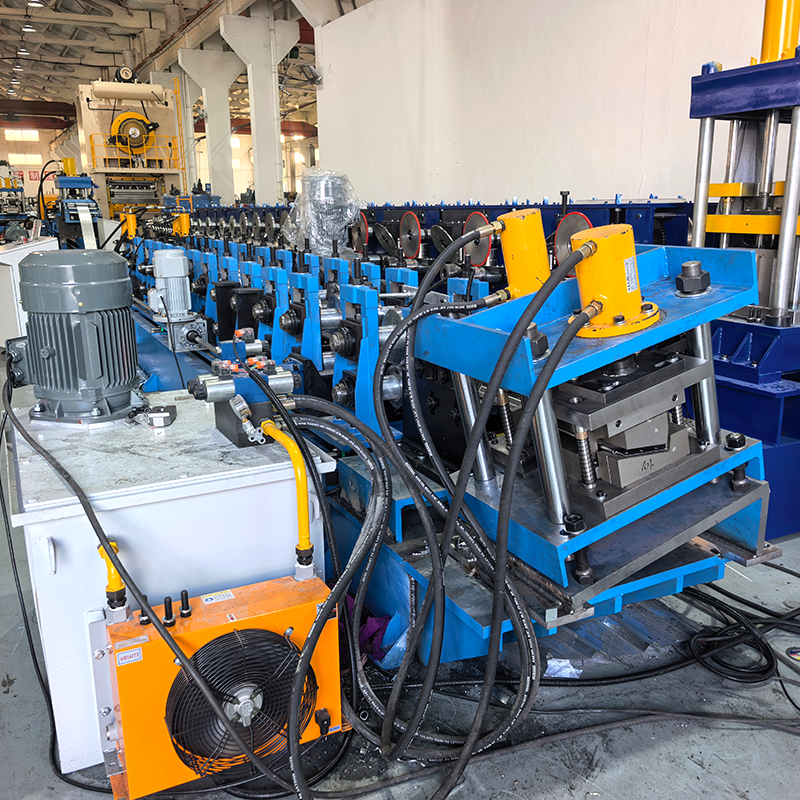
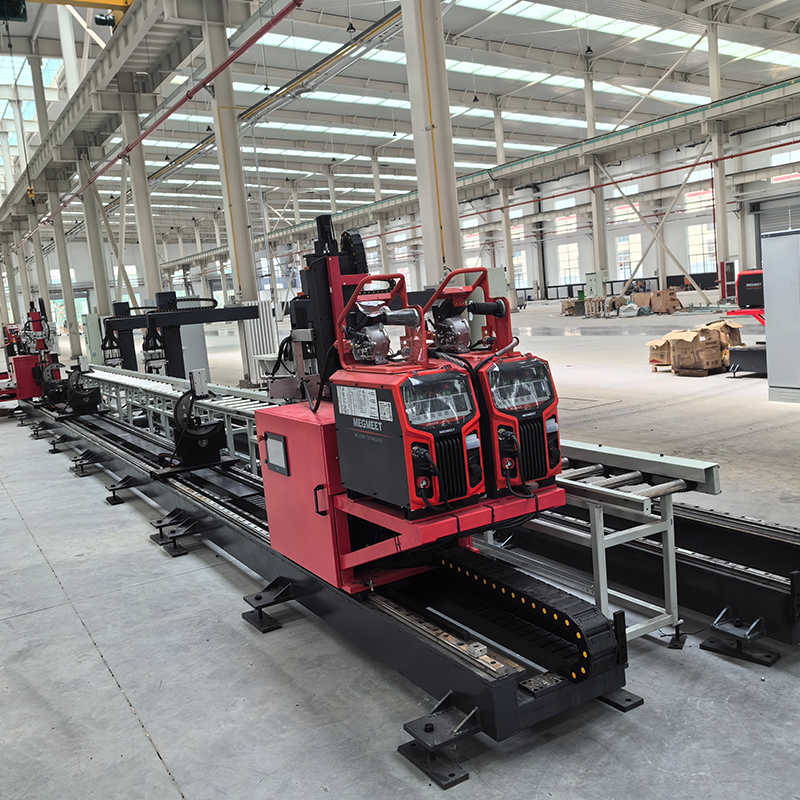
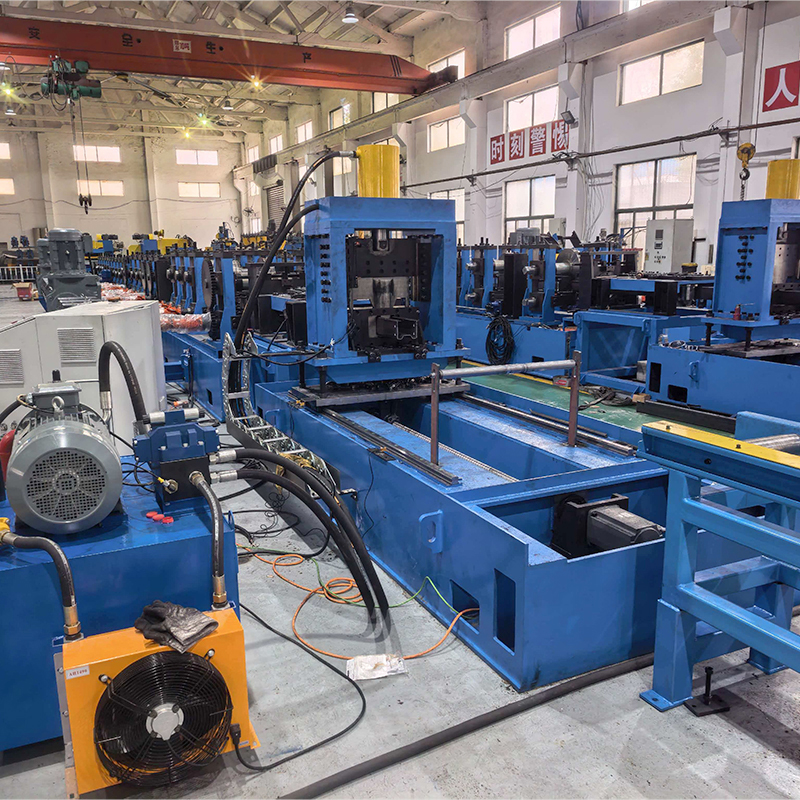
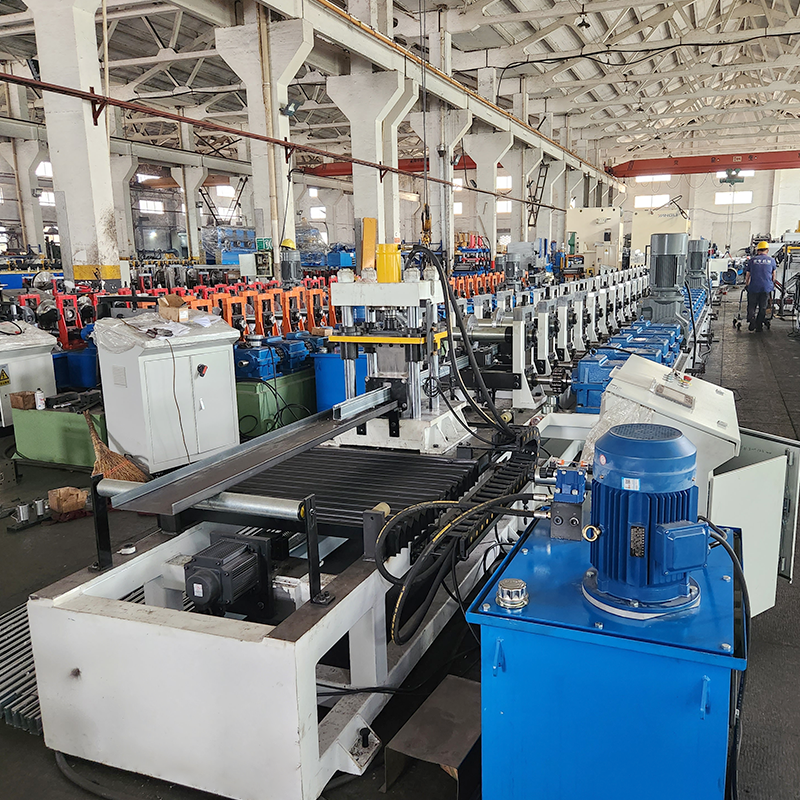
Я. Обзор оборудования
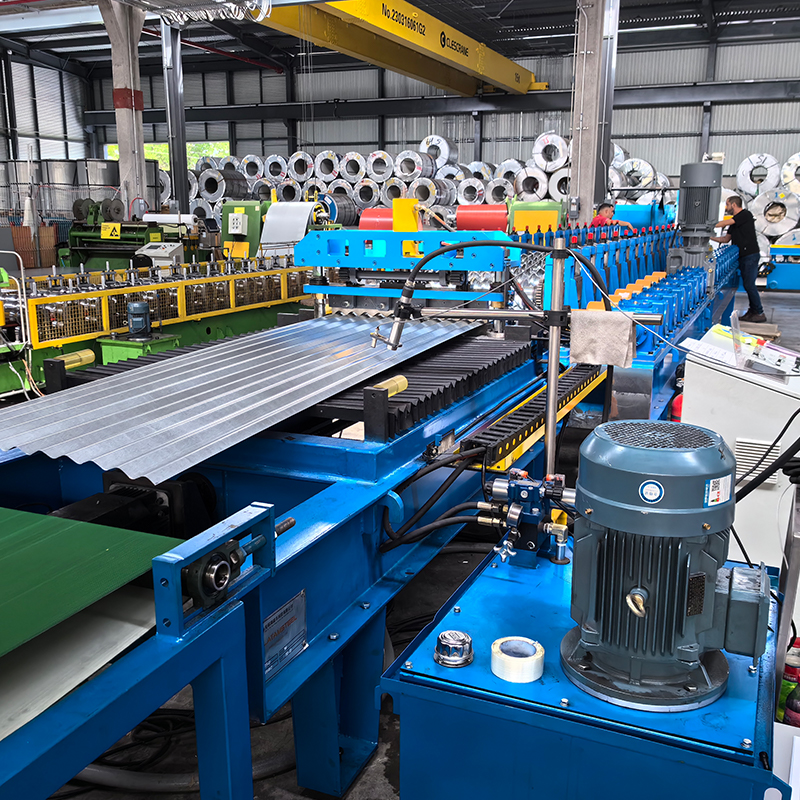
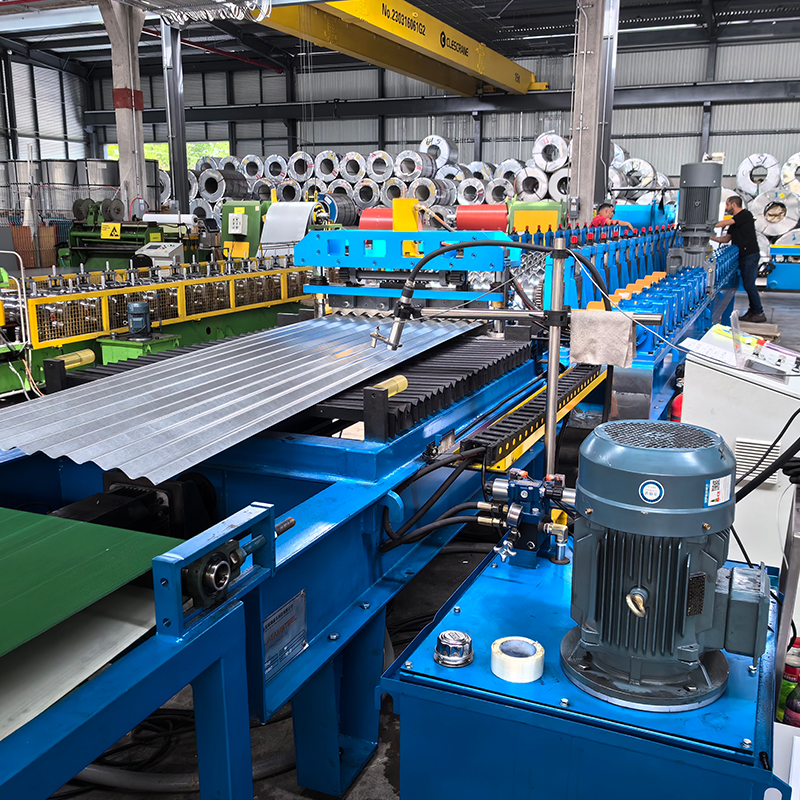
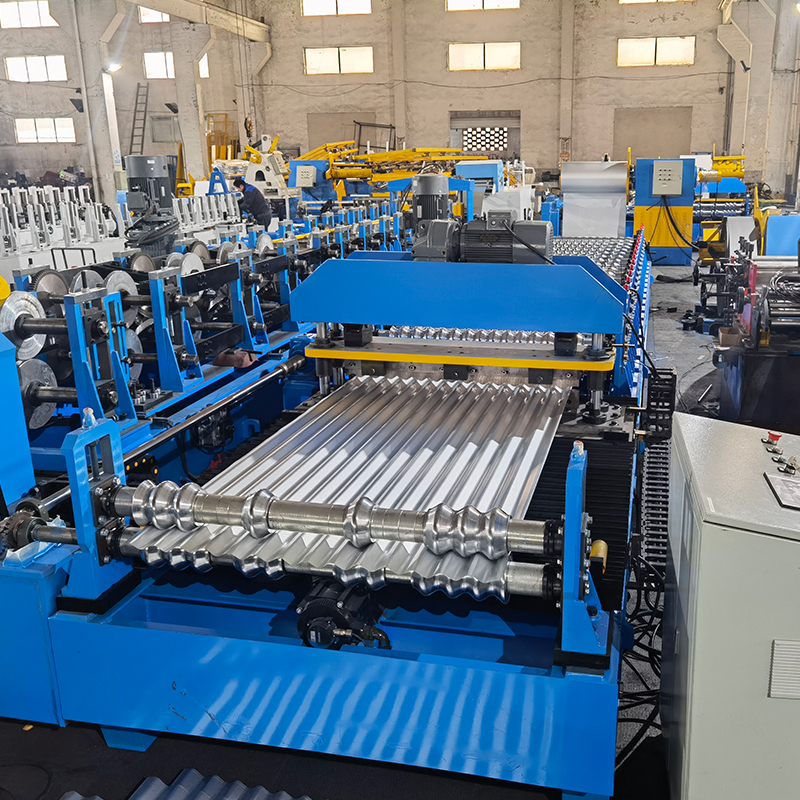
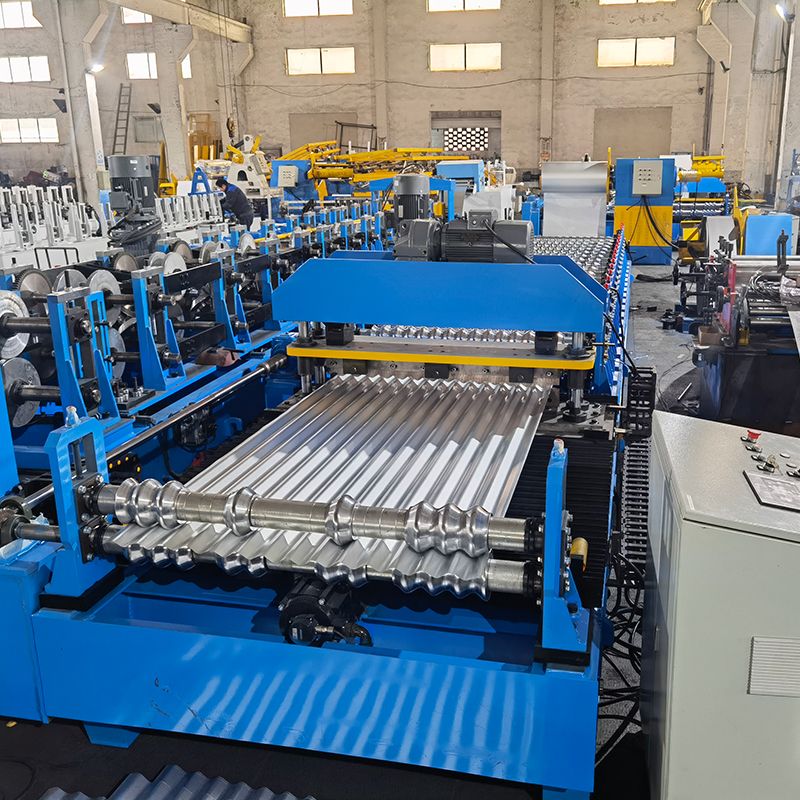
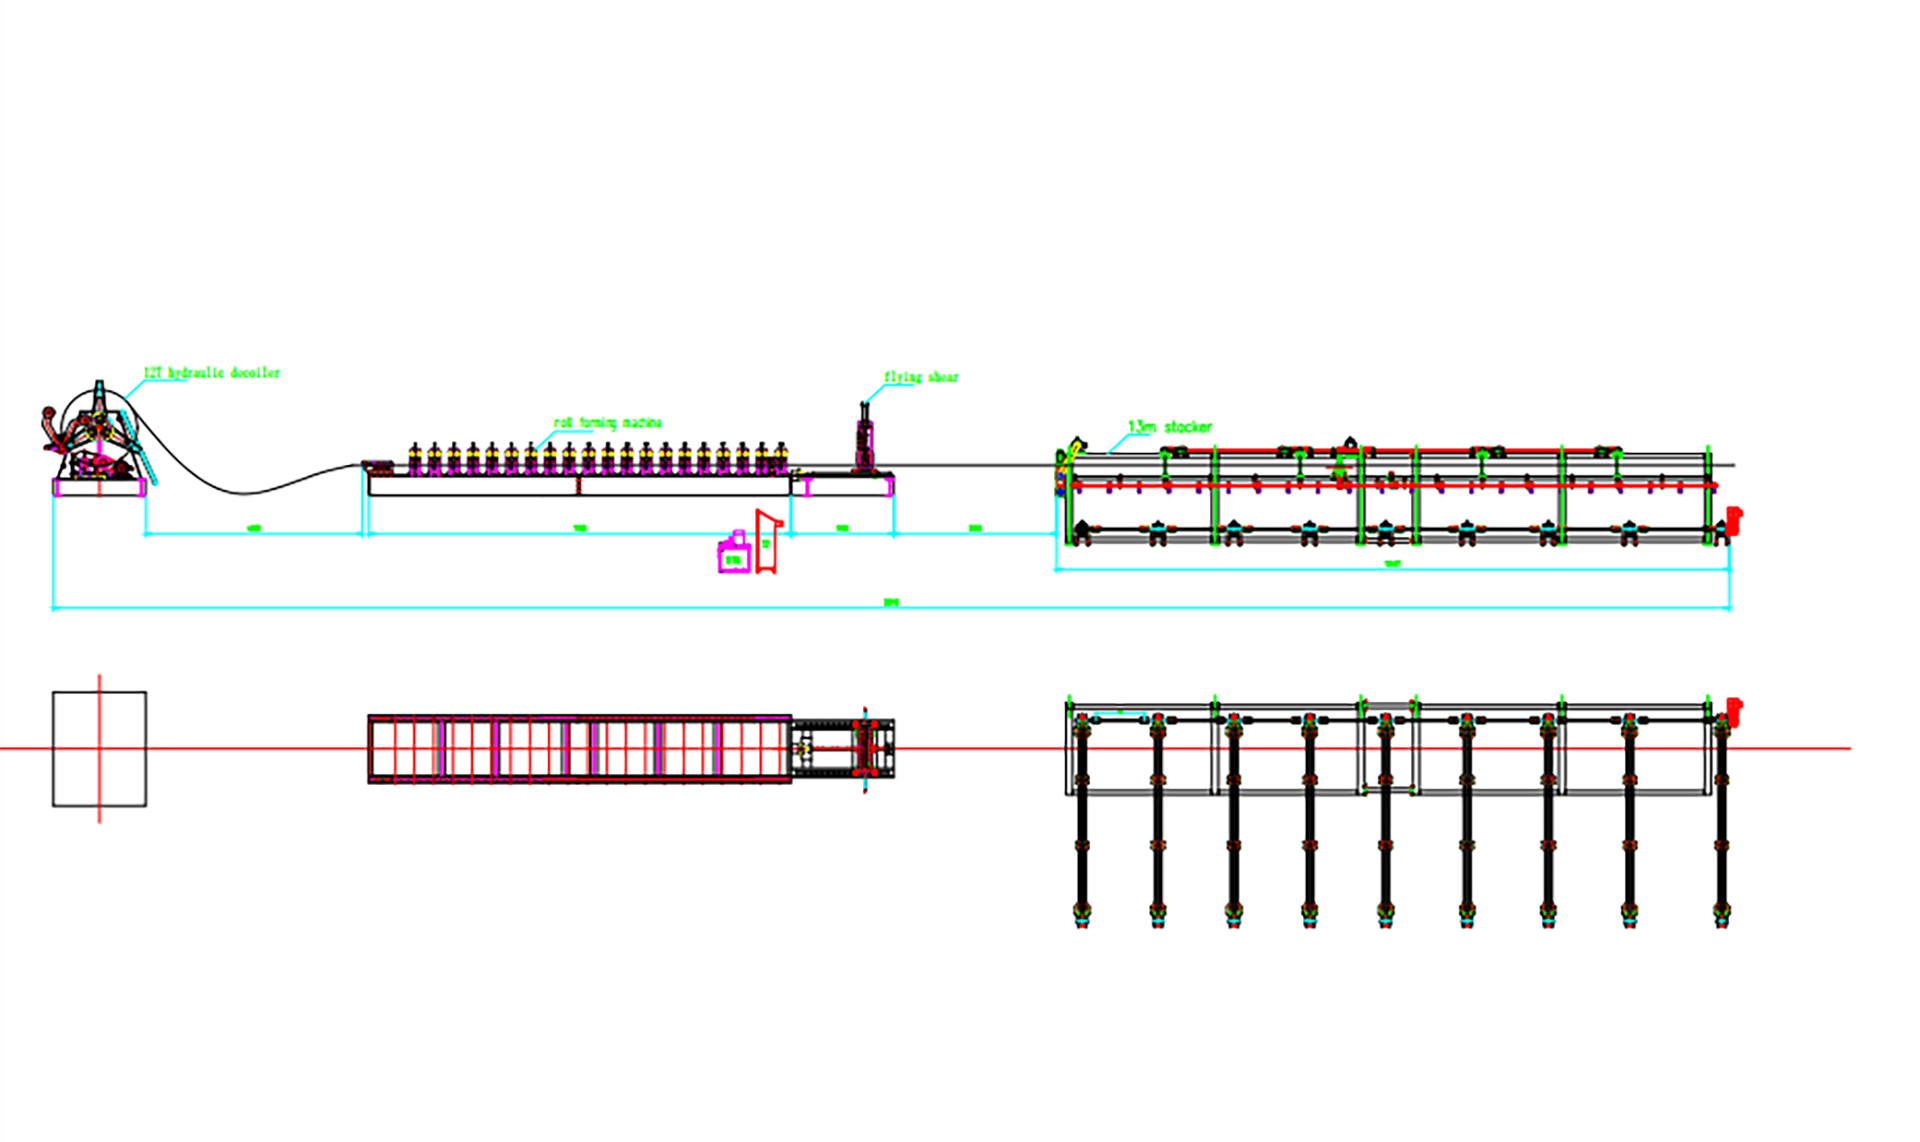
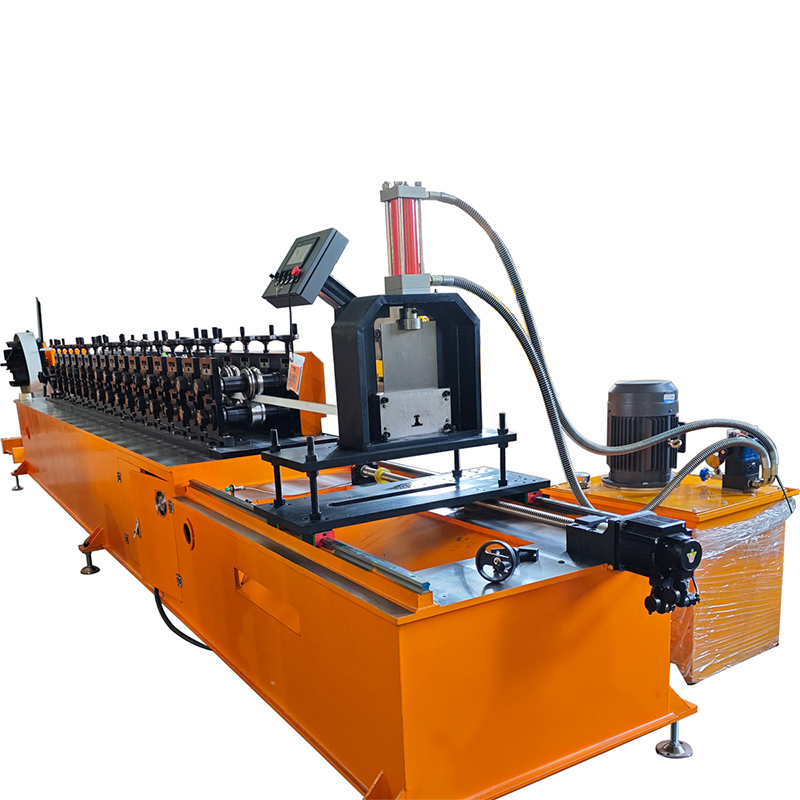
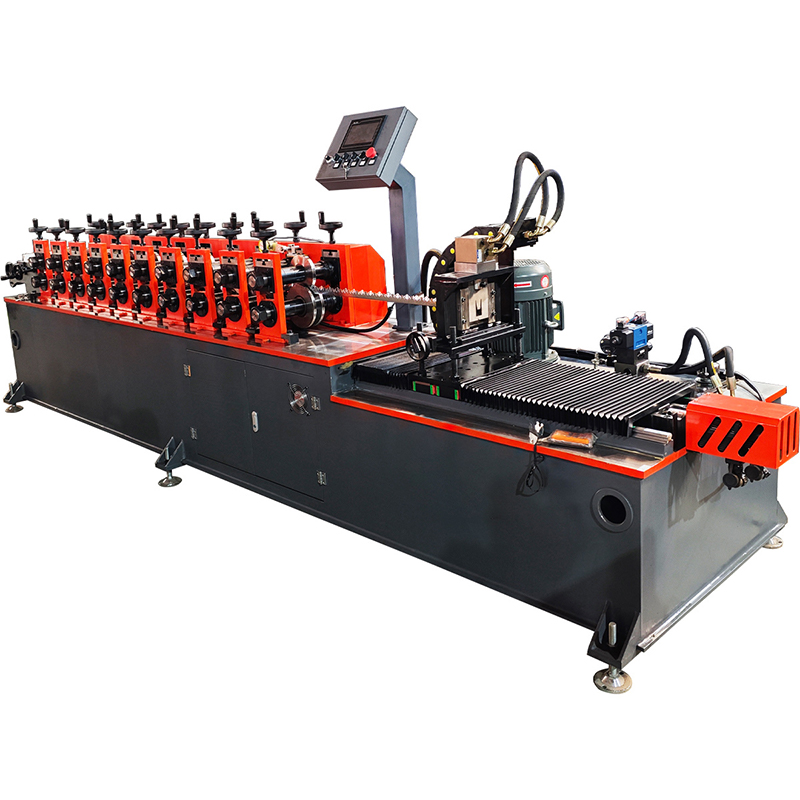
Профилегибочная машина для волнистых листов — это специализированное оборудование для холодной прокатки, предназначенное для производства гофрированных металлических листов. Гофрированные листы изготавливаются путем обработки рулонов металла методом профилирования для получения панелей с непрерывным волновым профилем. Такая конструкция значительно повышает прочность и жесткость листа, что делает его идеальным выбором для кровли, облицовки стен и различных инженерных применений. Используя непрерывный процесс холодной прокатки, машина объединяет всю производственную последовательность —включая размотку, направленную подачу, профилирование, резку по длине и автоматическую укладку 12-метровых листов— в единую оптимизированную операцию, которая напрямую позволяет получать готовые гофрированные панели.
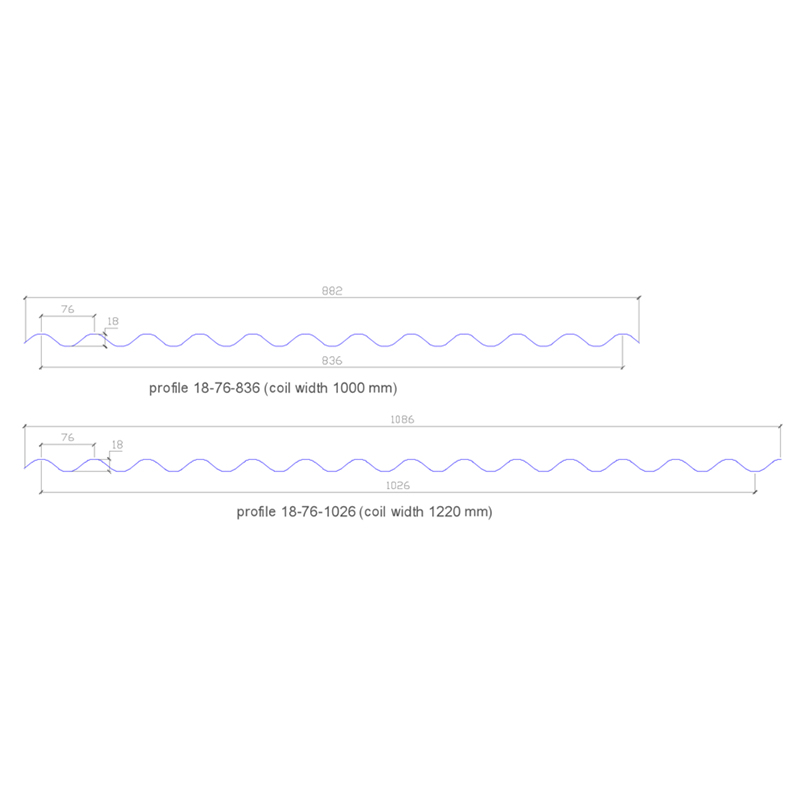
Вся линия оснащена полностью автоматическим управлением ПЛК и сенсорным экраном HMI, что обеспечивает непрерывный автоматизированный рабочий процесс от размотки до окончательной укладки. Оборудование совместимо с широким спектром металлических материалов —таких как сталь с цветным покрытием, оцинкованная сталь, сталь с покрытием Al-Zn, нержавеющая сталь и алюминий—, толщина обработки 0,3–1,0 мм и ширина подачи 914–1250 мм. Он способен производить гофрированные листы с различной высотой и шагом волн. Эта машина, требующая всего 1–2 операторов, служит основным оборудованием для производителей в таких секторах, как архитектурная кровля, стеновые панели, производство контейнеров и строительство мостов/водопропускных труб, обеспечивая крупномасштабное, стандартизированное и интеллектуальное производство.
II. Основные преимущества и торговые преимущества
(1) Многопрофильные возможности и гибкое производство
Это основное преимущество, отличающее данное оборудование от традиционных производственных линий с одной спецификацией.
Традиционное оборудование для производства гофрированного листа обычно изготавливается по индивидуальному заказу для одного профиля; смена продукции требует замены всего комплекта пресс-форм, что требует много времени и средств. В этом оборудовании используется модульная конструкция пресс-формы и регулируемая технология формования, что позволяет одной и той же машине и роликовому набору обрабатывать гофрированные листы различных спецификаций. Одна машина может производить гофрированные листы с разной высотой и шагом волн. Изменения спецификаций достигаются за счет быстрой корректировки —устраняющей необходимость в специализированных технических специалистах—, чтобы стандартные операторы могли справиться с переключением, что значительно повышает использование оборудования. Некоторые модели также имеют двухслойную конструкцию, что позволяет одной машине одновременно производить два разных типа профиля (например, гофрированный и трапециевидный), тем самым экономя как пространство, так и затраты.
(2) Высокая скорость, высокая эффективность и лидирующие производственные мощности
Вся линия объединяет полностью автоматизированный процесс, включающий размотку, формовку, резку и укладку. Скорость формовочной линии плавно регулируется в диапазоне от 10 до 60 м/мин, что позволяет удовлетворить различные производственные потребности в отношении толщины и типа материала. Исходя из стандартной длины листов, система может производить несколько листов в минуту, достигая суточной производительности в десятки тысяч метров. Полностью автоматизированное производство требует всего 1–2 операторов, что обеспечивает эффективность в несколько раз выше, чем при использовании традиционных методов производства. Режущий блок, синхронизированный с формовочной машиной, разрезает изделия до необходимой длины в режиме реального времени, что еще больше увеличивает производительность.
(3) 12-метровая автоматическая укладка длинных листов
Готовые гофрированные листы, оснащенные 12-метровой автоматической системой штабелирования, автоматически транспортируются на станцию штабелирования. Они аккуратно и систематически укладываются в соответствии с заданными программами. 12-метровая штабелирующая способность позволяет укладывать различные длинноформатные гофрированные листовые изделия; устраняя необходимость ручной укладки и выравнивания, она значительно снижает трудоемкость и обеспечивает бесперебойный рабочий процесс «от производства до хранения». Это особенно подходит для массового производства длинноформатных изделий, таких как контейнерные гофрированные листы и большие кровельные панели.
(4) Высокоточная формовка и эффективный контроль пружинения
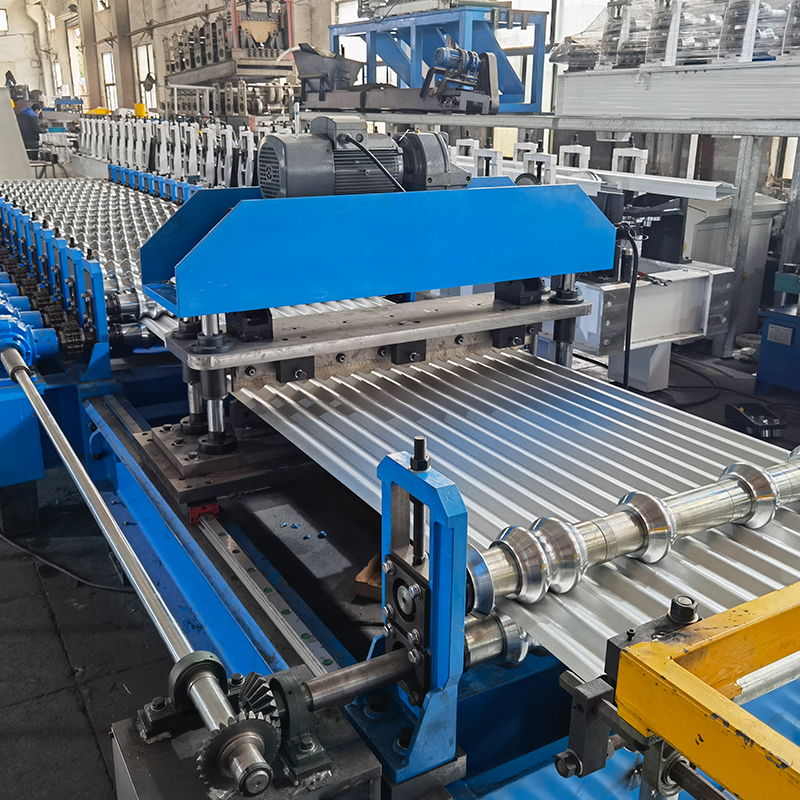
Технология профилирования рулонов использует ряд последовательно расположенных формовочных роликов для прессования плоских необработанных листов в определенные профили поперечного сечения. Этот метод формования эффективно решает проблемы пружинения материала, обеспечивая точность и однородность гофрированного профиля. В ходе многопроходного процесса прогрессивной формовки металлический лист постепенно изгибается до стандартного гофрированного поперечного сечения. Он обеспечивает высокую точность формования, плоскую поверхность листа, равномерные гофры и стабильное качество продукции.
(5) Многопроходная прецизионная профилирование; плоская, безупречная поверхность листа
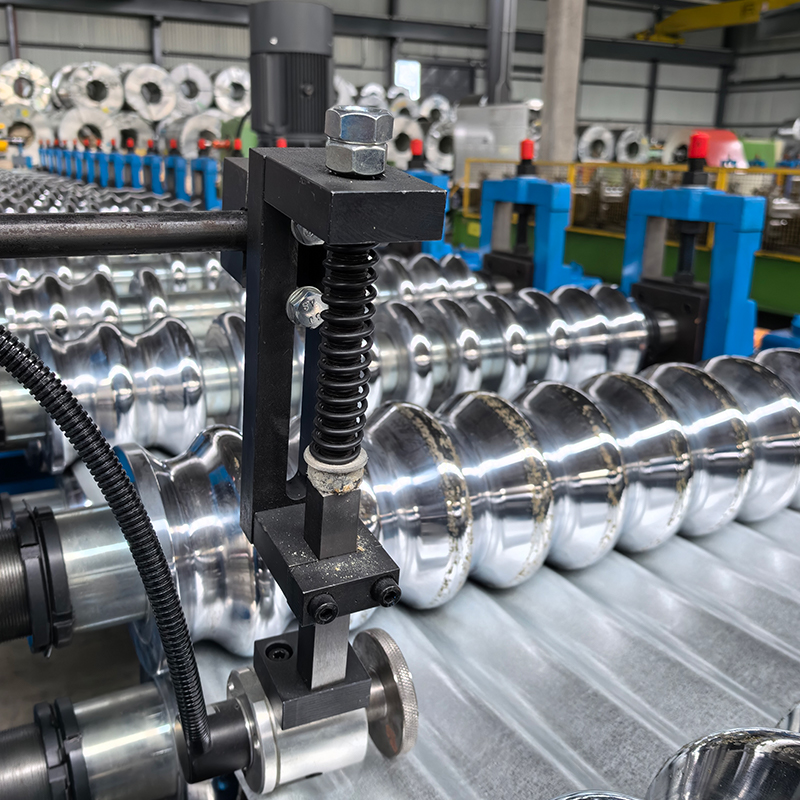
Использует многопроходный прецизионный процесс профилирования (обычно 9–24 формовочных станций). Металлический лист подвергается постепенной холодной прокатке в течение нескольких проходов для постепенного достижения однородной гофрированной формы.
Конструкция формовочной машины: Рама имеет сварную конструкцию из двутавровой балки (например, из стали 300H или 350H), обеспечивающую высокую жесткость и отличную устойчивость к деформации.
Диаметр вала: Формовочные валы большого диаметра (Φ70–Φ80 мм) с высокой несущей способностью.
Материал вала: сталь 45#, подвергнутая закалке и отпуску.
Материал ролика: кованая сталь 45# с твердой хромированной поверхностью толщиной 0,05 мм; обеспечивает высокую твердость и отличную износостойкость.
Толщина средней пластины: 16 мм; обеспечивает прочность и долговечность всей машины.
(6) Высокопрочный корпус машины с двутавровой балкой; прочный и долговечный
В корпусе машины используется сварная конструкция из стали 300H или 350H, обеспечивающая высокую жесткость и отличную вибростойкость.
Станина станка изготовлена из сварных стальных пластин и проходит отпуск для эффективного устранения внутренних напряжений, предотвращая деформацию.
Формовочные стенды изготавливаются из сварной швеллерной стали или чугуна, что обеспечивает высокую прочность и длительный срок службы.
Общий вес машины составляет примерно 2,5–7,5 тонн, она имеет прочную и стабильную конструкцию.
(7) Гидравлическая резка фиксированной длины; точность ±1,0 мм
Использует гидравлическую систему резки; режущие лезвия изготовлены из стали Cr12MoV и подвергаются закалочной обработке (HRC 58–62). Точность обработки ≤±1,0 мм. Готовая продукция отличается однородными размерами и стабильным качеством, что эффективно обеспечивает точность при монтаже и сборке.
(8) Полностью автоматическое управление ПЛК; интеллектуальное производство
Имеет полностью автоматическое управление ПЛК и сенсорный HMI (человеко-машинный интерфейс) для цифрового управления всем процессом. Операторы могут одним касанием устанавливать такие параметры, как скорость производства, длина реза и объем производства. Оснащен системой мониторинга и предупреждения о неисправностях в режиме реального времени; он автоматически предупреждает операторов об аномалиях и отображает причину неисправности. Новички могут работать самостоятельно уже после 1–2 дней обучения.
(9) Прочный, долговечный, стабильный и надежный
Приводной механизм: звездочка и цепная передача; обеспечивает плавную и надежную работу
Давление на гидростанции: 10–12 МПа
Система управления: использует ПЛК известных брендов, таких как Delta или Panasonic
Частотно-регулируемый привод (ЧРП): использует всемирно известные бренды, такие как ABB
Сертификация CE/ISO; качество гарантировано
III. Технические параметры
Параметр элемента
Применимые материалы Сталь с цветным покрытием, оцинкованная сталь, сталь с покрытием Al-Zn, нержавеющая сталь, алюминиевый лист и т. д.
Толщина материала 0,3–1,0 мм (стандарт: 0,3–0,8 мм)
Ширина входного материала 914–1250 мм
Количество станций формирования 9–24 станции
Скорость формовочной линии 10–60 м/мин (регулируется бесступенчато)
Диаметр вала Φ70–Φ80 мм
Материал вала 45# сталь (закаленная и отпущенная)
Материал ролика: кованая сталь 45# (поверхность твердохромированная, 0,05 мм)
Материал режущего лезвия Cr12MoV (закаленный/упрочненный, HRC 58–62)
Точность обработки ≤±1,0 мм
Мощность главного двигателя 5,5–7,5 кВт
Мощность двигателя гидростанции 2,2–4 кВт
Длина штабелирования 12 м
Вес машины 2,5–7,5 тонн
Размеры машины (Д × Ш × В) Прибл. 6,0–10,0 м × 1,3–1,5 м × 1,2–1,8 м
Система управления Полностью автоматическое управление ПЛК (Delta/Panasonic/Mitsubishi)
Преобразователь частоты ABB или другие известные бренды
Операторы 1–2 человека
IV. Производственный процесс
Размотка → Направляемая подача → Многоступенчатая формовка рулонов → Резка по длине → 12-метровая автоматическая укладка
Описание процесса
Разматывание Ручной или гидравлический разматыватель поддерживает рулон металла и обеспечивает стабильную подачу; максимальная грузоподъемность 5–8 тонн.
Направляемая подача Боковые роликовые направляющие обеспечивают подачу листа в основной формовочный узел в правильном положении.
Многоступенчатая профилегибочная обработка 9–24 стадии прогрессивной холодной прокатки для постепенного создания однородного гофрированного поперечного сечения.
Гидравлическая резка по длине до фиксированной длины с точностью ±1,0 мм; оснащено закаленным лезвием Cr12MoV.
12-метровая автоматическая укладка Готовая продукция укладывается автоматически; поддерживает удлиненные 12-метровые штабеля для аккуратного вывода продукции.
В. Области применения
Листовой гофрированный прокат, изготавливаемый на профилегибочном оборудовании, широко применяется в следующих областях:
Кровля и облицовка стен зданий: Металлическая кровля и облицовка стен промышленных предприятий, коммерческих зданий и жилых домов—гофрированная конструкция повышает прочность и жесткость листов.
Крупномасштабные общественные здания: кровельные и стеновые системы для длиннопролетных сооружений, таких как стадионы, выставочные центры, театры и терминалы аэропортов.
Промышленные здания: Кровельные и ограждающие конструкции локомотивных депо, авиационных ангаров и различных промышленных производственных предприятий.
Производство контейнеров: панели крыши контейнеров и секционные боковые панели—гофрированные листы обладают высокой прочностью и малым весом, что делает их идеальным материалом для производства контейнеров.
Проектирование мостов и водопропускных труб: стальные гофрированные мосты, водопропускные трубы и подземные переходы—гофрированные стальные водопропускные трубы обладают такими преимуществами, как высокая прочность, быстрая установка и длительный срок службы.
Автомобильные и железные дороги: водопропускные трубы на автомагистралях, железнодорожные подземные переходы, туннели и временные подъездные пути.
Муниципальное строительство: инженерные туннели, кабельные защитные каналы, дренажные каналы, перемычки башенных кранов и другая муниципальная инфраструктура.
Производство трансформаторов: гофрированные масляные баки трансформаторов—Машины для формовки гофрированного листа являются важнейшим оборудованием при производстве масляных баков трансформаторов.
ВИ. Перспективы рынка
Благодаря постоянному развитию мировой инфраструктуры и строительной отрасли рынок профилегибочного оборудования для гофрированного листа переживает устойчивый рост. Мировой рынок профилегибочных машин оценивается примерно в 615 миллионов долларов США в 2025 году и, по прогнозам, достигнет 826 миллионов долларов США к 2032 году, что отражает совокупный годовой темп роста (CAGR) в 4,32%. Между тем, рынок автоматизированного профилегибочного оборудования оценивается в 918 миллионов долларов США в 2025 году и, как ожидается, достигнет 1,886 миллиарда долларов США к 2032 году с устойчивым среднегодовым темпом роста в 10,83%. По мере развития глобальной урбанизации и продолжения инвестиций в инфраструктуру применение металлических гофрированных листов в таких секторах, как промышленные объекты, общественные здания и транспортные проекты, будет и дальше расширяться. Оборудование развивается в сторону более высоких скоростей и большей интеллектуальности; централизованные системы управления на базе ПЛК теперь управляют всей производственной линией —включая подачу материала, формовку, резку и укладку—, что приводит к устойчивому росту проникновения на рынок полностью автоматизированного интеллектуального оборудования для гофрированного листа.
VII. Сервис и поддержка
Разработка решений: Мы обеспечиваем индивидуальный выбор оборудования и планировку производственных линий на основе чертежей продукции заказчика, требований к производственным мощностям и целевых рынков.
Изготовление на заказ: мы поддерживаем нестандартную настройку —включая специальные гофрированные профили и дополнительные аксессуары, такие как ламинирующие узлы и стойки для приема материалов— с полным контролем от проектирования рулонов до полного машинного производства.
Монтаж и ввод в эксплуатацию: инженеры обеспечивают монтаж, ввод в эксплуатацию и обучение операторов на месте для обеспечения быстрого запуска производства.
Послепродажная поддержка: мы предлагаем долгосрочные технические консультации и поставку запасных частей; наши инженеры имеют все необходимые визы и доступны для обслуживания на месте по всему миру.
Постоянная оптимизация: мы предоставляем услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.
8. Почему стоит выбрать нас
Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы и надежное качество
Возможность многопрофильной обработки: одна машина обрабатывает гофрированные листы различных спецификаций, что исключает необходимость повторных инвестиций
Высокая скорость и эффективность: скорость формования 10–60 м/мин с суточной производительностью десятки тысяч метров
Автоматическая укладка на 12 метров: сверхдлинная укладка позволяет укладывать различные длинноформатные листы без ручной обработки
Высокоточная формовка: эффективно минимизирует пружинение; точность обработки в пределах ±1,0 мм
Прочная прочность: сварная рама из двутавровой балки, закаленная конструкция и хромированные ролики обеспечивают устойчивость и предотвращают деформацию при длительной эксплуатации
Интеллектуальное управление: полностью автоматизированная система ПЛК с сенсорным интерфейсом; всей линией могут управлять всего 1–2 человека
Прямой производитель: без посредников, отличное соотношение цены и качества
Глобальная сервисная сеть: инженеры имеют все необходимые визы и обеспечивают быстрое реагирование
 английский