Дом / Продукт / Линия формования рулонов гофрированного листа / Профилегибочная машина для глазурованной плитки в античном стиле
Линия формования рулонов гофрированного листа

Профилегибочная машина для глазурованной плитки в античном стиле

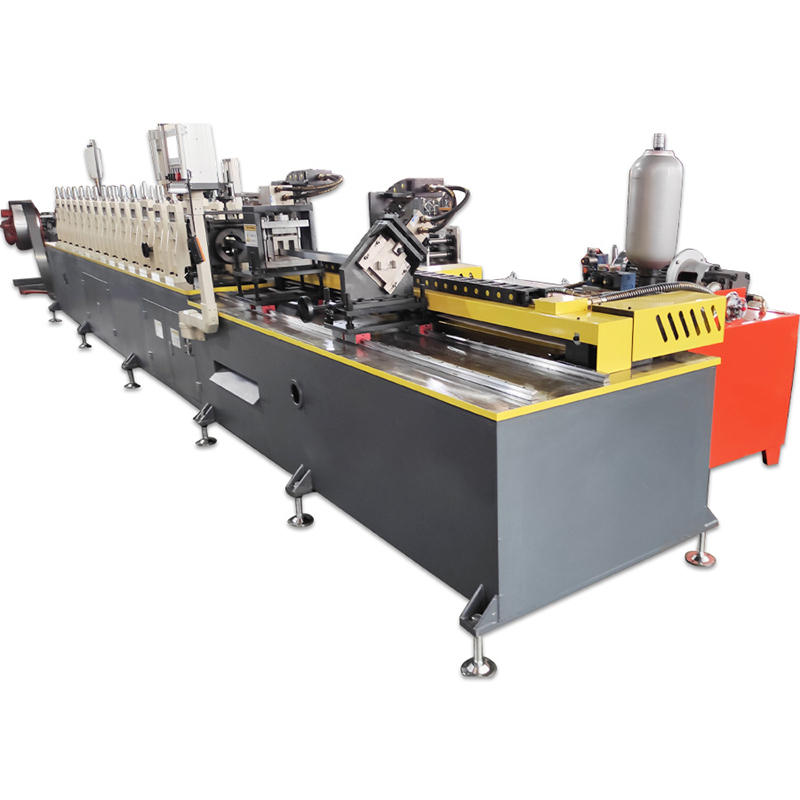
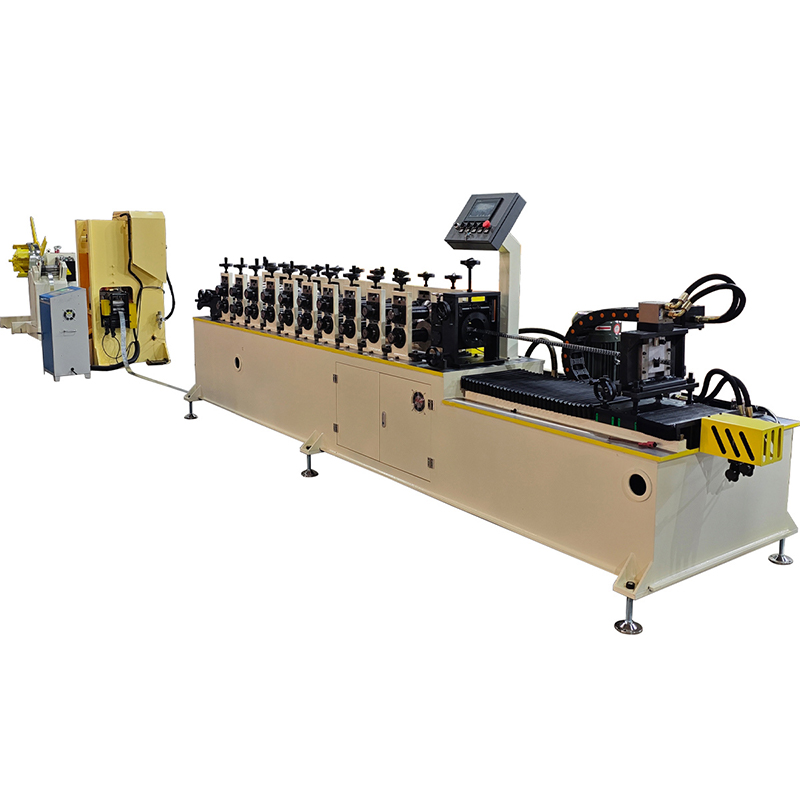
Профилегибочная машина для производства глазурованной плитки в старинном стиле представляет собой автоматизированную производственную линию для изготовления глазурованных металлических кровельных листов в старинном стиле. Машина использует прецизионные формовочные ролики для непрерывной обработки стальных листов с цветным покрытием в металлические кровельные профили, напоминающие традиционную черепицу, сохраняя при этом легкие, высокопрочные, коррозионностойкие и устойчивые к атмосферным воздействиям свойства металлического материала. Продукция широко используется в кровельных системах вилл, садовых построек, коммерческих зданий и зданий в старинном стиле.

Профилегибочная машина для глазурованной плитки в старинном стиле — Опытный производитель, полностью автоматизированная интеллектуальная производственная линия; превращение стали в произведение искусства, мастерски выполненное, сочетающее в себе старинное очарование и современный стиль.

Введение в оборудование

Параметр

Блок-схема

Поток процесса

Контакт

Я. Обзор оборудования

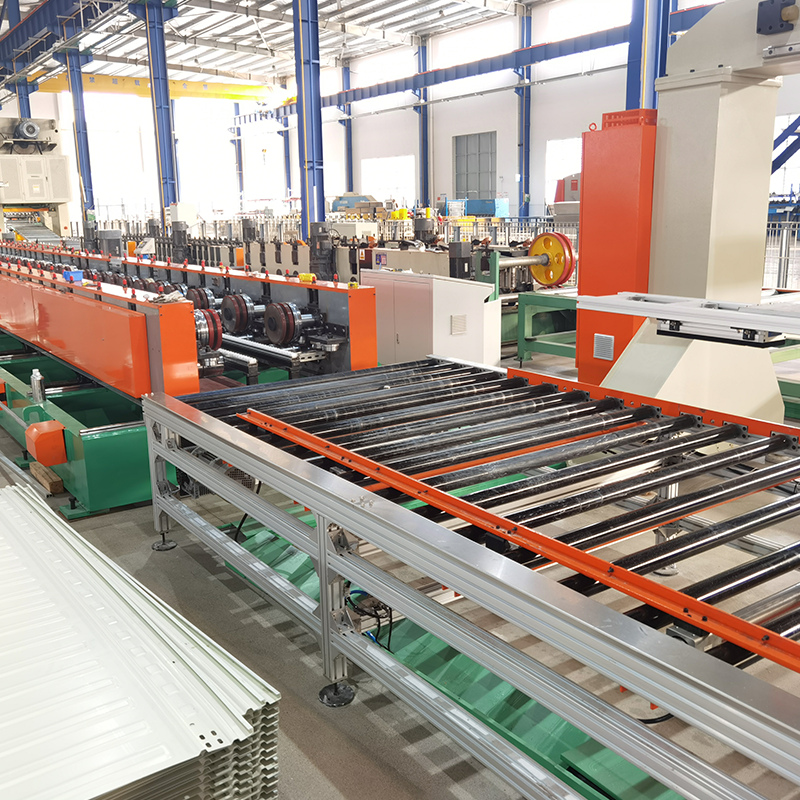
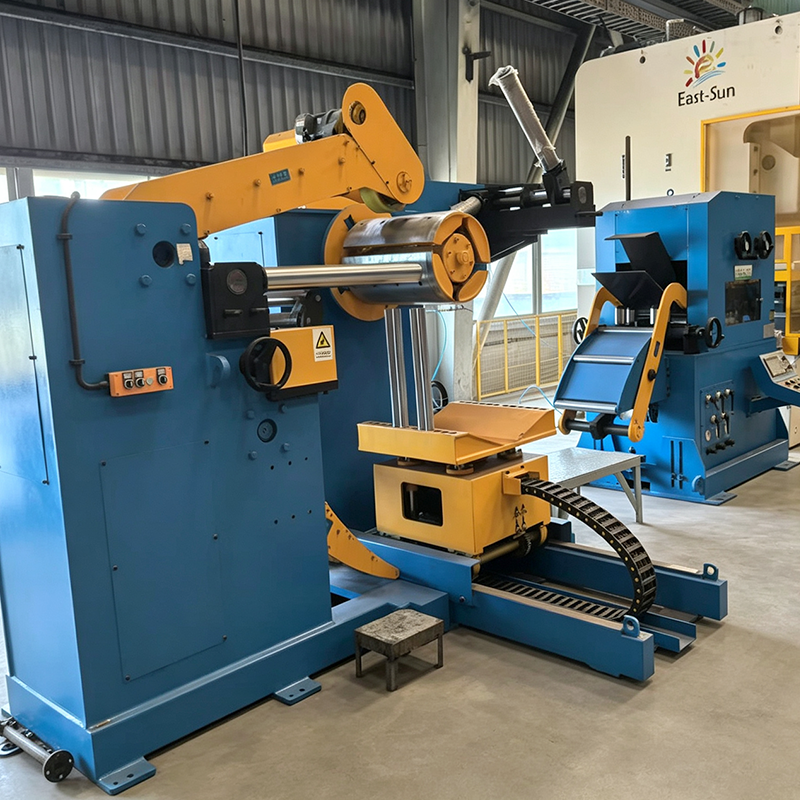
Профилегибочная машина для глазурованной плитки в старинном стиле — это специализированное оборудование для холодной прокатки, предназначенное для производства металлической глазурованной плитки в старинном стиле (часто изготавливаемой из окрашенной стали или алюминия). Используя в качестве сырья рулоны стали или алюминия с цветным покрытием, машина применяет прецизионный процесс профилирования для преобразования современного металла в кровельные материалы, обладающие деревенским и элегантным внешним видом традиционной глиняной глазурованной плитки. Благодаря непрерывному процессу профилирования оборудование автоматически выполняет весь производственный цикл —включая размотку, направленную подачу, нанесение защитной пленки, электрическую резку, профилирование, штамповку, резку и выгрузку— для получения готовой глазурованной плитки в старинном стиле за один проход.
Рулоны стали преобразуются с помощью точной прокатки в глазурованную плитку в старинном стиле со сложной текстурой —напоминающей ручную резьбу— за считанные секунды. На всей линии используется полностью автоматическая система управления на базе ПЛК с сенсорным экраном HMI, обеспечивающая непрерывный автоматизированный рабочий процесс от размотки до выгрузки готовой продукции. Оборудование вмещает различные металлические листы, такие как сталь с цветным покрытием и оцинкованная сталь, толщиной от 0,45 мм до 0,55 мм и входной шириной примерно 1220 мм (в зависимости от фактической ширины испытуемого материала). Он способен производить плитку различных спецификаций, включая модели 800, 828, 840, 860 и 1050. Эта линия, требующая только одного оператора, служит основным оборудованием для производителей, стремящихся добиться автоматизированного, стандартизированного и крупномасштабного производства кровельных материалов в старинном стиле.
Эта глазурованная плитка в старинном стиле идеально сочетает в себе традиционную эстетику плитки с современной технологией цветного стального покрытия, в результате чего получается достойный, элегантный, визуально привлекательный и изысканный продукт. Плитка, производимая этим оборудованием, отличается красивым внешним видом, деревенской элегантностью, изысканным дизайном и высоким качеством. Они широко используются при строительстве и внешней отделке фабрик в садовом стиле, туристических достопримечательностей, павильонов, отелей, вилл, выставочных залов, курортов и жилых домов.

II. Основные преимущества и торговые преимущества

(1) Многопрофильные возможности и гибкое производство
Это основное преимущество, отличающее данное оборудование от традиционных производственных линий, ограниченных одной спецификацией.
Традиционное оборудование для глазурованной плитки обычно изготавливается по индивидуальному заказу для одного профиля плитки; смена продукции требует замены всего комплекта форм, что требует много времени и средств. В этом оборудовании используется модульная конструкция пресс-формы и технология регулируемой формовки, что позволяет одной машине производить плитку различных спецификаций, например, модели 800, 828, 840, 860 и 1050. Некоторые модели также могут перейти на производство плитки, имитирующей смолу, чтобы удовлетворить декоративные требования различных проектов. Изменения спецификаций осуществляются с помощью системы быстрой замены пресс-форм; специализированные специалисты не требуются, поскольку переключение могут выполнять стандартные операторы, что значительно повышает показатели использования оборудования.

(2) Арочная рама из литой стали + привод коробки передач: высокая жесткость, точность и долговечность
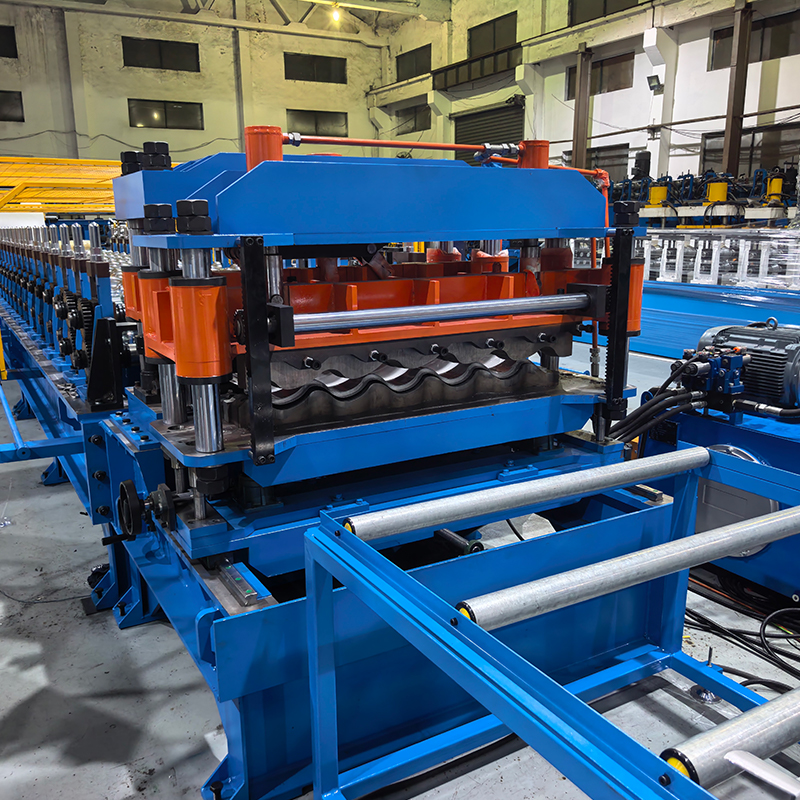
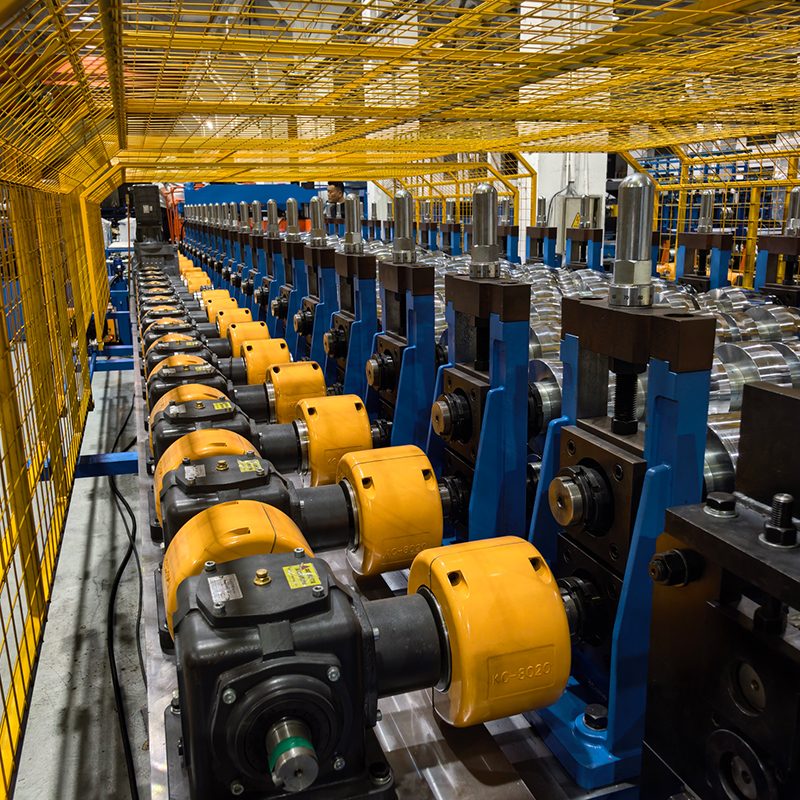
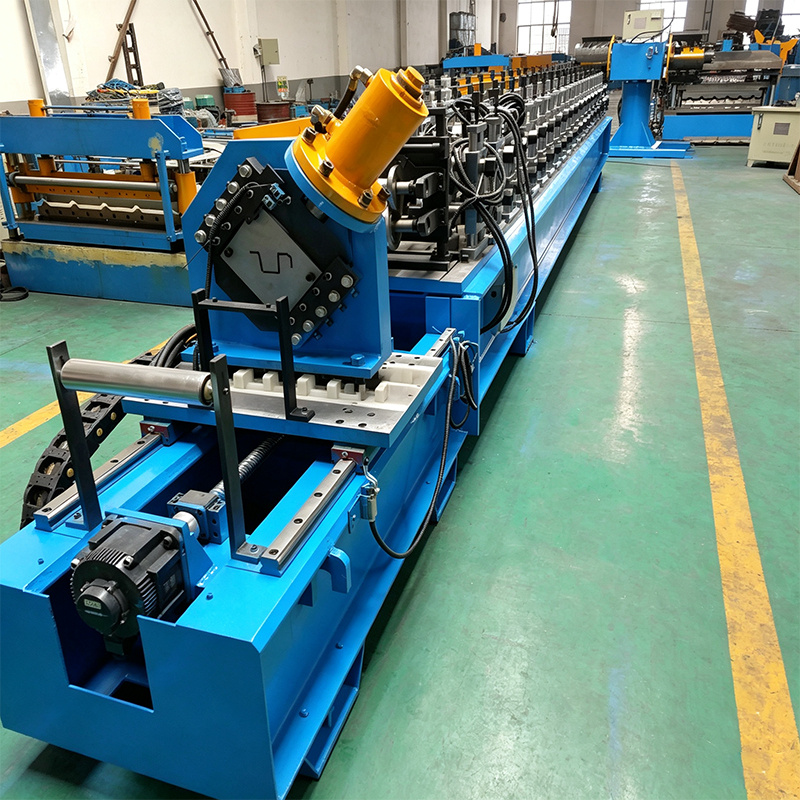
Основной формовочный блок представляет собой конструкцию арочного каркаса из литой стали, в которой используются 19 пар арочных каркасов модели "110". Эти литые рамы проходят отпускную обработку, обеспечивая превосходную жесткость и устойчивость к деформации, что обеспечивает стабильную и высокоинтенсивную работу в течение длительного времени.
Система привода использует конфигурацию коробки передач, в которой используются 18 единиц модели "140". По сравнению с цепными передачами приводы редукторов обладают значительными преимуществами, включая плавную работу, низкий уровень шума, высокую точность и длительный срок службы. Коробки передач поставляются надежным брендом «Maxter» (Нинбо). Трансмиссионная установка сочетает в себе цепную связь с защитным кожухом, обеспечивая как эксплуатационную надежность, так и безопасность.

(3) Высокопрочная рама, прецизионная обработка на портальных обрабатывающих центрах
Узел рамы состоит из направляющего механизма и основной конструкции рамы.
Основная рама изготовлена из 400×200 Н-образных балок со стальными пластинами толщиной 25 мм, приваренными к монтажным поверхностям; затем сборка завершается на портальном обрабатывающем центре. Такая конструкция Н-образной балки и утолщенной пластины обеспечивает исключительную жесткость и устойчивость к деформации. Обработка в единой установке на портальном обрабатывающем центре гарантирует параллельность и перпендикулярность всех монтажных поверхностей, закладывая прочную основу для высокоточной работы всей производственной линии.

(4) Направляемая стойка подачи для точного позиционирования
Конструкция стойки с направляемыми подачами: Боковые направляющие ролики (левый и правый) установлены в загрузочном отверстии основной машины. В процессе работы листовой материал проходит через эти направляющие перед поступлением в основную машину, обеспечивая правильное выравнивание с системой профилирования. Положение направляющей регулируется с помощью ручного винтового механизма; левую и правую направляющие можно регулировать независимо для размещения листов различной ширины.

(5) Устройство для ламинирования пленки для защиты поверхности
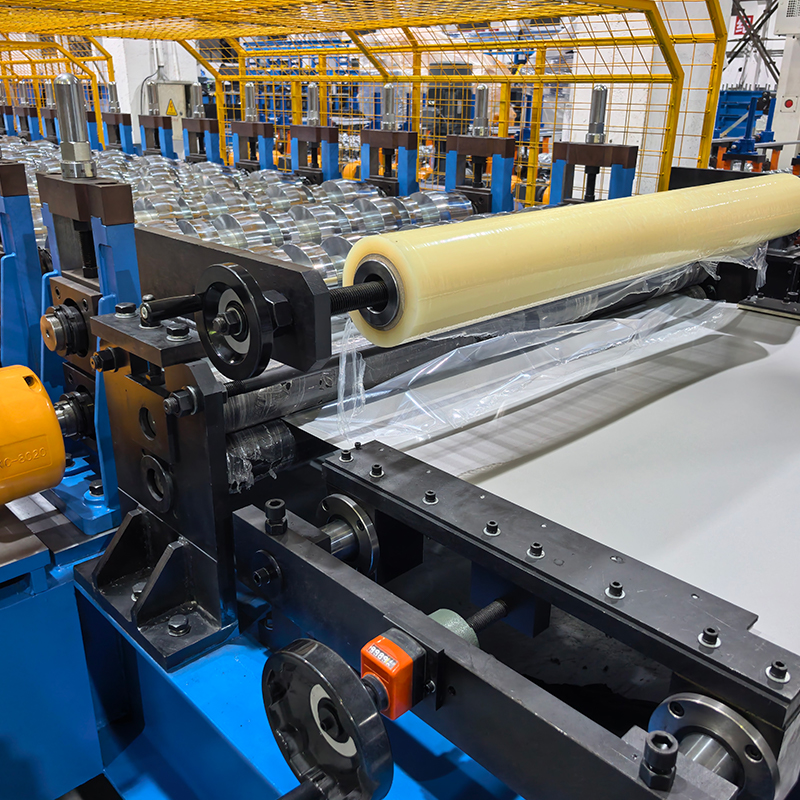
Данное устройство предназначено для повышения качества формования листа. На участке направляющей подачи установлена ламинирующая стойка, состоящая в основном из узла хранения пленки и узла прессования.
Блок хранения пленки: состоит из оправки и регулируемых концевых пластин. Рулон пленки устанавливается на оправку, а концевые пластины регулируются для его фиксации.
Прессовочный узел: состоит из резиновых роликов (диаметром около 90 мм), расположенных на первой формовочной станции; как верхний, так и нижний ролики являются пассивными (приводятся в движение движением листа). Когда лист проходит через вращающиеся резиновые ролики, он тянется вперед, а пленка плавно наносится на стальную поверхность. Ролики можно отрегулировать в нужное положение с помощью винтового механизма в соответствии с различной толщиной листа.
Ламинирующее устройство эффективно предотвращает появление царапин и истирания на поверхности листа во время профилирования и штамповки, обеспечивая блеск и целостность цвета готовой поверхности плитки.

(6) 19-станционная прецизионная профилирование для безупречной плоской поверхности
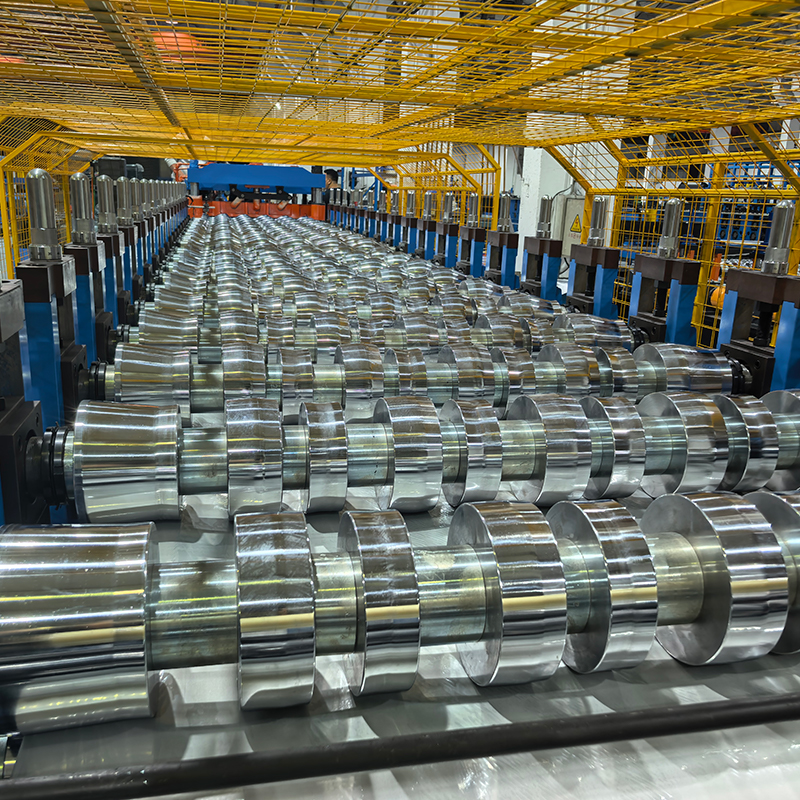
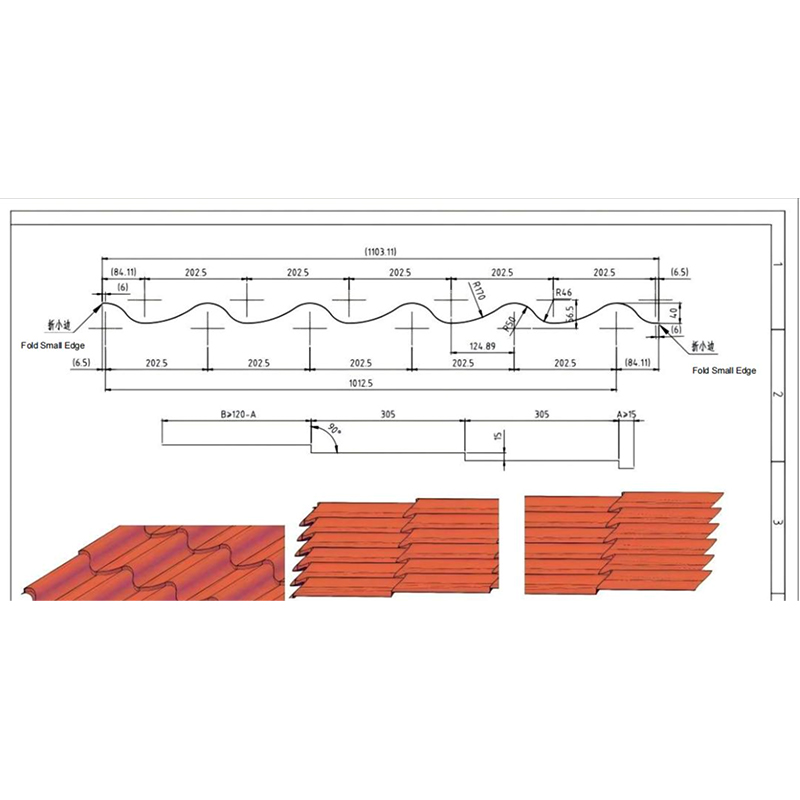
Использует 19-станционный прецизионный процесс профилирования. Металлический лист подвергается многоэтапной постепенной холодной гибке, в результате чего постепенно образуются изогнутые гофры и текстуры «бамбуковых соединений», характерные для традиционной глазурованной плитки. Формовочный узел: состоит из корпусов подшипников, наборов роликов и формовочных валов.
Марки подшипников: используются только оригинальные подшипники HRB, ZWZ и LYC; обеспечивают бесперебойную работу и длительный срок службы.
Материал ролика: сталь 45#, хромированная и полированная; толщина хромирования ок. 0,03 мм; твердость HRC 53–54.
Обработка роликов: обработка на станках с ЧПУ для обеспечения точного контроля кругового и радиального биения.
Материал вала: сталь 40Cr с закалкой и отпуском (HB 220–260); диаметр вала Φ80 мм.
Распорки: изготовлены из толстостенной трубы (мин. 5 мм) для минимизации биения вала и обеспечения геометрических допусков; увеличена площадь поверхности контакта с роликами; зазор между внутренним отверстием и валом.
Процесс гибки мелких кромок: включает в себя специальный этап гибки мелких кромок для эффективного предотвращения вздутия краев готовой панели, обеспечивая ровную и эстетически приятную поверхность.
Синхронизированная скорость вращения роликов: равномерная скорость вращения формовочных роликов предотвращает растяжение или сжатие в процессе формования, значительно повышая качество цветной стальной глазурованной плитки в старинном стиле. Полученная поверхность панели плоская, без складок и царапин от краски.

(7) Интегрированная штамповка и резка: одноэтапный процесс формования.
Оборудование объединяет блок штамповки/формовки с блоком резки. В секции пробивки используется гидравлический цилиндр для вертикального перемещения штампа, который прессует отформованный лист в равномерно расположенные гофры плитки; в секции резки используется гидравлический цилиндр для привода лезвия для резки фиксированной длины. Профилирование валков, штамповка/формовка и резка фиксированной длины выполняются бесшовно на одном многопроцессорном станке.
Двигатель формовочной машины: 7 кВт (серводвигатель Siemens) для точной и контролируемой мощности. Коробка передач: бренд Guomao, гарантирующий надежное качество. Скорость линии: 0–5 м/мин; скорость формования: 15–25 м/мин. Точность длины: ±1,5 мм; обеспечивает однородные размеры изделия и стабильное качество.

(8) Высокоэффективное производство и лидирующие в отрасли мощности
Интегрированная производственная линия автоматизирует весь процесс, включая размотку, ламинирование пленки, формование, штамповку и резку. Для полностью автоматизированной работы требуется всего один оператор, что обеспечивает эффективность, в несколько раз превышающую эффективность традиционных методов производства.

(9) Полностью автоматизированное управление ПЛК и интеллектуальное производство
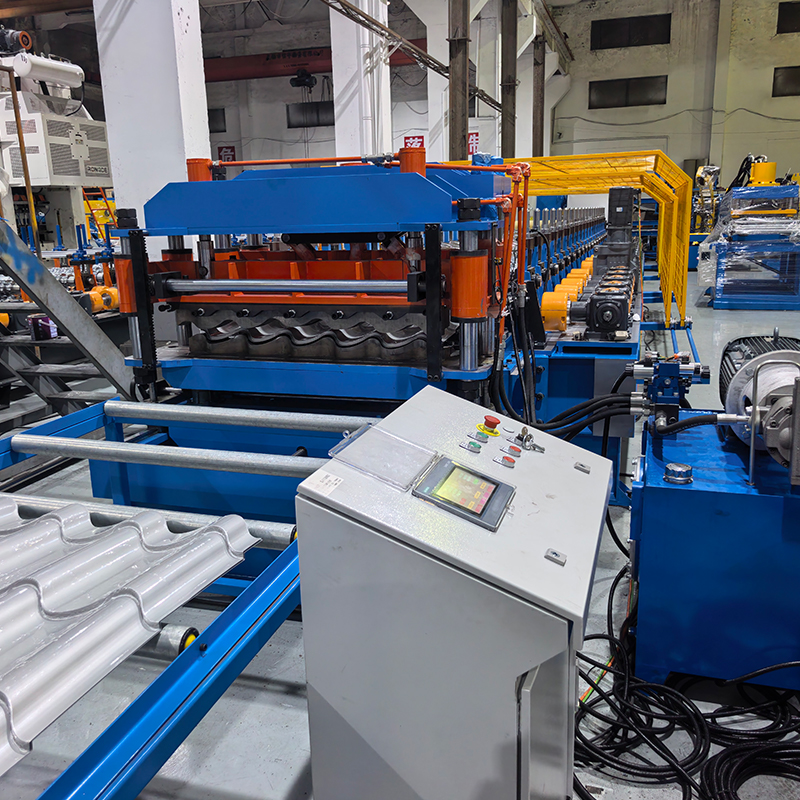
Благодаря полному управлению ПЛК и сенсорному экрану HMI система обеспечивает цифровое управление всем процессом. Частотно-регулируемый привод (ЧРП) управляет главным двигателем, а система также управляет двигателем гидравлической станции и электромагнитными клапанами. Операторы могут настраивать параметры —такие как скорость производства, длина реза и объем выпуска— через интерфейс одним касанием. Несколько производственных задач могут быть предварительно запрограммированы для непрерывной автоматизированной работы. Система включает в себя возможности мониторинга в реальном времени и раннего предупреждения о неисправностях, автоматического срабатывания сигналов тревоги и отображения причины любой неисправности. Операторы могут стать полностью опытными всего за 1–2 дня обучения.

III. Технические параметры

Параметр элемента
Применимые материалы Стальной лист с цветным покрытием, оцинкованный лист и т. д.
Толщина материала 0,45–0,55 мм
Ширина сырья Прибл. 1220 мм (в зависимости от фактической ширины испытуемого материала)
Сборка рамы Направляющий блок + рама; основная рама из двутавровой балки 400×200; стальная пластина толщиной 25 мм, приваренная к монтажной поверхности; обработана на портальном обрабатывающем центре
Входная направляющая стойка Левые/правые боковые направляющие ролики; ручная регулировка винтов; независимая регулировка
Конструкция формовочной машины Литая конструкция арочного типа (модель Arch 110, 19 пар)
Система трансмиссии Привод коробки передач (модель 140, 18 шт., марка Ningbo Maxter); цепное соединение + защитный кожух
Количество формовочных станций 19 станций
Подшипниковый бренд Оригинальный HRB / ZWZ / LYC
Материал ролика: сталь 45#, хромированная и полированная; толщина хрома 0,03 мм (HRC 53–54)
Метод обработки роликами с ЧПУ; обеспечивает контроль кругового и радиального биения
Материал вала 40Cr, закаленный и отпущенный (HB 220–260)
Диаметр вала Φ80 мм
Распорные втулки Изготовлены из толстостенной трубки (толщина стенки мин. 5 мм) для обеспечения геометрических допусков
Мощность двигателя формовочной машины 7 кВт (серводвигатель Siemens)
Формовочный редуктор марки Guomao
Скорость линии формовочной машины 0–5 м/мин
Скорость формования 15–25 м/мин
Узел ламинирования пленки Диаметр резинового ролика ок. 90 мм; расположен на первой станции; пассивные верхние/нижние ролики; регулировка винта
Процесс фальцовки с малыми краями Включает фальцовку с малыми краями для предотвращения вздутия краев готовой панели
Точность резки по длине ±1,5 мм
Система управления Полностью автоматическое управление ПЛК
Операторы 1 человек

IV. Производственный процесс

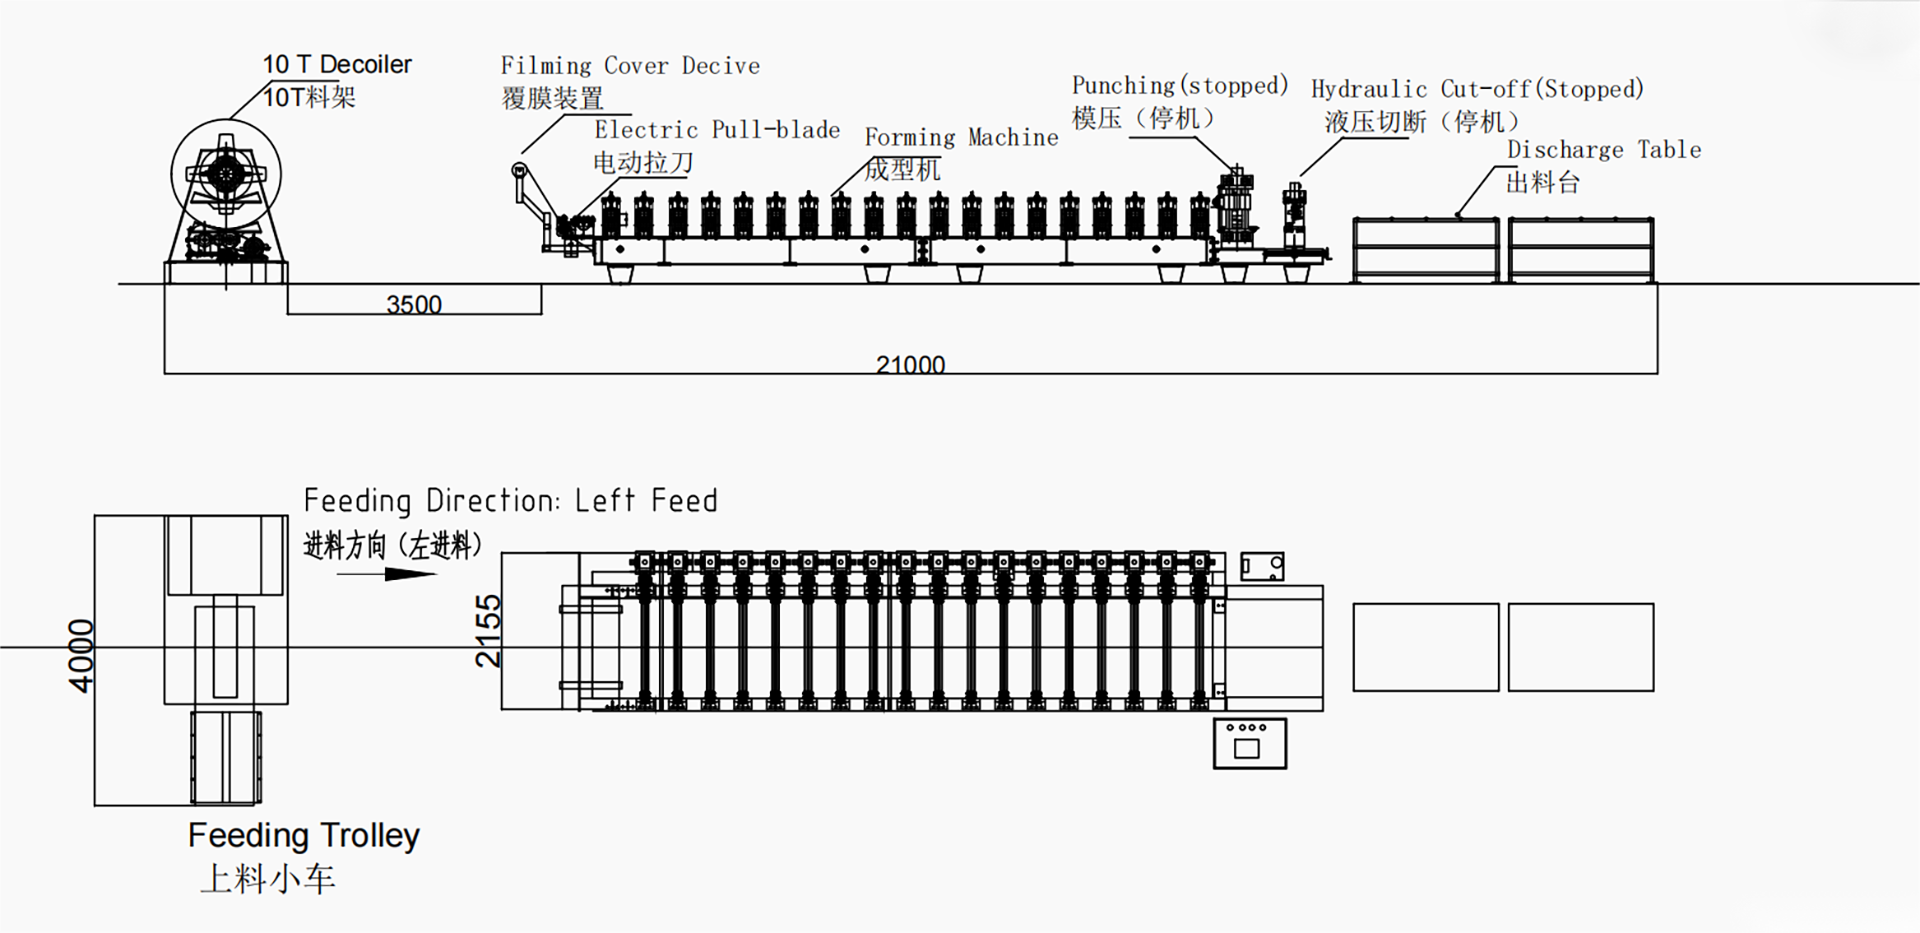
Автоматическая размотка → Направляемая подача → Нанесение защитной пленки → Электрический предварительный резак → Профилирование рулонов (19 станций) → Пресс-формовка → Резка → Разгрузка

Описание этапа процесса
Автоматическая размотка Гидравлический или зонтичный разматыватель поддерживает рулон металла и обеспечивает стабильную подачу материала.
Направляемая подача Левые и правые направляющие ролики обеспечивают точное выравнивание; независимая ручная регулировка винтов с обеих сторон.
Нанесение защитной пленки Резиновые ролики плавно наносят защитную пленку на стальной лист, предотвращая появление царапин на поверхности.
Электрический предварительный резак Выполняет точную предварительную резку, обеспечивая точность на последующих этапах прессования и окончательной резки.
Профилирование 19-станционное прецизионное профилирование с использованием хромированных стальных роликов 45#; постепенно формирует изогнутые гофры и бамбукоподобные текстуры, характерные для глазурованной плитки в старинном стиле; включает в себя небольшой процесс сгибания краев для предотвращения выпучивания краев листа.
Пресс-формовка Гидравлический цилиндр перемещает матрицу вверх и вниз, чтобы прессовать равномерно расположенные гофры плитки.
Резка Резка фиксированной длины с точностью ±1,5 мм.
Выгрузка Готовая продукция и упорядоченная выгрузка.

В. Области применения

Металлическая глазурованная плитка в старинном стиле, производимая на этом профилегибочном оборудовании, широко используется в следующих отраслях:
Архитектура в старинном стиле и проекты культурного туризма: крытые дорожки, павильоны, крыши в исторических районах, архитектура в стиле Хуэйчжоу, туристические достопримечательности, садовые постройки и другие здания в старинном стиле.
Виллы и элитные резиденции: частные сельские виллы и крыши гостиничных вилл— с изящно изогнутыми профилями, которые достоверно воспроизводят внешний вид традиционной глиняной глазурованной плитки.
Проекты реконструкции городских крыш «от плоской до скатной»: переоборудование крыш в рамках реконструкции городов—Эта легкая, но высокопрочная металлическая черепица идеально подходит для зданий со скатной крышей, в которых используются легкие стальные, бетонные или деревянные конструкции.
Общественные и коммерческие здания: выставочные залы, курорты, гостиницы, школы, больницы, торговые центры, конференц-центры и спортивные сооружения.
Промышленные и сельскохозяйственные здания: фабрики садового типа, фермерские комплексы со стальными конструкциями и промышленные мастерские.
Религиозные и исторические/культурные здания: храмы, даосские святыни и другие религиозные сооружения—, где деревенская, элегантная эстетика органично сочетается с атмосферой религиозной архитектуры.

ВИ. Перспективы рынка

Благодаря постоянному развитию мировой индустрии архитектурного декора рынок глазурованной плитки в старинном стиле переживает устойчивый рост.
Бум культурного туризма и архитектуры в античном стиле: Индустрия культурного туризма процветает в последние годы, что приводит к всплеску таких проектов, как реставрация древних зданий, создание районов в античном стиле и развитие городов культурного туризма. Металлическая плитка в старинном стиле —характеризующаяся легким весом (примерно одна десятая веса традиционной глиняной плитки), высокой прочностью, отличной гидроизоляцией и простотой монтажа— все чаще заменяет традиционную глиняную глазурованную плитку и смоляную плитку.
Проекты по реконструкции городов и переоборудованию плоских крыш в скатные: По мере реконструкции городов и реконструкции старых жилых комплексов растет спрос на легкую, эстетически привлекательную и устойчивую к погодным условиям металлическую черепицу в старинном стиле для проектов по переоборудованию плоских крыш в скатные.
Строительство «прекрасной сельской местности»: новые инициативы по развитию сельских районов создали высокий спрос на кровельные материалы в старинном стиле; в частности, глазурованная черепица в старинном стиле «модели 828» широко используется для кровли самодельных сельских домов.
Рост рынка профилегибочного оборудования: мировые продажи на рынке профилегибочных машин для листового металла достигли 576 миллионов долларов США в 2025 году и, по прогнозам, достигнут 760 миллионов долларов США к 2032 году. Объем рынка плитоформовочных машин в 2025 году вырос примерно на 8% в годовом исчислении, при этом основным выбором стали высокоскоростные машины непрерывного профилирования.
Технологические усовершенствования и интеллектуальные тенденции: оборудование развивается в сторону большей интеллектуальности. Интеллектуальные модули управления обеспечивают удаленное управление и круглосуточную онлайн-диагностику. Проникновение на рынок полностью автоматизированного, интеллектуального оборудования для производства глазурованной плитки в старинном стиле продолжает расти.


VII. Сервис и поддержка

Проектирование решений: индивидуальный выбор оборудования и компоновка производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.
Изготовление на заказ: поддержка нестандартной настройки —включая формы профилей, дополнительные системы ламинирования и стеллажи для сбора материалов— с полным контролем над всем процессом от проектирования рулонов до изготовления машин.
Монтаж и ввод в эксплуатацию: монтаж на месте, ввод в эксплуатацию и обучение операторов, проводимое инженерами для обеспечения быстрого запуска производства.
Послепродажная поддержка: долгосрочные технические консультации и поставка запасных частей; инженеры имеют действующие визы и доступны для обслуживания на месте по всему миру.
Постоянная оптимизация: доступны услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.


8. Почему стоит выбрать нас

Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы и надежное качество.
Возможность многопрофильной обработки: одна машина обрабатывает несколько профилей (например, серии 800, 828, 840, 860, 1050), что устраняет необходимость в повторных инвестициях.
Чугунные стойки и привод редуктора: 19 чугунных стоек и 18 редукторов, обеспечивающие высокую жесткость, точность и долговечность.
Высокопрочная рама: изготовлена из 400×200 двутавровых балок и 25-миллиметрового стального листа; прецизионная обработка на портальных обрабатывающих центрах.
Применение защитной пленки: Устройство для ламинирования резиновым валиком эффективно предотвращает появление царапин на поверхности, сохраняя блеск и целостность цвета покрытия.
Высокоточное производство: ролики, обработанные на станках с ЧПУ, обеспечивают минимальное радиальное и круговое биение.
Процесс фальцовки краев: включает этап фальцовки краев для предотвращения вздутия краев панели, что приводит к получению ровной, эстетически привлекательной отделки.
Высокая скорость и эффективность: скорость формирования 15–25 м/мин; всей линией может управлять один человек.
Интеллектуальное управление: полностью автоматизированная система ПЛК, серводвигатели Siemens и сенсорный интерфейс.
Прямой производитель: Никаких посредников; отличное соотношение цены и качества.
Глобальная сервисная сеть: инженеры имеют все необходимые визы; быстрое время реагирования.
Элемент Спецификация
Состав рамочного устройства Рамное устройство состоит из направляющего устройства и рамы.
Основная формовочная секция Использует чугунные арочные стойки.
Модель чугунных арочных стоек 110
Количество чугунных арочных стоек 19 пар
Основная рама машины Изготовлен из стали Н-образной балки 400*200, со стальными пластинами толщиной 25 мм, приваренными к монтажной поверхности, и окончательно обработан портальным обрабатывающим центром.
Конструкция направляющей стойки для кормления Оснащен левыми и правыми боковыми направляющими роликами на входе в машину. Во время работы лист сырья направляется с обеих сторон перед поступлением в формовочную основную машину, обеспечивая правильное выравнивание с системой профилирования. Положение направляющей можно регулировать вручную с помощью винтовых механизмов, причем левая и правая стороны независимы
Структура передающего устройства Имеет конструкцию коробки передач.
Модель коробки передач 140
Кол-во коробки передач 18 ШТ
Метод соединения коробки передач Цепная связь с защитным кожухом.
Марка коробки передач Бренд Ningbo Maxdrive.
Назначение съемочного устройства Данное устройство предназначено для улучшения формообразующего эффекта листового металла.
Положение установки рамы, покрытой пленкой Устанавливается на участке направления подачи.
Состав съемочного устройства В основном состоит из устройства для хранения пленки и устройства для прессования. Устройство для хранения пленки состоит из регулируемых перегородок на обоих концах и оправки. Пленочный валик хранится на оправке, а оба конца регулируются перегородками. Прессующее устройство состоит из резиновых роликов. После того, как лист проходит через вращающиеся резиновые ролики, лист тянется вперед, а пленка плавно приклеивается к стальной пластине.
Диаметр резинового ролика Примерно 90 мм. Резиновые ролики расположены на первом формовочном проходе, причем как верхние, так и нижние ролики являются пассивными. Винт регулируется в правильное положение в зависимости от толщины листа.
Состав основной машины для профилирования валков Состоит из корпуса подшипника, роликовой группы и формовочного вала.
Марки подшипников Подшипники HRB, ZWZ или LYC (оригинальные бренды).
Количество формовочных станций 19 станций
Материал ролика Сталь 45#, хромированная и полированная, толщина слоя хрома составляет приблизительно 0,03 мм (HRC53–54)
Метод обработки валков Обработка на станках с ЧПУ для обеспечения круглости и точности радиального биения
Материал вала 40Cr, закаленный и отпущенный (HB220–260)
Диаметр вала Φ80 мм, закаленный и отпущенный
Распорные втулки Обработка толстостенных труб (не менее 5 мм) для уменьшения биения вала и обеспечения допуска профиля, увеличения поверхности контакта с валками; внутреннее отверстие подходит к валу валка с зазором
Мощность двигателя формовочной машины 7 кВт (серводвигатель Siemens)
Редуктор формовочной машины Гомао
Скорость линии формовочной машины 0–5 м/мин (скорость формования 15–25 м/мин)
Материал для профилирования Лист стальной с цветным покрытием, лист стальной оцинкованный
Толщина прокатки 0,45–0,55 мм
Ширина сырья ок. 1220 мм (при условии фактической ширины пробной катушки)
Точность резки по длине ±1,5 мм
Дополнительный процесс Добавлен новый процесс сгибания кромок для предотвращения вздутия с обеих сторон готовой панели.

n9WjE

Автоматическая размотка — Направление и подача — Ламинирующий блок — Электрическая насечка — Формовка рулонов — Пробивка — Резка — Разгрузка

Мы можем предоставить вам удовлетворительный план!

Как тебя зовут?

Какой у вас адрес электронной почты?

Какой у тебя телефон?

Ваше сообщение

ОТПРАВЛЯТЬ
О нас
Wuxi Yanwu Xinhui Technology Co., Ltd.

Компания Wuxi Yanwu Machinery Co., Ltd., основанная в 2012 году, является профессиональным производителем, специализирующимся на НИОКР, проектировании, производстве и обслуживании оборудования для холодной штамповки. Компания стремится предоставлять клиентам по всему миру комплексные решения для автоматизированных линий по производству холодной прокатки.

Наша основная продукция включает в себя машины для формования кабельных лотков, машины для формования стеллажей, машины для изготовления прогонов C/Z, машины для формования кронштейнов для крепления солнечных батарей, машины для изготовления напольных покрытий, машины для изготовления дверных рам, оборудование для изготовления автомобильных профилей, а также линии резки по длине/продольной резки.

Эти продукты широко используются в строительстве, электроэнергетике, логистике и складировании, автомобилестроении, новой энергетике и инфраструктуре.

Почетная грамота
Новости
  • Официально запущено новое поколение машин для холодной гибки кабельных лотков щелевого типа. Он ориентирован на предприятия по производству кабельных лотков и фокусируется на профильных производственных требованиях энергетической инфраструктуры, центров обработки данных и новых проектов поддержки энергетики. Благодаря интегрированному непрерывному процессу холодной гибки он решает отраслевые проблемы традиционных процессов разъемной гибки, такие как низкая точность, низкая эффективность и высокие затраты на рабочую силу. Компания предоставляет производителям кабельных лотков автоматизированные и высокостабильные решения в области оборудования для производства профилей. В связи с постоянным строительством новых энергосистем, центров обработки данных, заводских и муниципальных распределительных проектов к щелевым кабельным лоткам как к защитным опорным элементам кабелей предъявляются более высокие требования к постоянству размеров профиля, прочности формования и циклу поставки. Традиционный режим обработки часто включает индивидуальную гибку пластин и вторичную штамповку с несколькими технологическими потоками, которые подвержены отклонениям изгиба, несоосности отверстий и неполному соединению, что приводит к высоким потерям материала и высокой зависимости от квалифицированных рабочих. Этот станок для холодной гибки кабельных лотков щелевого типа объединяет в себе операции открытия, выравнивания, онлайн-пробивки, непрерывной холодной гибки с роликовым прессованием, серворезки фиксированной длины и укладки материалов. После отправки оцинкованной стальной полосы на производственную линию из нее за один этап формируется полноценный кабельный лоток щелевого типа без необходимости вторичной обработки. Оборудование использует несколько прецизионных прокатных роликов для прогрессивной холодной гибки, с погрешностью формования, контролируемой в пределах ±0,5 мм, хорошей прямолинейностью корпуса паза, равномерными изгибаемыми кромками, высокой жесткостью готового изделия и эффективно гарантирует точность последующего соединения и установки кабельного лотка. Он оснащен интеллектуальной системой сенсорного управления ПЛК, позволяющей быстро устанавливать параметры, и может быстро переключаться между различными спецификациями кабельных лотков, подходящих для производства кабельных лотков щелевого типа различной ширины и высоты. Он многоцелевой в одной машине. Производственная линия работает стабильно, быстро формируется, значительно сокращает количество рабочих, снижает материальные потери, повышает производственные мощности. Оборудование совместимо с различным сырьем, таким как оцинкованные пластины и цветные стальные пластины, а производимые щелевые кабельные лотки широко используются в центрах обработки данных, на заводах-изготовителях, на железнодорожном транспорте, в фотоэлектрической и ветровой энергетике, строительстве зданий и т. д., отвечая требованиям по защите прочных и слабых кабелей. Оборудование имеет модульную конструкцию, удобно в обслуживании, поддерживает индивидуальные функциональные обновления и может быть подключено к существующим автоматизированным производственным линиям. Благодаря развитым возможностям в области исследований и производства оборудования компания может предоставлять клиентам услуги по отладке оборудования, техническому обучению и комплексному послепродажному обслуживанию и эксплуатации, помогая предприятиям по производству кабельных лотков добиваться модернизации автоматизации, сокращать затраты, повышать эффективность и способствовать высококачественному развитию отечественной и зарубежной энергетической инфраструктуры, поддерживающей отрасли.
    ЧИТАТЬ ДАЛЕЕ
  • Позиционирование продукта и основная функцияСтанок для производства стальных профилей с Г-образным углом наклона представляет собой оборудование для холодной гибки и формовки, специально разработанное для производства стальных профилей Г-образного сечения. Г-образные профили, как важный компонент системы стальных профилей, в основном используются для соединения потолка и стен, а также для усиления углов перегородок. На практике данное изделие может эффективно решать такие проблемы, как деформация краев и углов листового материала, а также появление некрасивых зазоров, тем самым усиливая общий декоративный эффект. Стальные профили классифицируются по форме поперечного сечения на различные спецификации, такие как V-тип, C-тип, T-тип, L-тип и U-тип. Среди них профили L-типа, благодаря своей уникальной прямоугольной структуре, играют незаменимую роль в таких детальных строительных процессах, как отделка кромок и герметизация углов. Технические характеристики и преимущества производительностиСовременная машина для производства стальных профилей с L-образным углом использует процесс холодной гибки. Полоса оцинкованной стали непрерывно изгибается и деформируется через группу постепенно меняющихся профильных поверхностей в процессе при комнатной температуре, в конечном итоге образуя точное L-образное поперечное сечение. Этот технологический маршрут имеет значительные преимущества, такие как высокая степень использования материалов, высокая эффективность производства и хорошая однородность продукции. Что касается управления автоматизацией, усовершенствованная производственная линия профиля L-типа обеспечила полную автоматизацию технологических операций. Типичная конфигурация производственной линии включает в себя: автоматическую разматывающую и выравнивающую машину «два в одном», полностью автоматическую систему сервопривода прокатки, высокоточное и высокоскоростное формовочное оборудование, полностью автоматическую систему сервопривода резки и основные модули, такие как опорная рама. Благодаря компьютерной системе управления для отслеживания прокатки и резки оборудование может одновременно выполнять операции штамповки и резки в процессе формования, эффективно заменяя традиционный процесс штамповки после формования, что экономит трудозатраты и обеспечивает однородность продукции. С точки зрения точности формования ролики из высокопрочной литейной стали типа Cr12MoV после вакуумной термообработки могут достигать твердости HRC58-62, обеспечивая длительную стабильную работу. В сочетании с сервоприводной системой подачи точность подачи можно контролировать в пределах ±0,5 мм, что соответствует строгим требованиям архитектурного оформления к точности размеров профилей. Тенденция интеллектуального обновленияВ настоящее время машина для производства стальных профилей с L-образным углом наклона ускоряет свою эволюцию в сторону интеллекта и гибкости. Система управления ПЛК оснащена удобным сенсорным интерфейсом, поддерживающим многоязычное управление и функции хранения формул. Операторы могут быстро вызывать производственные параметры различных спецификаций продукции для достижения быстрой смены модели. Стоит отметить, что интеграция технологии лазерной резки с профильным станком становится новой тенденцией отрасли. По сравнению с традиционными механическими ножницами лазерная резка имеет такие преимущества, как гладкие и безволосые режущие кромки, отсутствие контакта с формами и низкий уровень шума. Ширину режущей кромки можно регулировать в пределах 0,1–0,3 мм. Этот технологический прорыв не только повышает точность продукции, но и позволяет экономично производить мелкосерийное и многосерийное индивидуальное производство, предоставляя новое решение для обработки нерегулярных компонентов в сборных зданиях. Перспективы рынка и возможности отраслиБлагодаря инвестиционной динамике отрасли оборудования для производства стального профиля рынок оборудования для производства стального профиля остается активным. Например, компания Guangdong Quan Tan Jing Gong Technology Co., Ltd. реализует новый проект с общим объемом инвестиций 150 миллионов юаней, в основном занимаясь производством полностью автоматических универсальных линий по производству стальных профильных станков и обычных стальных профильных станков. Ожидается, что после завершения проекта ежегодно будет производиться 300 обычных машин для производства стального профиля. Такой масштаб инвестиций отражает постоянный спрос на оборудование из стального профиля на рынке. Анализ отрасли показывает, что с углублением концепций сборных зданий и экологичного строительства стальные профили как легкий, высокопрочный, огнестойкий и простой в монтаже новый тип строительного материала будут продолжать расширять области их применения. От отелей, аэропортов, торговых центров до офисных зданий и реконструкции старых зданий — система стального профиля играет все более важную роль в различных строительных сценариях. Для машины для производства стального профиля с L-образным углом непрерывное расширение рынка последующего применения будет напрямую способствовать росту спроса на оборудование. Современное оборудование с высокой точностью, высокой эффективностью и интеллектом займет конкурентное преимущество в этом раунде промышленной модернизации.
    ЧИТАТЬ ДАЛЕЕ
  • Технические усовершенствования стимулируют развитие отрасли.Современная машина холодной гибки автомобильных профилей претерпела комплексную модернизацию с традиционного гидравлического привода на технологию сервопривода. Формовочное оборудование с серводвигателем не только повышает точность позиционирования, но и значительно снижает энергопотребление и уровень шума, при этом затраты на техническое обслуживание резко снижаются. С точки зрения точности формования точность осевого повторного позиционирования современного оборудования может достигать -0,01 мм, а точность позиционирования верхнего колеса - 0,02 мм, что может соответствовать строгим требованиям допусков размеров конструктивных элементов автомобиля. Возможность гибки половинного диаметра является значительным технологическим прорывом в современных машинах для холодной гибки автомобильных профилей. Благодаря четырехосной системе позиционирования и системе управления двигателем с переменной частотой и замкнутым контуром с шарико-винтовой передачей оборудование позволяет осуществлять одноразовое формование изделий неправильной формы, например, яйцевидной и эллиптической, в максимальной степени сводя к минимуму деформацию в процессе формования. Этот технологический прорыв позволяет добиться эффективного производства сложных конструктивных элементов, таких как оконные рамы автомобилей и балки усиления кузова. Интеллектуализация и автоматизация глубоко интегрированы.На фоне Индустрии 4.0 машины для холодной гибки автомобильных профилей ускоряют свою эволюцию в сторону интеллекта. Система управления ПЛК оснащена удобным интерфейсом сенсорного экрана, поддерживает многоязычную работу, может хранить несколько формул продуктов и обеспечивает быстрое переключение различных спецификаций профилей. Интеллектуальная система хранения параметров значительно сокращает время переналадки, а некоторое современное оборудование может выполнить замену пресс-формы за 30 минут, что обеспечивает повышение эффективности на 70% по сравнению с традиционным оборудованием. Операции по автоматизации полного процесса стали отраслевым стандартом. От подачи, направления и формовки до сварки, резки и упаковки — вся производственная линия может работать без вмешательства человека, на каждой производственной линии дежурят всего 1–2 человека. Интеграция автоматической системы штабелирования еще больше сокращает ручное вмешательство, обеспечивая аккуратную укладку и эффективный оборот готовой профильной продукции. Постоянные прорывы в возможностях обработки легких материаловВ связи с растущим спросом на высокопрочную сталь и алюминиевые сплавы в автомобильной промышленности техническая адаптируемость оборудования для холодной гибки и формовки постоянно совершенствуется. Современное оборудование может работать с такими материалами, как упрочненная сталь и оцинкованная сталь толщиной от 0,3 до 5,0 мм. В роликах используется литейная сталь Cr12MoV после вакуумной термообработки, твердость HRC58-62, обеспечивающая отсутствие растрескивания при формовке высокопрочной стали. Для решения проблемной ситуации в отрасли, связанной с формованием высокопрочной стали, склонной к отскоку и растрескиванию, производители оборудования оптимизировали конструкцию роликовой кривой и внедрили технологию многопроходного прогрессивного роликового прессования для эффективного решения этой технической проблемы. Допуск размера сечения можно стабильно контролировать в пределах ±0,2 мм, точность положения отверстия составляет ±0,1 мм, а уровень квалификации продукта может достигать более 99,5%. Перспективы рынка широки.Согласно отраслевым исследованиям, рынок машин для холодной гибки переживает период быстрого роста. В сфере автомобилестроения, в связи с бурным ростом отрасли производства транспортных средств на новых источниках энергии, значительно возрос спрос на производство основных конструктивных элементов, таких как поддоны для аккумуляторных батарей и балки усиления кузова. Широкое применение легких материалов и увеличение сложных конструкций трубных компонентов продолжают стимулировать спрос на современное оборудование для холодной гибки. Инсайдеры отрасли отмечают, что в будущем технология холодной гибки будет развиваться в сторону многоосного соединения и гибкого производства. Внедрение технологий искусственного интеллекта и машинного зрения даст оборудованию возможность выполнять онлайн-проверку качества, а технология цифровых двойников будет применяться для моделирования процесса формования, что еще больше снизит затраты на пробы и ошибки и ускорит скорость разработки новых продуктов. Производители оборудования, способные предлагать индивидуальные решения, получат конкурентное преимущество в этом раунде промышленной модернизации.
    ЧИТАТЬ ДАЛЕЕ
Линия формования рулонов гофрированного листа Знание отрасли