Я. Обзор оборудования
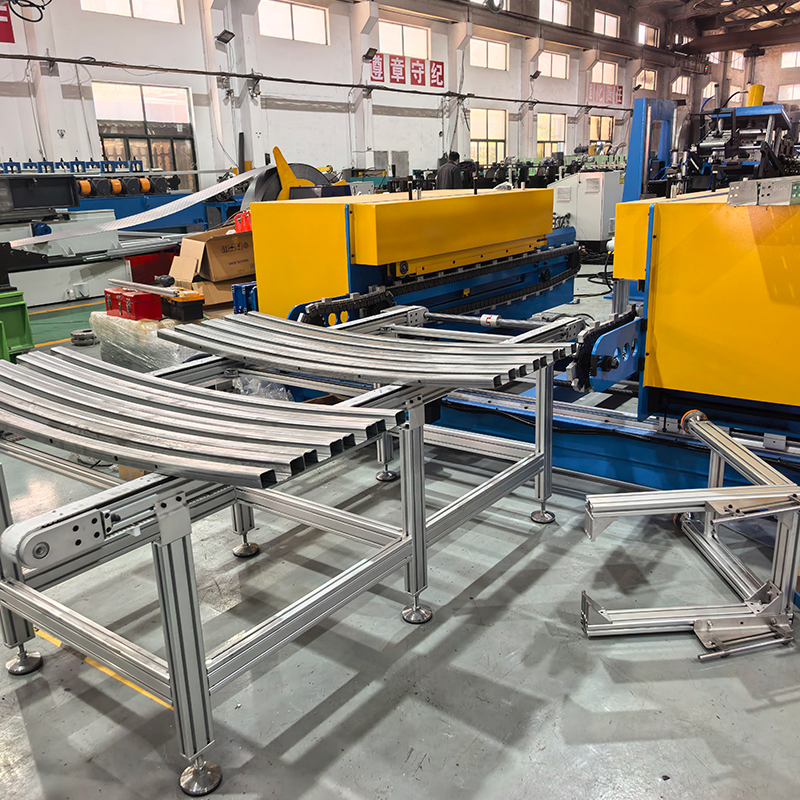
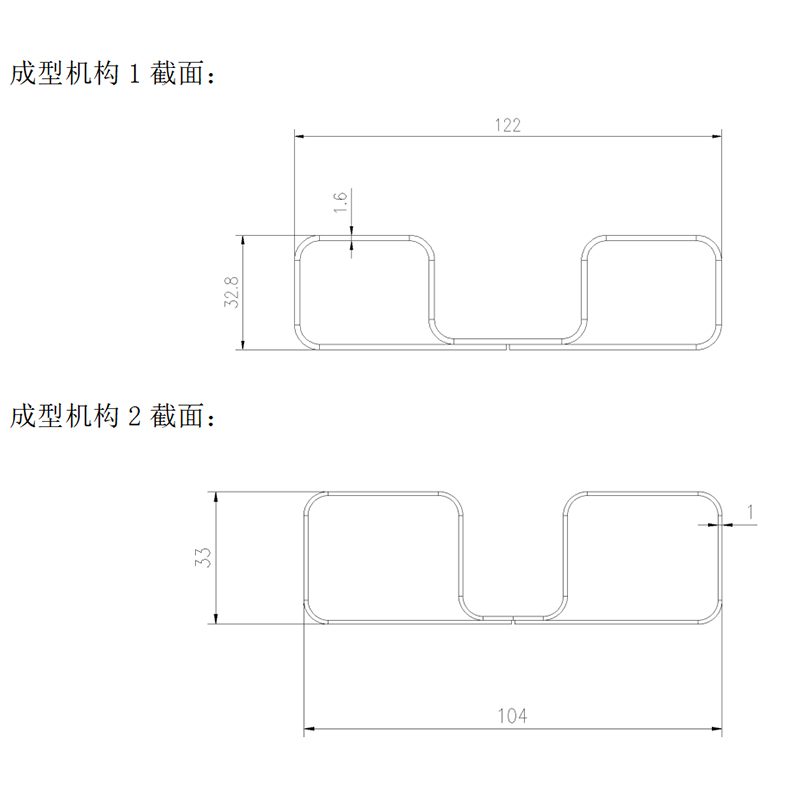
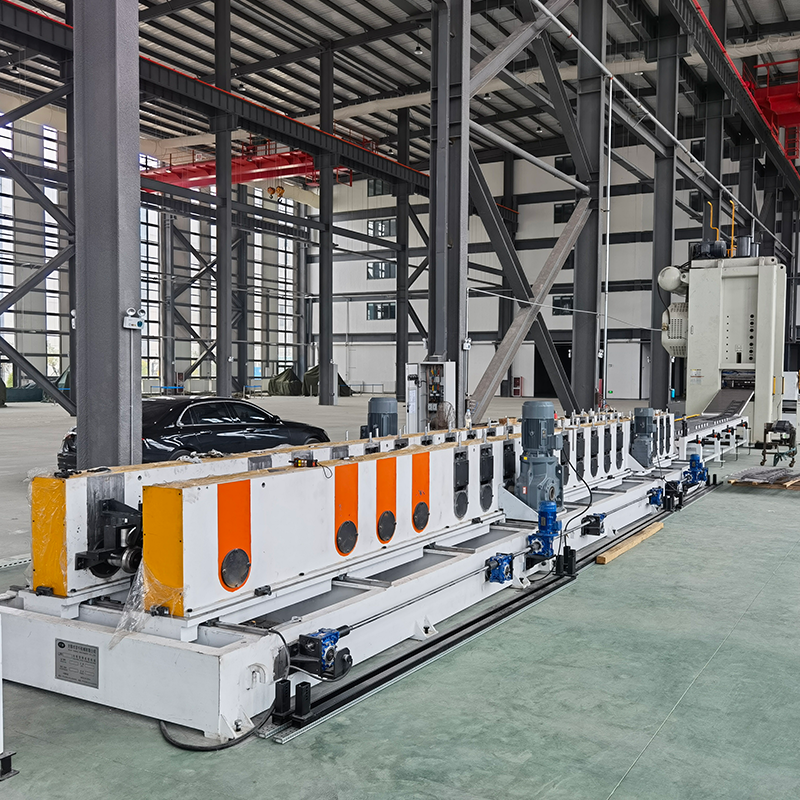
Профилегибочная машина для противоударных балок — это специализированная производственная линия холодной прокатки, предназначенная для изготовления защитных конструктивных элементов —таких как балки переднего и заднего бампера и энергопоглощающие коробки— для легковых и коммерческих автомобилей. Бамперные балки являются основными компонентами системы пассивной безопасности транспортного средства; они поглощают энергию удара за счет деформации во время столкновений на низкой скорости, тем самым защищая основную конструкцию транспортного средства и безопасность его пассажиров. Передние балки бампера обычно требуют линейного изгиба, чтобы соответствовать стилю передней части автомобиля, тогда как задние балки бампера, как правило, имеют прямую конструкцию. Благодаря конструкции, независимой от двух машин, это оборудование одновременно отвечает различным производственным требованиям к изогнутым передним балкам и прямым задним балкам.
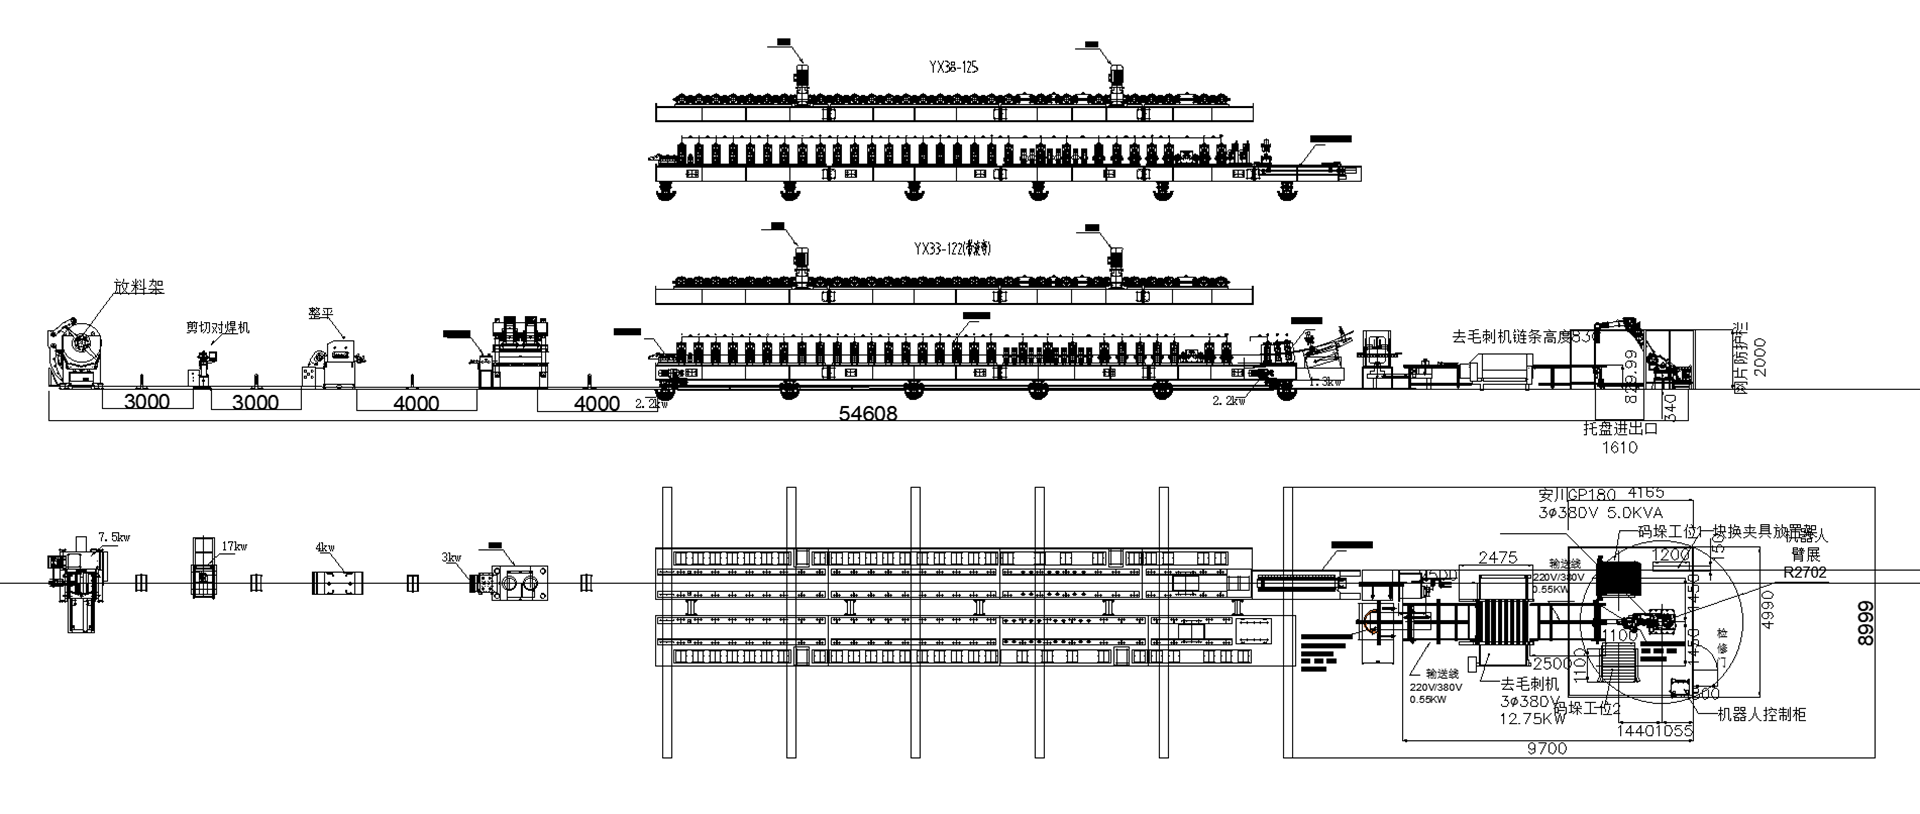
Используя непрерывный процесс холодной прокатки в сочетании с поточной лазерной сваркой и технологиями гибки, оборудование преобразует рулоны сверхвысокопрочной стали в готовые балки автомобильных бамперов в рамках единого непрерывного рабочего процесса. Этот процесс включает в себя размотку, резку и стыковую сварку, выравнивание, гидравлическую штамповку (с сервоподачей), профилирование, лазерную сварку, гибку, резку по длине, удаление заусенцев и паллетирование.
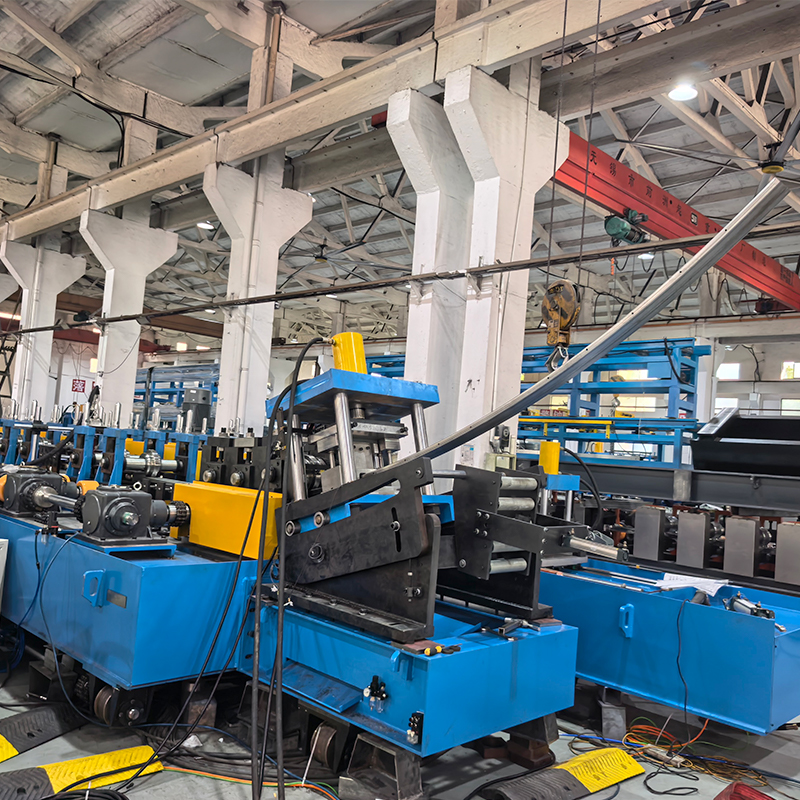
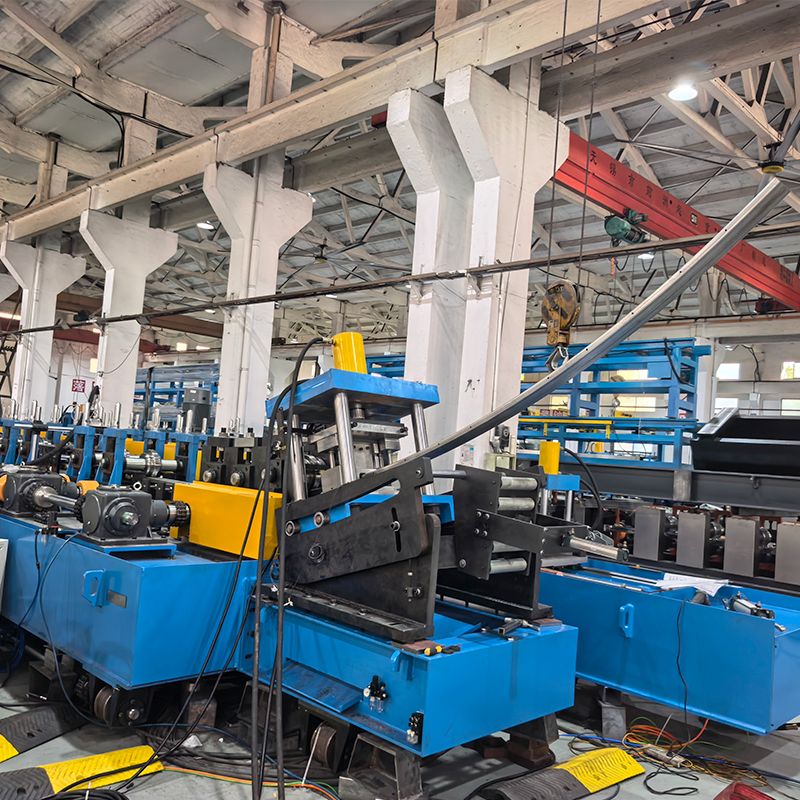
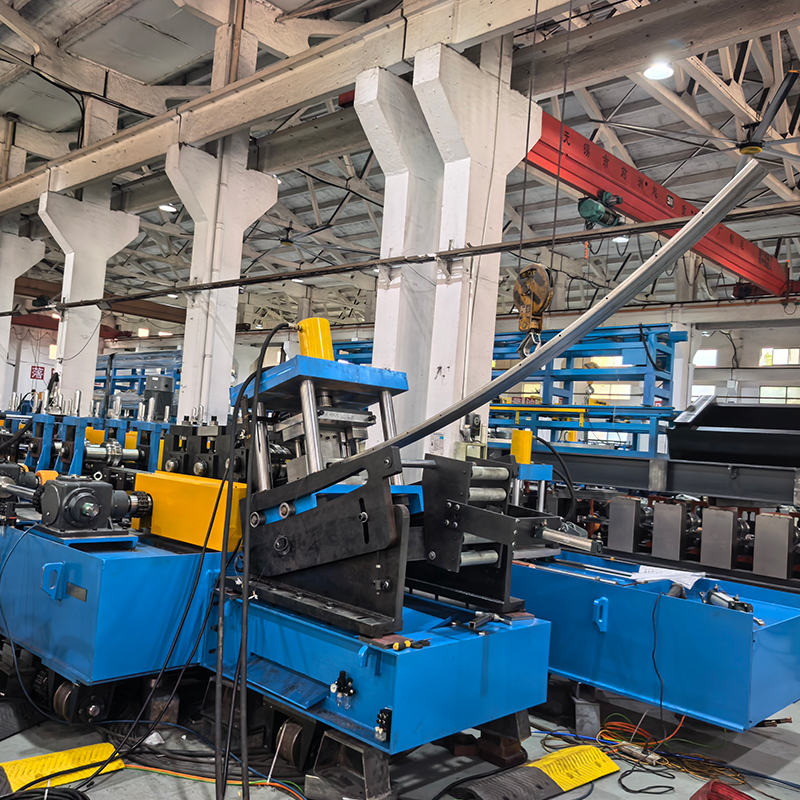
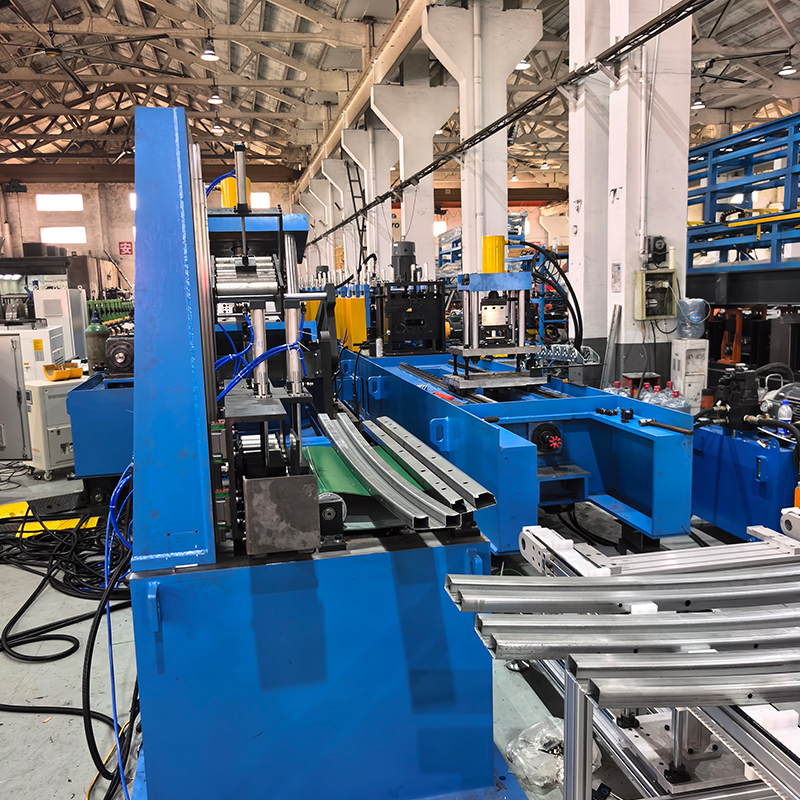
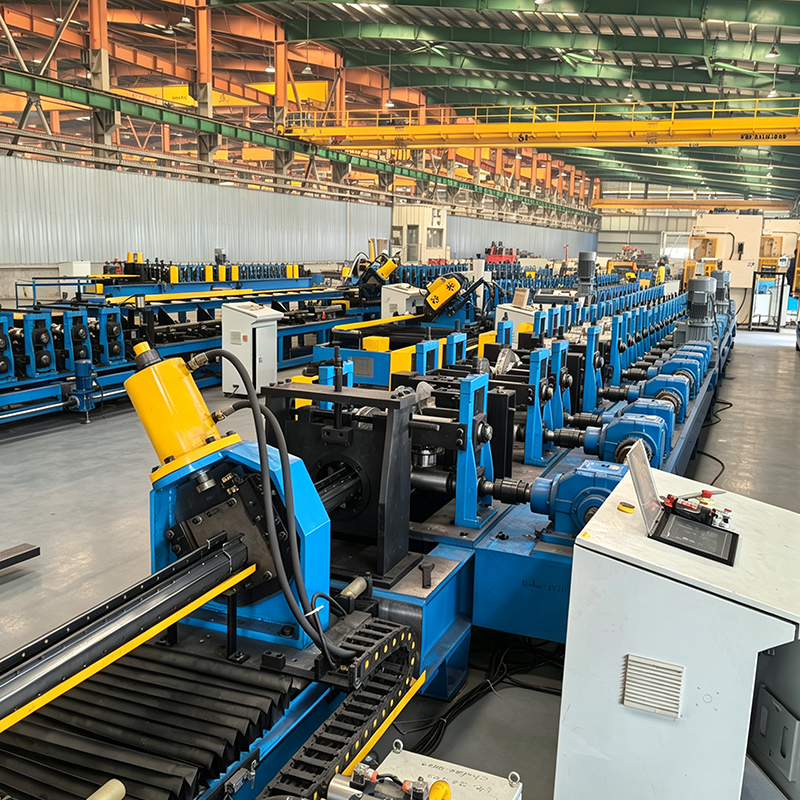
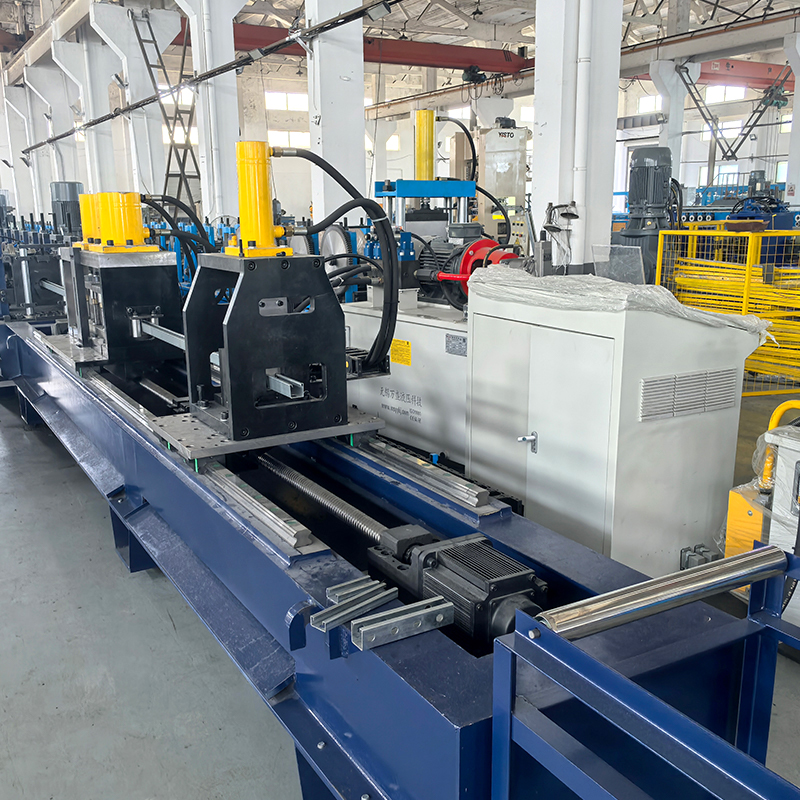
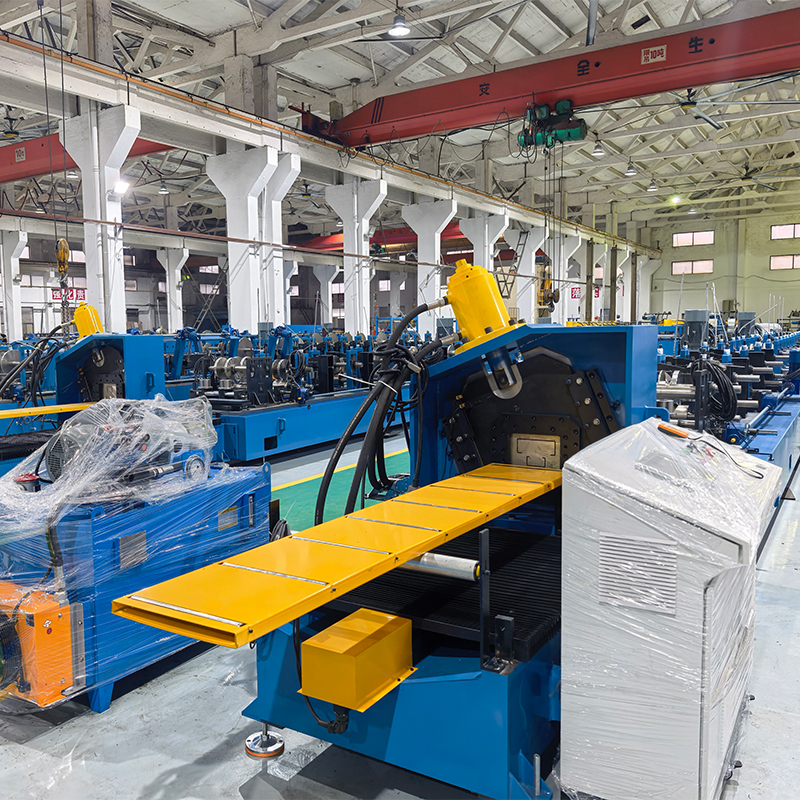
На всей линии используется автоматическое управление на базе ПЛК и сенсорный HMI-интерфейс, что обеспечивает полностью автоматизированную непрерывную работу от размотки до укладки готовой продукции на поддоны. Система объединяет несколько основных блоков: две независимые формовочные машины (установленные на напольных направляющих для бокового перемещения во время смены продукции), 26 прецизионных формовочных станций (дополненных вспомогательными роликами), лазерную сварку, линейную гибку, выпрямитель с турецкой головкой, распылительное охлаждение, сервоотслеживание резки по длине, удаление заусенцев и автоматическая паллетизация. В нем используется чугунная арочная конструкция коробки передач (материал HT300, обработанная на ЧПУ-центрах), обеспечивающая высокую жесткость, точность и долговечность.
Оборудование совместимо со сверхвысокопрочными сталями (до 1500 МПа), такими как марки DP980 и MS1300, с пределом текучести сырья ≤1180 МПа и толщиной от 1,0 мм до 1,6 мм. Скорость линии формовки составляет 0–20 м/мин (фактическая скорость производства определяется скоростью лазерной сварки). Два комплекта профилегибочной оснастки позволяют быстро переключаться между производством изогнутых передних балок и прямых задних балок. Вся линия требует всего двух операторов и служит основным оборудованием, позволяющим производителям автомобильных компонентов осуществлять крупномасштабное интеллектуальное производство высокопрочных стальных защитных балок.
Продукция, произведенная на этом оборудовании, широко поставляется крупным автопроизводителям, включая Geely, SAIC Volkswagen, SAIC Maxus, Chevrolet (GM), Wuling и JAC.
II. Основные преимущества и торговые преимущества
(1) Независимая двухмашинная формовка с боковым перемещением пола и рельсов; гибкое переключение между изогнутыми передними балками и прямыми задними балками
Это основное преимущество, отличающее данное оборудование от обычных однофункциональных производственных линий.
В системе используются две независимые формовочные машины, установленные на напольных рельсах, что позволяет осуществлять смену производства посредством бокового перемещения. Одна установка отвечает производственным требованиям как для изогнутых передних защитных балок (линейный изгиб), так и для прямых задних защитных балок:
Режим изогнутой передней балки: после завершения профилирования на одной машине изделие поступает в линейный гибочный блок, где оно изгибается до определенной кривизны, соответствующей конструкции передней части транспортного средства.
Режим прямой задней балки: после профилирования на другой машине изделие выгружается в виде прямой балки, отвечающей требованиям, предъявляемым к задним защитным балкам.
Обе машины работают независимо друг от друга; производство изогнутых и прямых балок не мешает друг другу и может происходить одновременно или переключаться по мере необходимости. Конструкция бокового перемещения пола и перил значительно сокращает время переналадки и значительно повышает коэффициент использования оборудования.
(2) Чугунный арочный редуктор (материал HT300) с прецизионной обработкой на станке с ЧПУ; высокая жесткость и точность
В формовочной машине используется чугунная конструкция привода редуктора арки; арка изготовлена из чугуна HT300 и обработана на обрабатывающем центре с ЧПУ. Высокопрочный чугун HT300 обладает значительными преимуществами, включая высокую жесткость, отличную устойчивость к деформации и превосходное гашение вибраций. Обработка выполняется за одну установку на ЧПУ-центре, что обеспечивает параллельность и перпендикулярность всех монтажных поверхностей и закладывает прочную основу для высокоточной работы линии. Система, работающая от главного двигателя мощностью 37 кВт (редуктор серии K), обеспечивает достаточную мощность для обеспечения стабильной и эффективной обработки листов высокопрочной стали толщиной 1,0 мм/1,6 мм за 26 проходов формовки.
(3) 26-проходная прецизионная формовка с вспомогательной роликовой системой; эксперт в формовке высокопрочной стали
Использует многопроходный прогрессивный процесс холодной прокатки, включающий 26 формовочных проходов и ряд вспомогательных роликов. 26-проходная схема формования разработана с научной точки зрения: с помощью точных алгоритмов, оптимизирующих конструкцию пресс-формы и параметры формования, листы сверхвысокопрочной стали (предел текучести ≤ 1180 МПа) постепенно изгибаются в стандартное поперечное сечение отбойной балки. Многопроходное прогрессивное формование эффективно минимизирует концентрацию напряжений в материале, обеспечивая стабильные размеры поперечного сечения и точные углы.
Материал вала: 40Cr (закаленный и отпущенный, HB 220–260), обеспечивающий превосходные комплексные механические свойства.
Диаметр вала: Φ80 мм; обработан с помощью токарной обработки на станке с ЧПУ и круглошлифовальной обработки для обеспечения минимального биения по окружности.
Профилегибочная оснастка: 2 комплекта (по одному для передней и задней балок).
Материал рулона: Cr12MoV (закаленный, HRC 58–62).
Метод обработки валков: токарная обработка на станках с ЧПУ, обеспечивающая минимальное круговое и радиальное биение.
Распорки: Для минимизации биения на каждом валу валков распорки изготавливаются из толстостенных труб, что обеспечивает строгие допуски формы и положения, а также максимальную площадь контакта с валками; внутреннее отверстие имеет зазор, соответствующий валу валков.
(4) Лазерная сварка; прочность сварного шва ≥ 95% основного материала.
Оборудование включает в себя онлайн-систему лазерной сварки для выполнения непрерывной лазерной сварки полотна и фланцев ударной балки после профилирования. Лазерная сварка обеспечивает значительные преимущества, включая высокую плотность энергии, высокую скорость сварки и минимальную зону термического влияния. Полученный сварной шов гладкий и однородный, прочность превышает 95% основного материала, что гарантирует отсутствие разрыва сварного шва при столкновении. Скорость сварки синхронизирована со скоростью формовки, а конечная производительность определяется скоростью лазерной сварки.
(5) Онлайн-изгиб дуги; точное согласование кривизны передней балки.
Для удовлетворения требований к изогнутому профилю передней защитной балки оборудование оснащено устройством изгиба дуги в режиме реального времени. После профилирования и лазерной сварки профиль передней балки изгибается до заданной кривизны с помощью онлайн-гибочного устройства. Процесс гибки полностью автоматизирован, обеспечивая точную, контролируемую кривизну, которая идеально соответствует стилю передней части автомобиля. Это устраняет необходимость во вторичном зажиме, автономном гибочном оборудовании или промежуточной обработке материалов.
(6) Выпрямляющая головка в турецком стиле + распылительное охлаждение для обеспечения качества
Выпрямляющая головка турецкого типа: сформированная защитная балка подвергается линейному выпрямлению с помощью головки турецкого типа, что эффективно устраняет продольный изгиб и крутильную деформацию, возникающие в процессе формования.
Система распылительного охлаждения: На каждой валковой станции установлены установки распылительного охлаждения для эффективного контроля повышения температуры во время формовки высокопрочной стали, что обеспечивает точность формовки и продлевает срок службы инструмента.
Защитное ограждение со стороны привода: Защитное ограждение установлено со стороны привода для обеспечения безопасности эксплуатации.
(7) Сервоприводная пробивка + резка фиксированной длины (точность ±0,5 мм)
Гидравлическая пробивка (сервопривод): сервосистема обеспечивает точное позиционирование для точной пробивки монтажных отверстий, соединительных отверстий и других элементов на защитной балке.
Резка фиксированной длины: сервоприводная резка фиксированной длины обеспечивает допуск длины ±0,5 мм.
Шлифовка заусенцев: встроенная очистка от заусенцев после резки обеспечивает гладкие края готового изделия, устраняя необходимость в последующей обработке.
(8) Система сдвига и сварки для непрерывного производства без простоев
Оснащен системой резки и сварки, которая автоматически разрезает и приваривает новую катушку к старой, когда текущая катушка заканчивается. В сочетании с системой размотки это обеспечивает по-настоящему непрерывное производство без остановки машины, полностью исключая простои, связанные со сменой рулонов, и значительно увеличивая использование оборудования.
(9) Полностью автоматическая паллетизация для аккуратного вывода
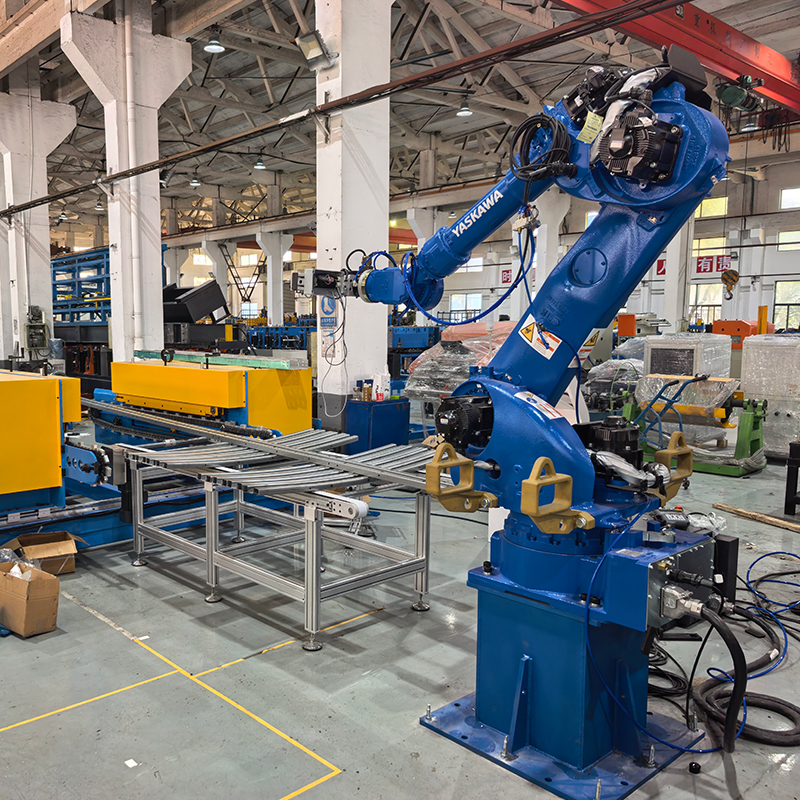
Оснащен полностью автоматической системой паллетирования; готовые отбойные балки автоматически транспортируются на станцию паллетирования. Они аккуратно и упорядоченно уложены в соответствии с заранее заданной программой. Ручное штабелирование не требуется, что значительно снижает трудоемкость и позволяет осуществлять рабочий процесс «прямо на хранение».
(10) Интеллектуальное управление для простоты эксплуатации
Полностью автоматическое управление ПЛК с сенсорным экраном HMI обеспечивает цифровое управление всем процессом. Операторы могут одним касанием задавать такие параметры, как скорость производства и длина реза. Оборудование предлагает как ручной, так и автоматический режимы работы для удовлетворения различных производственных потребностей. Он оснащен системами мониторинга и предупреждения о неисправностях в режиме реального времени, которые автоматически запускают сигналы тревоги и отображают причину любой неисправности. Для всей линии требуется всего два оператора.
III. Технические параметры
Параметр элемента
Применимые материалы: сверхвысокопрочная сталь до 1500 МПа (например, DP980, MS1300)
Предел текучести сырья ≤1180 МПа
Толщина материала: 1,0 мм / 1,6 мм
Конструкция формовочной машины: чугунный корпус с редуктором
Материал корпуса: HT300 (обработано на ЧПУ-центрах)
Формовочные агрегаты: 2 независимые формовочные машины (установлены на направляющих пола для бокового перемещения/смены инструмента)
Мощность главного двигателя: 37 кВт (редуктор серии К)
Скорость линии: 0–20 м/мин (конечная скорость определяется скоростью лазерной сварки)
Количество формирующих проходов: 26 проходов
Материал вала 40Cr (закаленный и отпущенный; HB220–260)
Диаметр вала: Φ80 мм (обточенный с ЧПУ и цилиндрически отшлифованный)
Наборы рулонной оснастки: 2 комплекта
Материал рулона Cr12MoV (закаленный; HRC58–62)
Метод обработки валков: токарная обработка с ЧПУ (обеспечение контроля кругового и радиального биения)
Распорки: Изготовлены из толстостенных труб (обеспечивающих геометрические допуски)
Механизм выпрямления: выпрямляющая головка турецкого типа
Система охлаждения: Устройство распылительного охлаждения, установленное на каждом проходе валков
Защитные ограждения: защитные кожухи, установленные со стороны привода
Метод сварки: поточная лазерная сварка (прочность ≥ 95% основного материала)
Точность резки: Допуск по длине ±0,5 мм
Система управления: Полностью автоматическое управление ПЛК
Операторы 2 человека
ВИ. Производственный процесс
Разматывание и подача → Резка и стыковая сварка → Выравнивание → Гидравлическая пробивка (сервоподача) → Профилирование → Лазерная сварка → Дуговая гибка (передняя балка) / Выход прямой балки (задняя балка) → Резка по длине → Удаление заусенцев → Паллетирование
Описание этапа процесса
Разматывание и подача: загрузите рулоны сверхвысокопрочной стали на разматыватель для стабильной подачи материала.
Резка и стыковая сварка: автоматическая резка и стыковая сварка концов старых и новых рулонов для обеспечения непрерывного производства без остановки линии.
Выравнивание: Точное выравнивание с использованием многовалкового выравнивателя для устранения внутренних напряжений материала.
Гидравлическая пробивка (сервоподача): прецизионное позиционирование с сервоуправлением для точной пробивки монтажных отверстий, соединительных отверстий и т. д.
Профилирование валков: 26-этапное прогрессивное холодное формование валков (плюс вспомогательные ролики) для постепенного формирования поперечного сечения защитной балки.
Лазерная сварка: непрерывная поточная лазерная сварка; прочность сварного шва ≥ 95% от основного материала.
Изгиб дуги / Прямая балка: линейный изгиб дуги для передних балок (соответствующий кривизне передней части автомобиля) / выход прямой балки для задних балок.
Резка по длине: сервоприводная резка по длине с точностью ±0,5 мм.
Удаление заусенцев: поточное удаление заусенцев для обеспечения гладких краев готового изделия.
Паллетирование: Автоматическое штабелирование и организованный выпуск готовой продукции.
В. Области применения
Отбойные балки, изготовленные на холоднокатаном профилегибочном оборудовании, широко применяются в следующих областях:
Передние и задние габаритные балки легковых автомобилей: габаритные балки переднего и заднего бампера для седанов, внедорожников и минивэнов (передние балки требуют линейного изгиба, чтобы соответствовать стилю передней части автомобиля, в то время как задние балки имеют прямую конструкцию).
Автомобили на новых источниках энергии (NEV): передние и задние габаритные огни для электромобилей и гибридных автомобилей (легкие конструкции, адаптированные к моделям NEV).
Коммерческие автомобили: Передние противоподкатные защитные балки для грузовых автомобилей и автобусов (сверхвысокопрочная сталь обеспечивает безопасность при столкновении в условиях больших нагрузок).
Дверные ударные балки: конструкции защиты от бокового удара, расположенные внутри дверей транспортного средства.
Аварийные боксы: энергопоглощающие устройства, расположенные на обоих концах аварийной балки.
Средние стойки и другие компоненты конструктивной безопасности: Технология профилирования сверхвысокопрочной стали также подходит для изготовления ключевых несущих конструкций, таких как средние стойки и коромысла.
ВИ. Перспективы рынка
Благодаря постоянному развитию мировой автомобильной промышленности и ужесточению правил безопасности рынок оборудования для холодной прокатки автомобильных защитных балок переживает устойчивый рост.
Тенденция к применению сверхвысокопрочной стали: современные высокопрочные стали (AHSS), используемые в холодногнутых автомобильных деталях, достигают уровня прочности до 1180 МПа. Эти материалы в основном используются для изготовления критически важных для безопасности компонентов —таких как защитные балки, средние стойки и пороги—, что значительно повышает безопасность транспортных средств при столкновении. В настоящее время DP1180 является самой высокопрочной маркой холоднокатаной двухфазной стали, производимой серийно в соответствии с национальными стандартами, и широко используется в секторе транспортных средств на новых источниках энергии. MS1180 — высокопрочная холодногнутая сталь, отвечающая техническим требованиям к профилированию и широко используемая для изготовления защитных конструктивных элементов, таких как пороги и защитные балки.
Двойные требования к облегчению и безопасности: при каждом снижении веса автомобиля на 10% расход топлива падает на 7%, а топливная экономичность повышается на 5,5%. Высокопрочная сталь снижает вес компонентов и расход топлива, что представляет собой будущее направление развития конструкционной стали. Технология профилирования без штампов для сверхвысокопрочной стали позволяет значительно повысить прочность материала для ключевых несущих конструкций —таких как защитные балки, пороги и корпуса аккумуляторных батарей—, достигая при этом легкости и существенного повышения показателей безопасности при столкновении.
Тенденция замены горячей штамповки холодной штамповкой: по сравнению с горячей штамповкой холодная штамповка устраняет необходимость в нагревательных печах и системах охлаждения штампов, снижая потребление энергии более чем на 60% и избегая высоких затрат на техническое обслуживание, связанных с штампами горячей штамповки. Он предотвращает такие проблемы, как образование накипи и обезуглероживание, что обеспечивает гладкую поверхность и превосходную адгезию покрытия. Отсутствие выбросов выхлопных газов создает более благоприятные условия для работы цеха и соответствует тенденции к созданию «зеленых заводов»
Отраслевые стандарты и технологические инновации: Технология профилирования обычно используется для производства ключевых компонентов кузова автомобиля, включая защитные балки, бамперы, направляющие сидений и пороги. Холоднокатаная формовка, характеризующаяся высокой эффективностью производства, точностью и низкими затратами, представляет собой технологию формовки листового металла, обеспечивающую экономию материалов и энергии. Многочисленные производители автомобильных компонентов подали патенты, связанные с линиями профилирования автомобильных защитных балок. Такие предприятия, как Shanghai Sihua, обслужили множество ведущих автопроизводителей, помогая повысить эффективность производства защитных балок на 40% и снизить процент брака до уровня ниже 0,3%.
VII. Сервис и поддержка
Проектирование решений: индивидуальный выбор оборудования и компоновка производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.
Изготовление на заказ: поддержка нестандартной настройки с полным контролем над процессом от проектирования рулонов до полного производства линии.
Монтаж и ввод в эксплуатацию: монтаж на месте, ввод в эксплуатацию и обучение операторов, проводимое инженерами для обеспечения быстрого запуска производства.
Послепродажная поддержка: долгосрочные технические консультации и поставка запасных частей; инженеры имеют действующие визы и доступны для обслуживания на месте по всему миру в любое время.
Постоянная оптимизация: доступны услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.
8. Почему стоит выбрать нас
Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы и надежное качество.
Двухблочная независимая формовка + смена инструмента для напольных рельсов: выполняет как дуговую гибку передней балки, так и прямую формовку задней балки на одном станке; быстрое боковое перемещение для смены инструмента устраняет необходимость в избыточных инвестициях.
Эксперт по формовке сверхвысокопрочной стали: совместим со сверхвысокопрочными сталями с пределом текучести до 1180 МПа (например, DP980, MS1300).
Чугунный корпус и привод коробки передач: материал HT300 с прецизионной обработкой на станке с ЧПУ обеспечивает высокую жесткость, высокую точность и длительный срок службы.
26-ступенчатая прецизионная формовка + вспомогательные ролики: обеспечивает точные, стабильные размеры поперечного сечения и высокую точность формовки.
Лазерная сварка: прочность сварного шва ≥95% от основного материала; минимальная зона термического влияния; готовое к использованию изделие сразу после сварки.
Линейная дуговая гибка: кривизна передней балки точно соответствует стилю передней части автомобиля; дуговая гибка выполняется синхронно с процессом формовки.
Выпрямляющая головка турецкого типа + распылительное охлаждение: высокая точность выпрямления в сочетании с контролем температуры обеспечивает двойную гарантию качества.
Полностью автоматизированное непрерывное производство: непрерывная резка и стыковая сварка, сервоотслеживание отсечки (точность ±0,5 мм) и автоматическая укладка; требуется всего два оператора.
Прямой производитель: без посредников; предлагает отличное соотношение цены и качества.
Глобальная сервисная сеть: инженеры имеют все необходимые визы; возможности быстрого реагирования.
 английский