Обзор оборудования
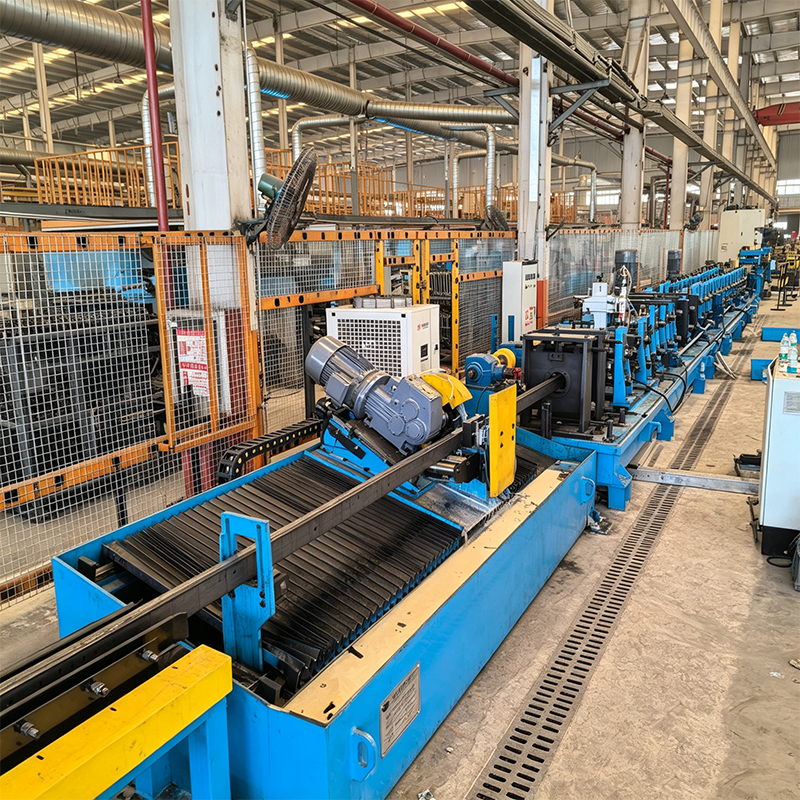
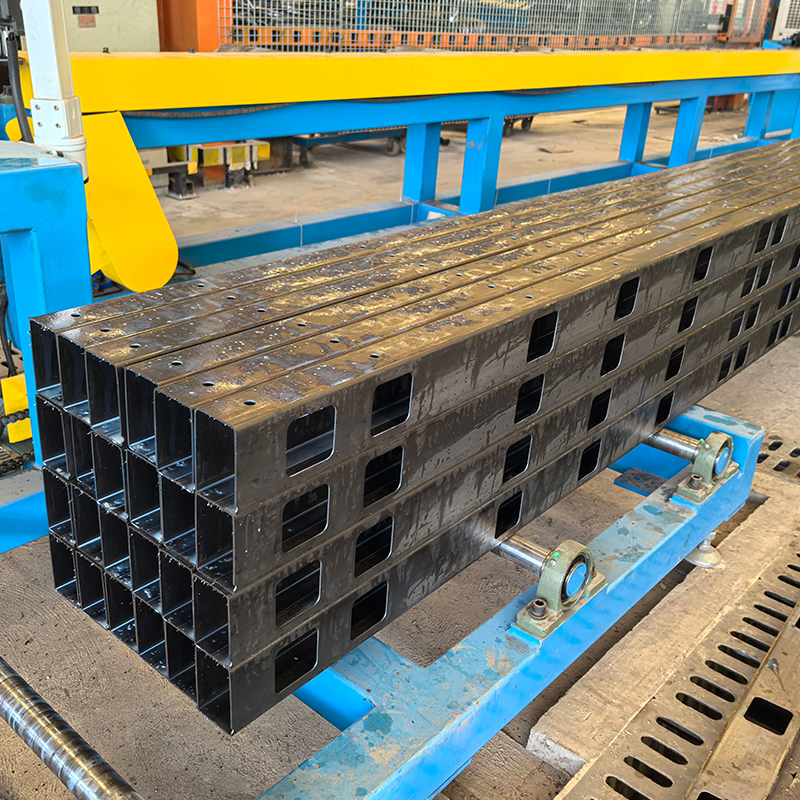
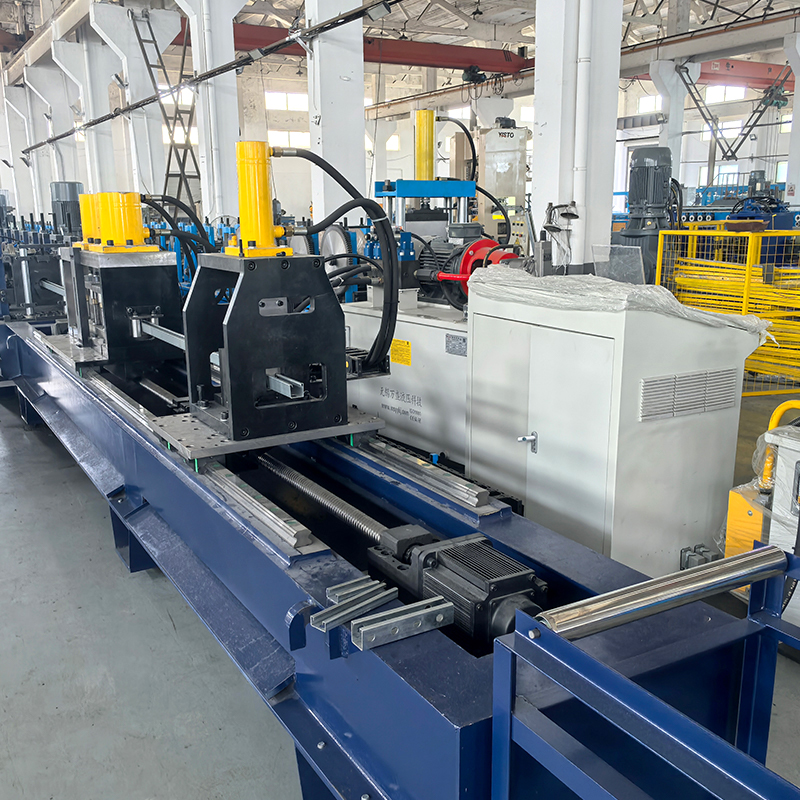
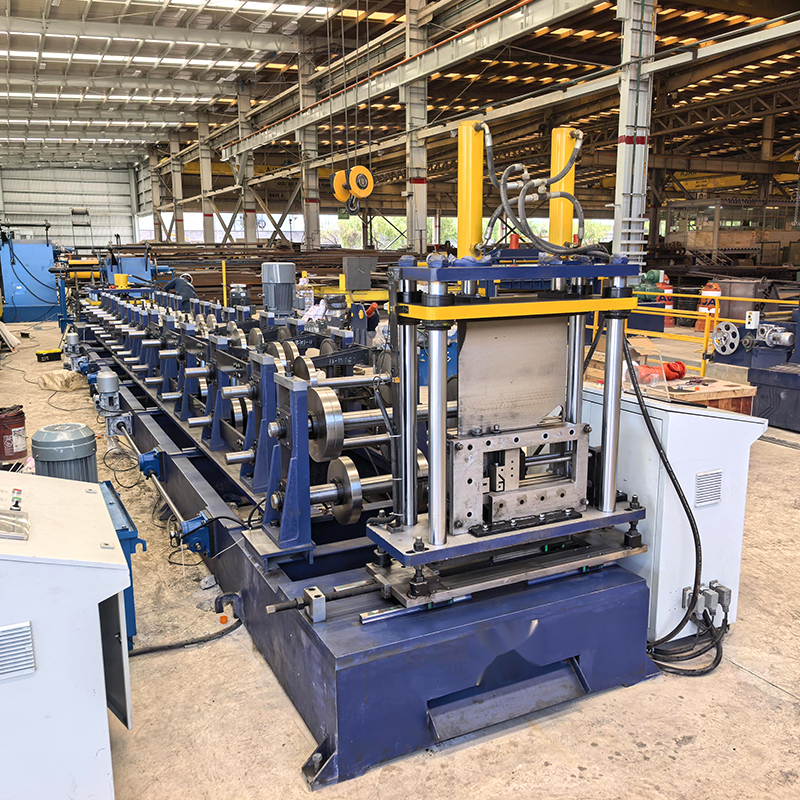
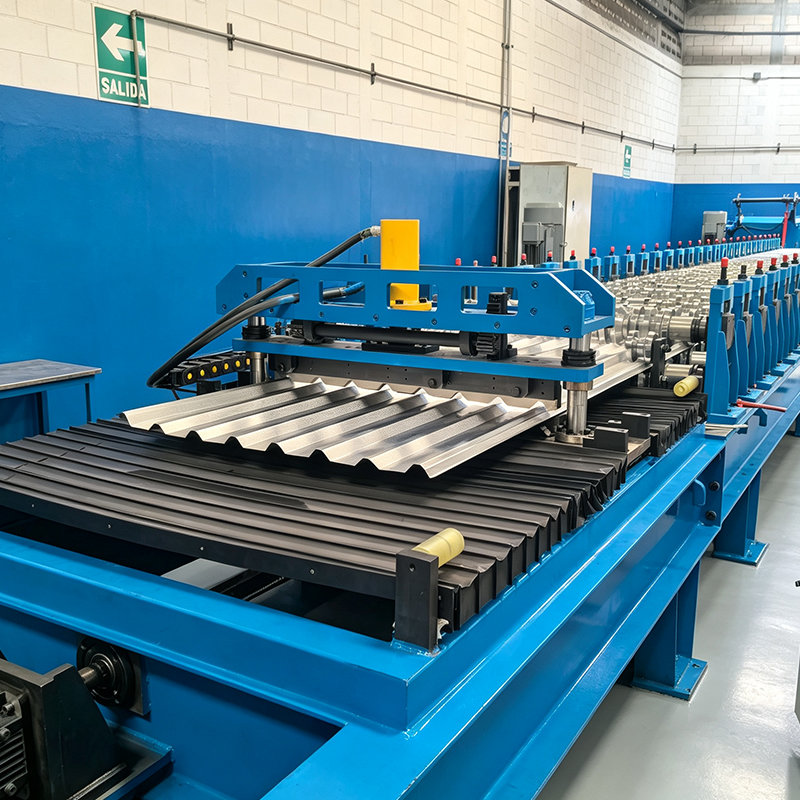
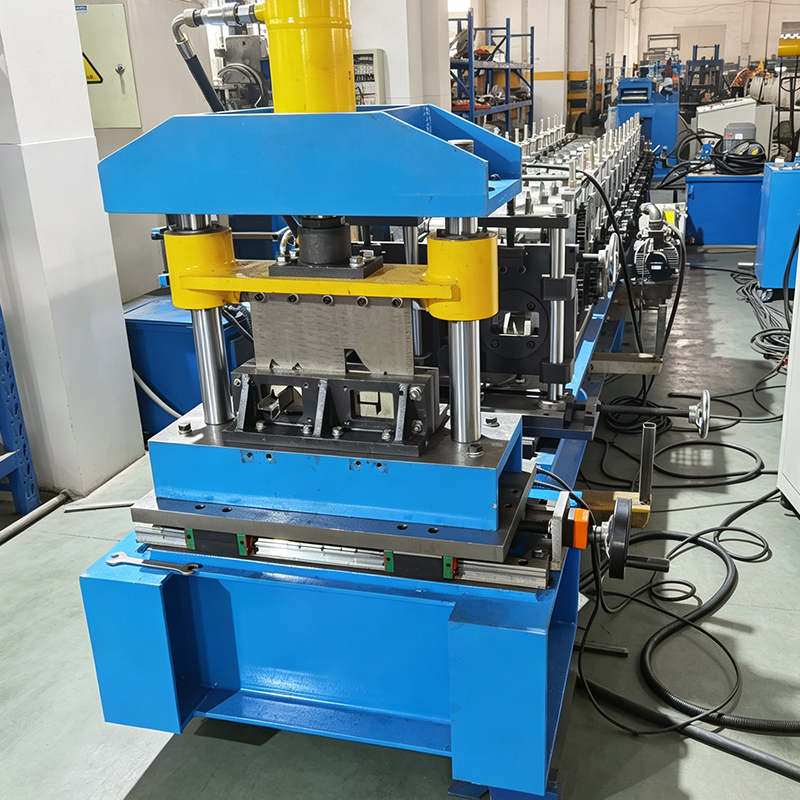
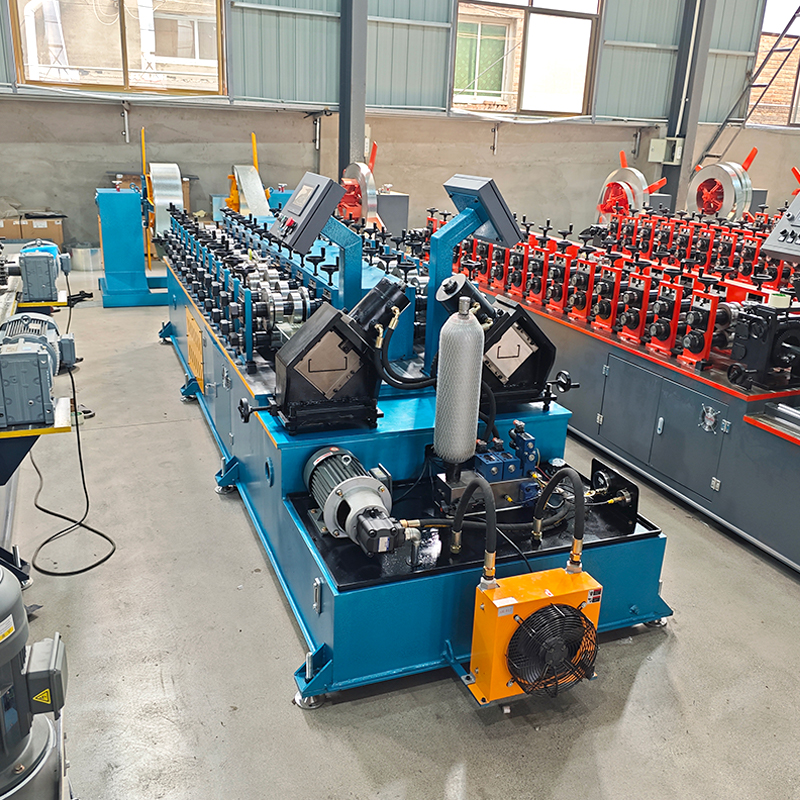
Профилегибочная машина для стальных прямых балок — это специализированная производственная линия холодной прокатки, предназначенная для изготовления основных конструктивных элементов —таких как продольные балки, поперечины и арматурные балки— для коммерческих и легковых автомобилей. Автомобильные балки являются основными несущими компонентами системы шасси, отвечающими за поддержку общей нагрузки автомобиля и поглощение ударов; точность их поперечного сечения и прочность конструкции напрямую определяют несущую способность автомобиля, показатели безопасности и срок службы. Используя непрерывный процесс холодной прокатки, оборудование преобразует горячекатаные или холоднокатаные стальные рулоны в готовые профили автомобильных балок. Он объединяет полный рабочий процесс —включая гидравлическую размотку, резку и стыковую сварку, выравнивание, сервоподачу с серво/гидравлической штамповкой, направляемый ввод, профилирование, сервоотслеживающую резку холодной пилой и автоматическую укладку— в единую оптимизированную операцию.
Вся линия оснащена полностью автоматизированным управлением ПЛК и сенсорным экраном HMI, что обеспечивает непрерывную автоматизированную работу от размотки до укладки готовой продукции. Система объединяет основные блоки, такие как мощная лазерная сварка мощностью 10 000 Вт, 22 этапа прецизионной формовки (включая правку), сервоотслеживание холодной резки и автоматическую укладку. В нем используется коробка передач корпусного типа и универсальная шарнирная трансмиссия, обеспечивающая высокую жесткость, точность и долговечность. Оборудование совместимо с различными высокопрочными стальными материалами —такими как Q235A, B610L и HC700LA (предел текучести ≥700 МПа)—, выдерживая толщину 1,5–3,0 мм и производя профили балок с размерами поперечного сечения до 100 мм × 100 мм. Эта система, требующая всего 1–2 операторов, является необходимым оборудованием для автопроизводителей и переработчиков деталей, стремящихся к достижению крупномасштабного, стандартизированного и интеллектуального производства.
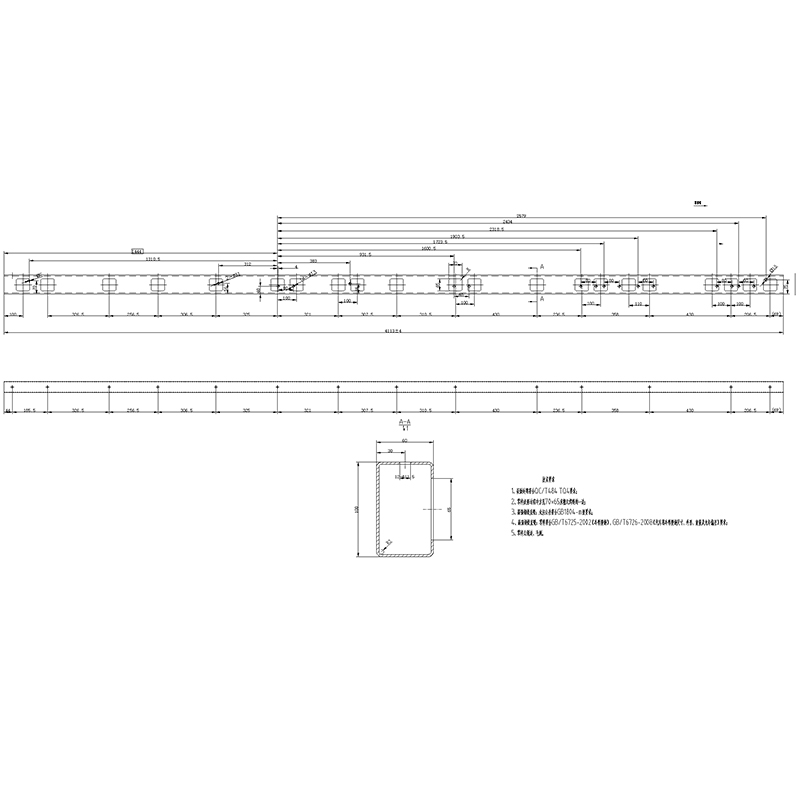
Холодногнутая сталь для автомобильных балок относится к профилям, используемым для продольных балок и поперечин транспортных средств, изготавливаемым с помощью установок непрерывного профилирования из горячекатаных стальных листов или полос толщиной не менее 1,5 мм. Изделия из балок рамы транспортного средства, изготовленные на данном оборудовании, строго соответствуют отраслевому стандарту YB/T 4623-2017 «Холодногнутые стальные профили для продольных балок автомобилей» и национальному стандарту GB/T 6726-2008 «Размеры, форма, вес и допустимые отклонения холодногнутых стальных профилей для автомобилей»
Основные преимущества и торговые преимущества
(1) Мощная лазерная сварка мощностью 10 000 Вт: высокая прочность сварного шва и минимальная зона термического влияния
Это ключевое техническое преимущество, отличающее данное оборудование от традиционных линий по производству автомобильных шасси и рельсов.
Система оснащена лазерным сварочным агрегатом HY-C10000W, обеспечивающим максимальную мощность лазера 10 000 Вт. Лазерная сварка обеспечивает значительные преимущества, включая высокую плотность энергии, высокую скорость сварки, небольшую зону термического влияния и высокое отношение глубины сварного шва к ширине. По сравнению с традиционной дуговой или контактной сваркой лазерная сварка позволяет получать более прочные сварные швы с меньшей деформацией, что делает ее особенно подходящей для высокопрочной стали (например, HC700LA с пределом текучести ≥700 МПа). Полученные сварные швы эстетичны и прочны, не требуют послесварочной шлифовки, тем самым эффективно обеспечивая структурную целостность и усталостную долговечность рельса шасси.
(2) 22-этапная прецизионная формовка (включая правку): точные и стабильные размеры поперечного сечения
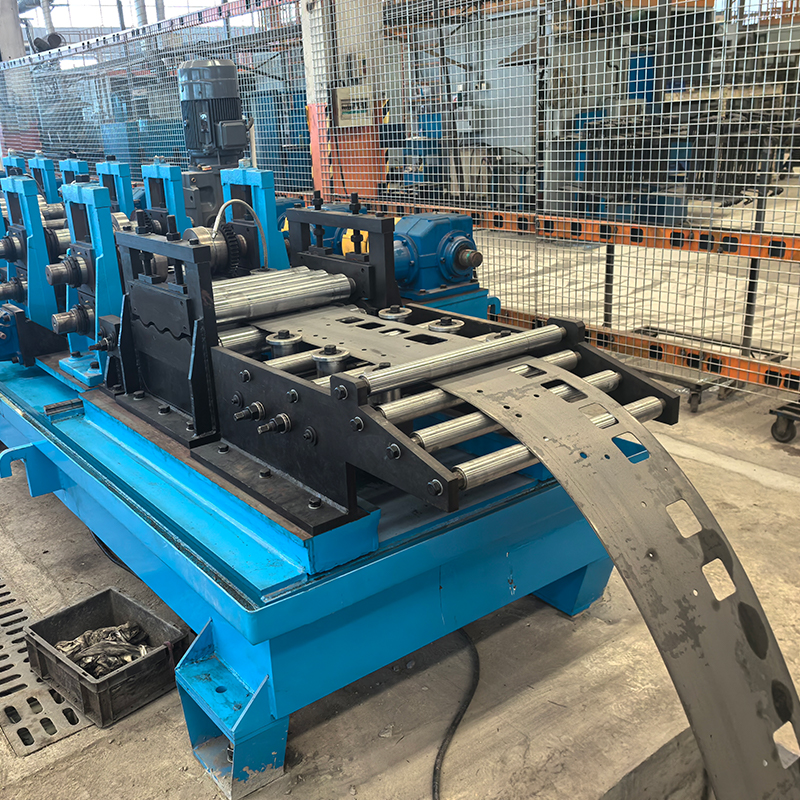
В системе используется 22-этапный процесс прогрессивной холодной прокатки (включая правку). Схема этапов формования научно оптимизирована: с помощью точных алгоритмов конструкции пресс-форм и параметры формования точно настроены для постепенного изгиба листов высокопрочной стали толщиной 1,5–3,0 мм в стандартные поперечные сечения рельсов шасси. Такая 22-ступенчатая прогрессивная формовка эффективно минимизирует концентрацию напряжений в материале, обеспечивая стабильные размеры поперечного сечения и точные углы. Вертикальные прокатные клети —важнейшие компоненты формовочно-калибровочного узла— помогают горизонтальным валкам формовать материал и предотвращают пружинение полосы; они оснащены регулировкой одним винтом и сменой валков с верхним доступом для удобства обслуживания.
(3) Коробка передач арочного типа и универсальный шарнирный привод: высокая жесткость и точность
В формовочной машине используется редуктор арочного типа в сочетании с системой привода универсального шарнира —основное преимущество, отличающее ее от оборудования, использующего обычные цепные передачи или одноредукторные трансмиссии.
Рама арочного типа обеспечивает превосходную жесткость и устойчивость к деформации, а привод коробки передач обеспечивает плавную работу, высокую точность и длительный срок службы. Универсальный привод шарнира эффективно компенсирует угловые отклонения между ступенями, обеспечивая синхронизацию и точное выравнивание роликов на протяжении всего многоступенчатого процесса формования. Формовочная машина оснащена двумя главными двигателями мощностью 22 кВт, обеспечивающими достаточную мощность для обеспечения стабильной и эффективной работы при обработке листов высокопрочной стали толщиной 1,5–3,0 мм за 22 формовочных прохода. Система боковой регулировки использует два двигателя мощностью 0,75 кВт и один двигатель мощностью 1,5 кВт, что позволяет точно позиционировать ролики в поперечном направлении при каждом проходе.
(4) Высокоточная система роликовых валов для превосходного качества
Оборудование включает в себя стандарты высокоточного производства системы роликовых валов:
Материал вала: сталь 40Cr, подвергнутая закалке и отпуску (HB 220–260) для достижения превосходных комплексных механических свойств.
Диаметр вала: Валы большого диаметра (Φ90 мм / Φ110 мм), обеспечивающие высокую несущую способность и превосходную жесткость на кручение.
Обработка вала: токарная обработка на станке с ЧПУ с последующей прецизионной круглой шлифовкой для обеспечения точности размеров и чистоты поверхности.
Марка подшипника: Harbin Bearing (HRB), известный отечественный бренд, известный своей бесперебойной работой и длительным сроком службы.
Конструкция распорки: Для минимизации биения вала распорки изготавливаются из толстостенных труб, что обеспечивает жесткие геометрические допуски и максимальную площадь контакта с роликами; внутреннее отверстие имеет зазорную посадку с валом.
(5) Ролики из стали Cr12MoV с закалкой и прецизионной обработкой на станках с ЧПУ
Включает один комплект роликов из стали Cr12MoV, закаленной закалкой (HRC 58–62).
Cr12MoV — высококачественная штамповая сталь для холодной обработки, характеризующаяся высокой твердостью, превосходной износостойкостью и хорошей прокаливаемостью.
Обработка валков: токарная обработка с ЧПУ обеспечивает точный контроль кругового и радиального биения.
Высокоточная обработка на станках с ЧПУ гарантирует концентричность и цилиндричность каждого ролика, обеспечивая плавные и точные переходы между проходами формовки.
Инструмент обеспечивает длительный срок службы и стабильную точность, эффективно гарантируя стабильное качество при длительном крупносерийном производстве.
(6) Вертикальные роликовые стойки точной конструкции для предотвращения пружинения полосы
Вертикальная роликовая стойка является важнейшим компонентом формовочно-калибровочного узла; она помогает горизонтальным роликам формовать материал и предотвращает пружинение стальной полосы. Вертикальная клети для валков оснащена одновинтовым механизмом регулировки для удобства эксплуатации; конструкция с верхним доступом для смены валков обеспечивает быстрое и удобное обслуживание.
Материал вала вертикального валка: 40Cr; последовательность обработки: черновая токарная обработка → закалка и отпуск → чистовая токарная обработка → высокочастотная закалка → послезакалочное шлифование.
Многоступенчатая прецизионная обработка обеспечивает высокую твердость и точность вертикального вала валка, эффективно гарантируя долгосрочную стабильность работы.
(7) Механизм выпрямления обеспечивает прямолинейность изделия
Оборудование оснащено специальным правильным механизмом, предназначенным для правки сформированной стальной трубы или профиля, обеспечивая прямолинейность готового изделия. Применяя обратную изгибную деформацию с помощью нескольких наборов расположенных в шахматном порядке правильных валков, механизм эффективно устраняет продольный изгиб и крутильную деформацию, возникающие в процессе формования. Соблюдение стандартов прямолинейности главной балки эффективно обеспечивает точность последующей сварки и сборки рамы.
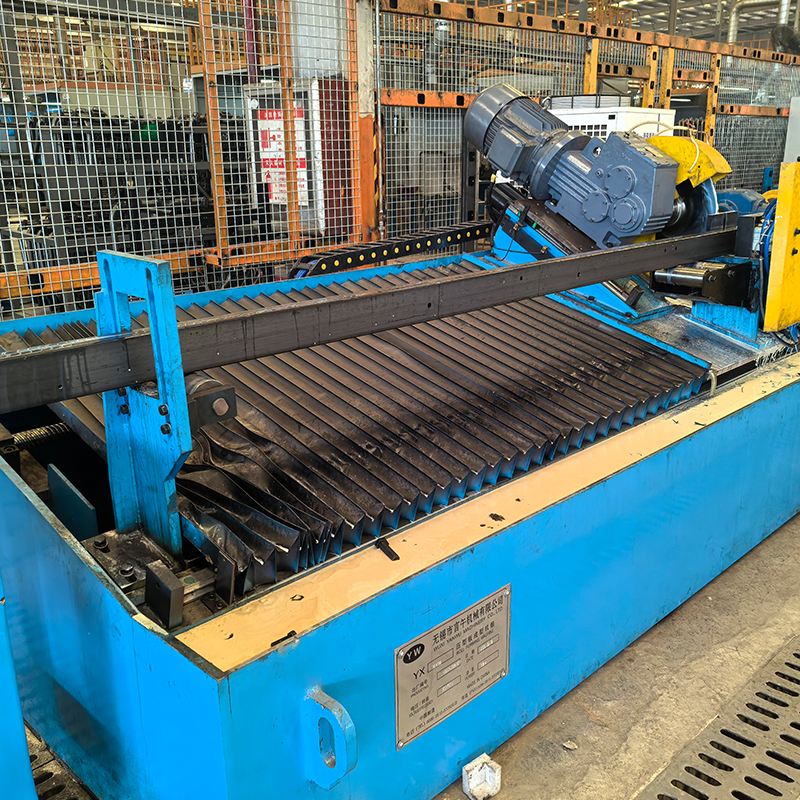
(8) Сервоприводная холодная резка пилой; точная резка без остановки линии
Использует сервоотслеживающую систему холодной резки пилы, которая автоматически отслеживает скорость движения профиля во время непрерывной работы и выполняет синхронизированную резку фиксированной длины.
Конструкция пиления: сервопривод + пиление
Технические характеристики распиленного материала: Q235A-3.0, Q235A-2.5, B610L-2.5, HC700LA-2.0 (предел текучести ≥ 700 МПа)
Размеры поперечного сечения изделия: ≤ 100 мм × 100 мм
Основание пильного механизма: сварная пластина из углеродистой стали, подвергнутая вибрации или снятию напряжений при отпуске, затем обработанная на портальном обрабатывающем центре с ЧПУ для обеспечения жесткости и точности
Мощность двигателя пилы: 11 кВт (редуктор серии К)
Количество пильных полотен: 1
Зажимное приспособление: двухцилиндровый зажим; обеспечивает высокое усилие зажима и надежное позиционирование
Мощность серводвигателя: 4,5 кВт
(9) Полная автоматизация процесса значительно снижает потребность в рабочей силе
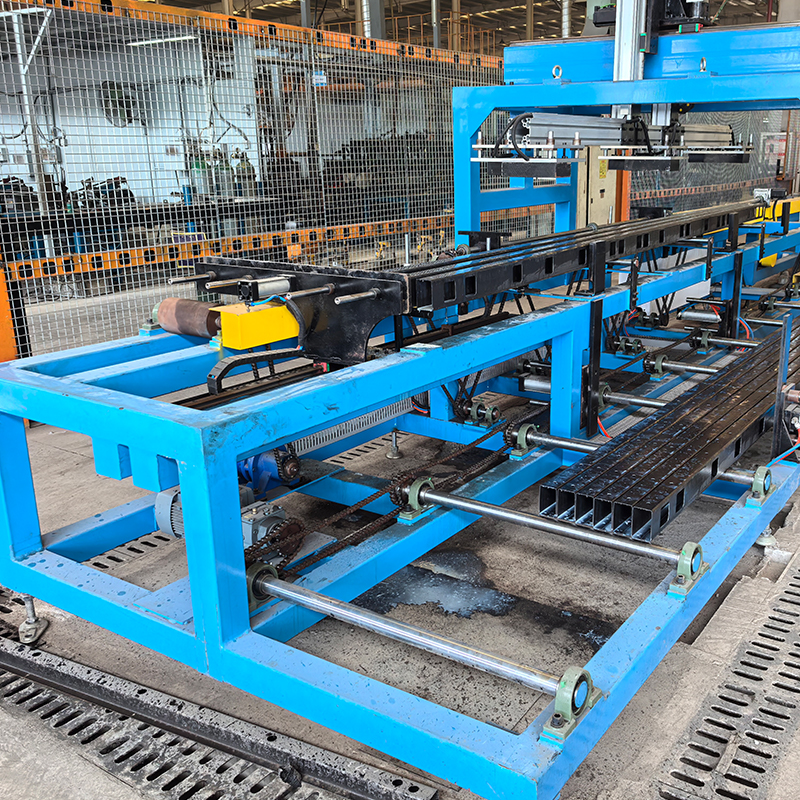
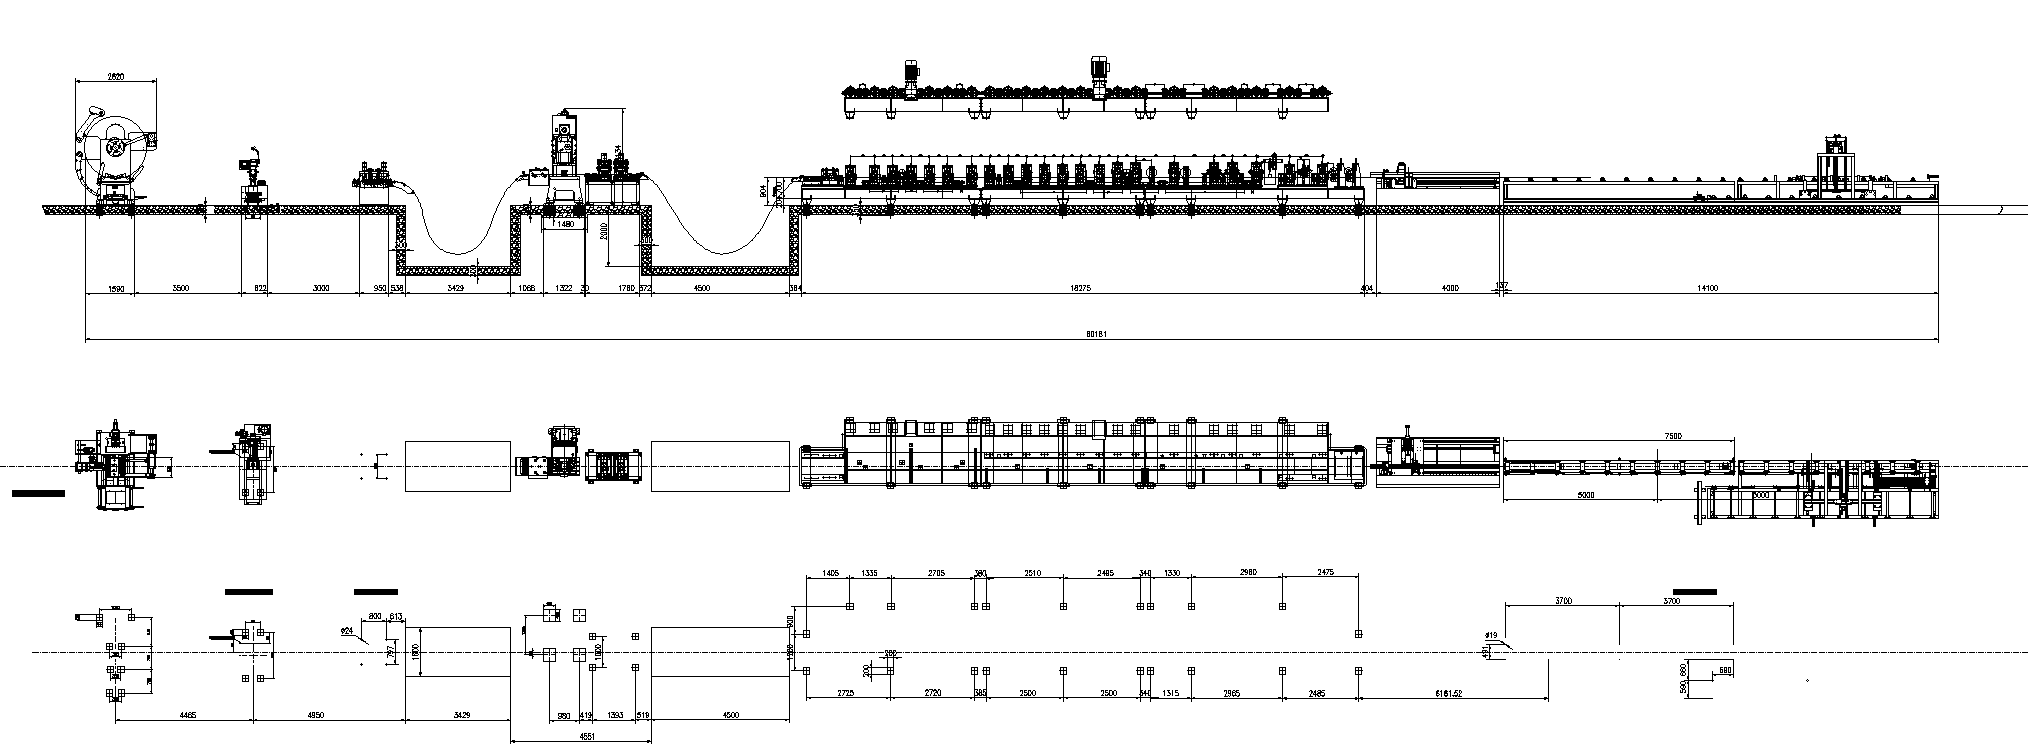
Вся линия объединяет полностью автоматизированные процессы, включая гидравлическую размотку, резку и стыковую сварку, выравнивание, сервоподачу и пробивку, формовку, распиловку и укладку на поддоны. Полностью автоматизированное производство требует всего 1–2 операторов для мониторинга, что обеспечивает эффективность в несколько раз выше, чем при традиционных методах производства. Оборудование имеет компактные размеры, что делает его пригодным для различных планировок заводов.
(10) Интеллектуальное управление и простота эксплуатации
Оборудование оснащено полностью автоматизированной системой управления ПЛК и сенсорным экраном HMI, что обеспечивает комплексное цифровое управление процессами. Операторы могут настраивать параметры —такие как скорость производства и длина реза— одним касанием. Он предлагает как ручной, так и автоматический режимы работы для удовлетворения различных производственных требований. В комплект поставки входит система мониторинга и предупреждения о неисправностях в режиме реального времени; машина автоматически подает сигнал тревоги и отображает конкретную причину любой неисправности. Операторы могут стать достаточно опытными, чтобы работать самостоятельно всего за 1–2 дня обучения, что значительно снижает требования к навыкам.
Технические параметры
Элемент | Параметр
Применимые материалы | Q235A, B610L, HC700LA (предел текучести ≥700 МПа) и т. д.
Толщина материала | 1,5–3,0 мм
Размеры поперечного сечения изделия | ≤100 мм × 100 мм
Конструкция формовочной машины | Коробка передач арочного типа + универсальный шарнирный привод
Материал вала ролика | 40Cr, закаленный и отпущенный (HB 220–260)
Диаметр вала | Φ90 мм / Φ110 мм
Обработка валков | Токарная обработка на станках с ЧПУ с последующей прецизионной круглой шлифовкой
Марка подшипника | Подшипник Harbin (HRB)
Мощность главного формовочного двигателя | 22 кВт × 2
Мощность двигателя бокового перемещения | 0,75 кВт × 2 единицы + 1,5 кВт × 1 единица
Скорость линии формования | 0–15 м/мин (фактическая скорость зависит от длины заготовки)
Количество проходов формовки | 22 прохода (включая правку)
Регулировка вертикальной роликовой стойки | Регулировка одним винтом; замена ролика с верхним доступом
Материал вала вертикального ролика | 40Cr; закалка и отпуск → прецизионная токарная обработка → высокочастотная закалка → шлифование
Толщина прокатки | 1,5–3,0 мм
Прокатный материал | Горячекатаный лист, холоднокатаный лист
Материал ролика | Cr12MoV, закаленный (HRC 58–62)
Обработка валков | Токарная обработка с ЧПУ (обеспечение радиального биения и допусков концентричности)
Распорные втулки | Изготовлены из толстостенных труб; обеспечивают геометрические допуски
Защитные ограждения | Защитные кожухи установлены со стороны привода
Механизм выпрямления | Специализированный выпрямительный блок, обеспечивающий прямолинейность изделия
Модель лазерной сварки | HY-C10000W
Макс. мощность лазера | 10 000 Вт
Структура распиловки | Сервоотслеживание + распиловка
Мощность двигателя пилы | 11 кВт (редуктор серии K)
Количество пил | 1
Зажимное приспособление | Двухцилиндровый зажим
Мощность серводвигателя | 4,5 кВт
Основание пильного механизма: снятие напряжений после сварки (вибрация или отпуск) для листов углеродистой стали; обработка на портальном обрабатывающем центре с ЧПУ
Материалы пильных труб: Q235A-3.0, Q235A-2.5, B610L-2.5, HC700LA-2.0
Система управления: Автоматическая система управления ПЛК
Операторы: 1–2 человека
Производственный процесс
Гидравлическая размотка → Резка и стыковая сварка → Выравнивание → Сервоподача и пробивка → Направляемая подача → Профилирование рулонов → Сервоотслеживание холодной резки пилой → Автоматическая укладка
Процесс | Описание
Гидравлическая размотка | Гидравлический разматыватель поддерживает стальной рулон и обеспечивает стабильную подачу; максимальная грузоподъемность настраивается.
Резка и стыковая сварка | Автоматическая резка и стыковая сварка концов рулонов обеспечивает непрерывное производство без остановки линии.
Выравнивание | Многороликовый выравниватель выполняет точное выравнивание, устраняя внутренние напряжения материала и обеспечивая точность формовки.
Сервоподача и пробивка | Сервосистема обеспечивает точное позиционирование; пресс-машина выполняет пробивку монтажных отверстий, соединительных отверстий и т. д.
Направляемая подача | Автоматическое направление и выравнивание материала гарантируют, что стальная полоса поступает в основной формовочный блок в правильном положении.
Профилирование валков | 22-этапное прогрессивное холодное профилирование валков (включая правку) постепенно формирует из высокопрочного стального листа профиль главной балки.
Сервоприводная система холодной резки пилой | Сервоприводная система синхронизации резки позволяет выполнять резку фиксированной длины без остановки линии.
Автоматическое штабелирование | Готовая продукция автоматически штабелируется и аккуратно выгружается.
Области применения
Профили балок шасси, изготавливаемые на автомобильном оборудовании для холодной прокатки, широко используются в следующих областях:
Рамы коммерческих транспортных средств: продольные и поперечные балки для тяжелых, средних и легких грузовиков—балка шасси является основным конструктивным компонентом, поддерживающим общий вес транспортного средства.
Конструкции шасси легковых автомобилей: Арматурные балки и продольные балки для седанов и внедорожников—высокоточная формовка обеспечивает безопасность шасси.
Транспортные средства на новых источниках энергии: структурные элементы рамы для электрогрузовиков и автобусов — легкие конструкции, подходящие для моделей транспортных средств на новых источниках энергии.
Специальные и специализированные транспортные средства: Рамы для самосвалов, автобетоносмесителей, фургонов и других специализированных транспортных средств — высокопрочные балки обеспечивают несущую способность.
Автомобильные компоненты: конструктивные элементы рамы, такие как поперечины, боковые направляющие и сквозные балки.
Строительная техника: Конструктивные элементы шасси для строительных машин—высокопрочные стальные балки, подходящие для условий эксплуатации с большими нагрузками.
Перспективы рынка
В условиях непрерывного развития мировой автомобильной промышленности рынок оборудования для холодной прокатки боковых рельсов автомобильных шасси демонстрирует устойчивый рост.
Продолжающийся рост производства и продаж автомобилей: Будучи крупнейшим в мире производителем автомобилей, Китай неизменно занимает лидирующие позиции в мире по годовому объему производства и продаж. Годовой объем производства и продаж большегрузных автомобилей превышает 1,2 млн единиц. Быстрое развитие коммерческих автомобилей и транспортных средств на новых источниках энергии приводит к устойчивому росту спроса на конструктивные элементы шасси, тем самым повышая спрос на высококачественное оборудование для формовки боковых рельсов.
Тенденции к облегчению стимулируют применение высокопрочной стали: высокопрочная сталь снижает вес компонентов и расход топлива; она представляет собой будущее направление развития конструкционной стали и соответствует международным и внутренним требованиям по энергосбережению и сокращению выбросов. Сверхвысокопрочные горячекатаные рулоны (марка 700 МПа и выше) в последние годы стали ключевым направлением международных исследований тонколистовой сверхвысокопрочной стали. Поскольку высокопрочная сталь становится широко используемой в автомобильных боковых рельсах, спрос на оборудование для холодной прокатки, способное обрабатывать такие материалы (например, HC700LA с пределом текучести ≥700 МПа), продолжает расти.
Отраслевые стандарты и спецификации: Отраслевой стандарт YB/T 4623-2017 *Стальные профили холодной штамповки для автомобильных боковых рельсов* определяет размеры, формы и технические требования к этим компонентам. Национальный стандарт GB/T 6726-2008 *Размеры, форма, вес и допустимые отклонения холодногнутых стальных профилей для автомобилей* обеспечивает единую техническую основу для отрасли. Внедрение этих стандартов предъявляет более высокие требования к точности оборудования для холодной прокатки.
Тенденции в гибком производстве: цифровые цеха для гибкого производства автомобильных боковых направляющих —включая такое оборудование, как профилегибочные линии с ЧПУ и роботизированные линии плазменной резки— обеспечивают гибкое, эффективное, экономичное, экологичное и интеллектуальное производство смешанных моделей. Гибкие линии холодной прокатки обрабатывают рулоны фиксированной ширины на этапах размотки и выравнивания, а затем подвергают их холодной формовке в U-образные боковые рельсы грузовиков и арматурные балки. Скорость линии профилирования непрерывно регулируется в диапазоне от 0 до 24 м/мин. Поскольку автомобильная промышленность все больше требует гибкого производства и интеллектуального производства, потребность в высокоточном интеллектуальном оборудовании для холодной прокатки будет продолжать расти.
Сервис и поддержка
Проектирование решений: индивидуальный выбор оборудования и компоновка производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.
Изготовление на заказ: поддержка нестандартной настройки с полным контролем над процессом от проектирования рулонов до полного производства линии.
Монтаж и ввод в эксплуатацию: монтаж на месте, ввод в эксплуатацию и обучение операторов, проводимое инженерами для обеспечения быстрого запуска производства.
Послепродажная поддержка: долгосрочные технические консультации и поставка запасных частей; инженеры имеют действующие визы и доступны для обслуживания на месте по всему миру в любое время.
Постоянная оптимизация: доступны услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.
Почему стоит выбрать нас
Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы и надежное качество
Эксперты по формовке высокопрочной стали: совместимы с высокопрочными сталями, такими как HC700LA (предел текучести ≥700 МПа), отвечают требованиям по облегчению автомобилей
Мощная лазерная сварка мощностью 10 000 Вт: высокая прочность сварного шва и минимальная деформация; идеально подходит для сварки высокопрочной стали
22-этапная прецизионная формовка: включает правку; обеспечивает точные, стабильные размеры поперечного сечения и превосходную прямолинейность изделия
Коробка передач арочного типа с универсальным шарнирным приводом: высокая жесткость, высокая точность и длительный срок службы
Высокоточная роликовая система: закаленные и отпущенные ролики 40Cr; обработанные на станке с ЧПУ и сверхточные шлифованные; оснащены подшипниками HRB
Закаленные валки Cr12MoV: твердость HRC 58–62; обработка на станке с ЧПУ для длительного срока службы и постоянной точности
Холодная резка пилой с сервоприводом: непрерывная резка в режиме онлайн без остановки линии; надежный двухцилиндровый зажим и позиционирование
Полностью автоматическое интеллектуальное управление: автоматизация ПЛК с сенсорным интерфейсом; всей линией могут управлять всего 1–2 человека
Соответствие отраслевым стандартам: продукция строго соответствует стандартам YB/T 4623-2017 и GB/T 6726-2008
Прямой производитель: Никаких посредников; отличное соотношение цены и качества
Глобальная сервисная сеть: инженеры имеют все необходимые визы; возможности быстрого реагирования
 английский