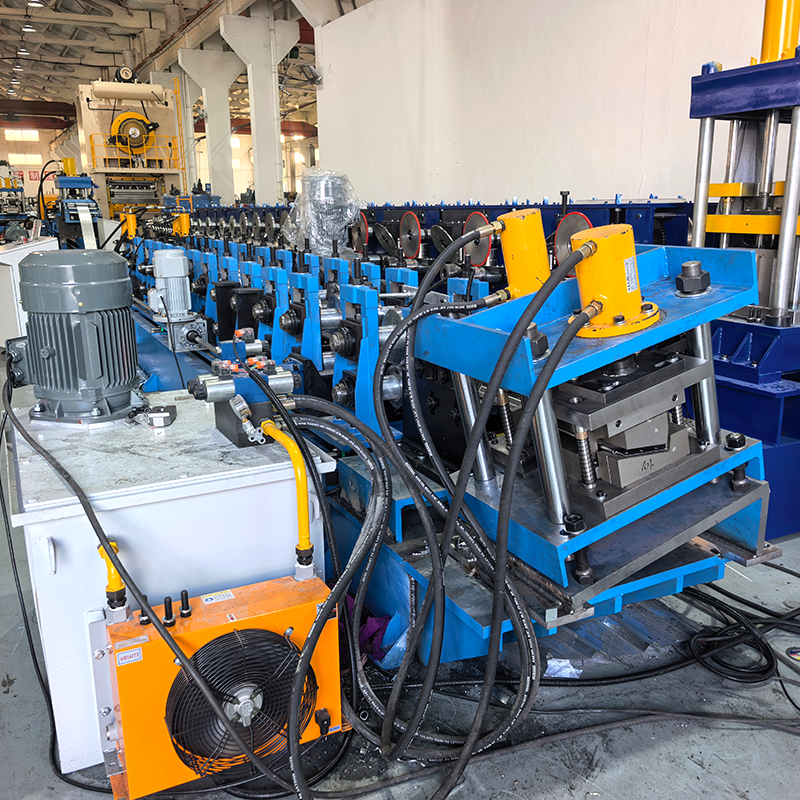
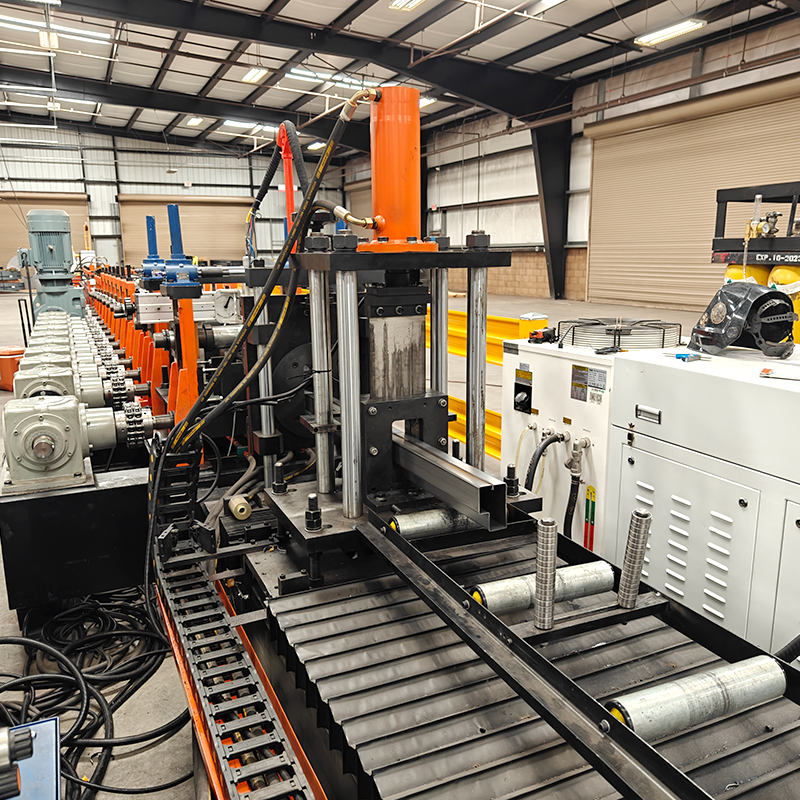
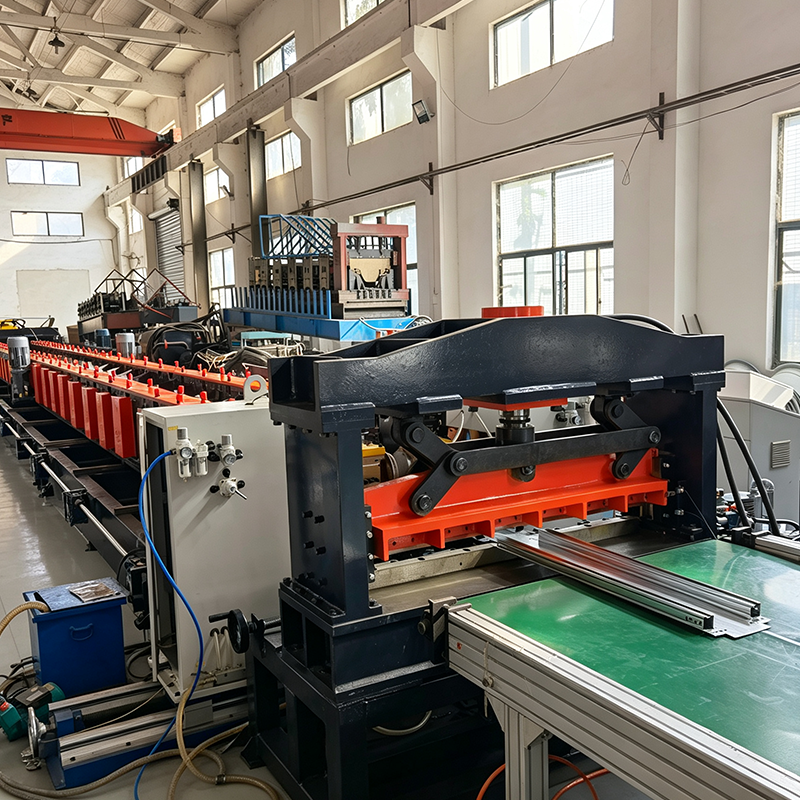
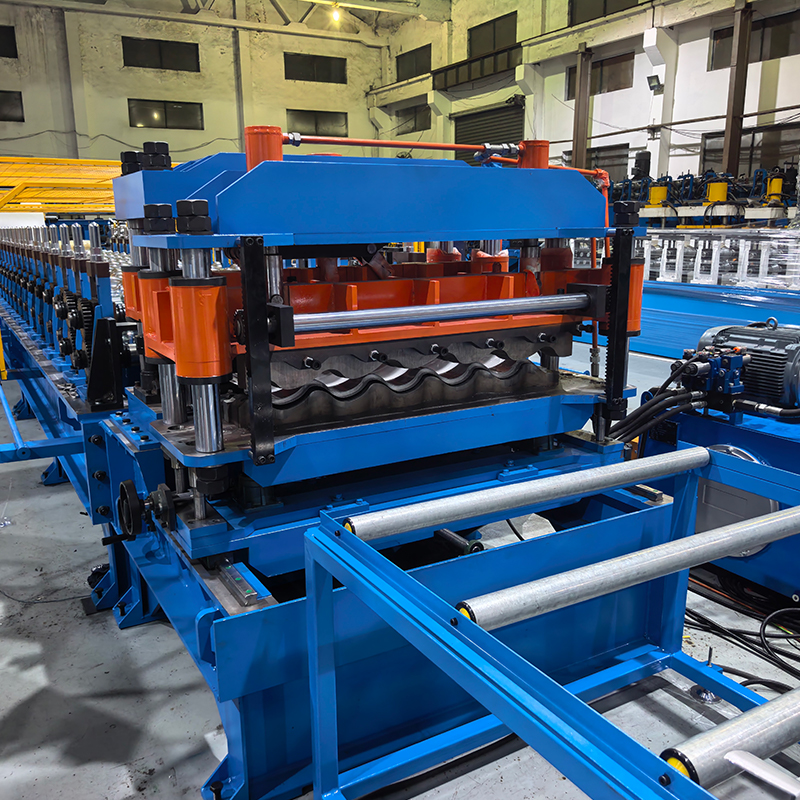
Я. Обзор оборудования
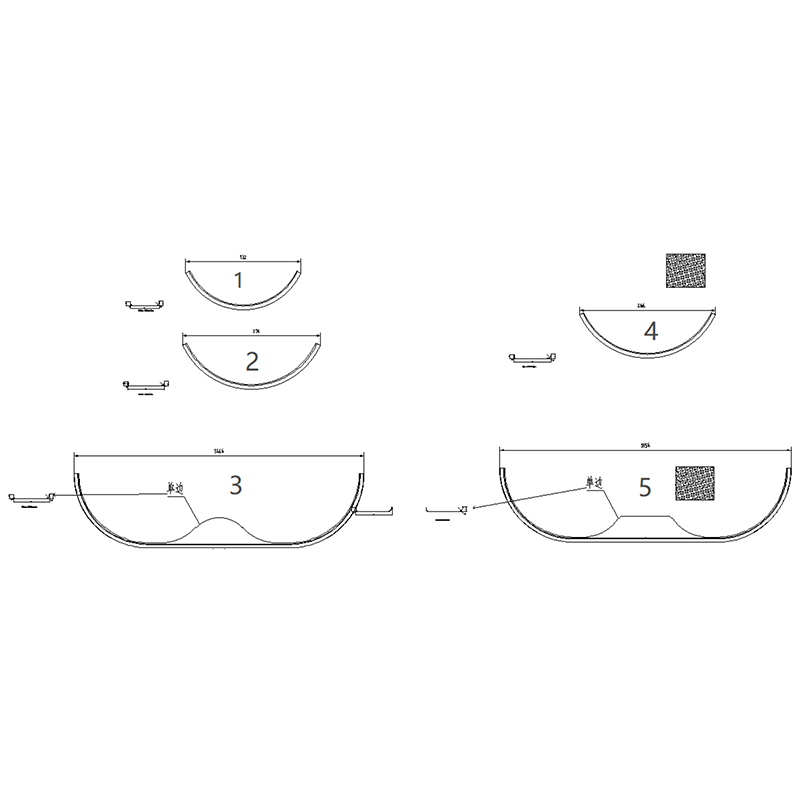
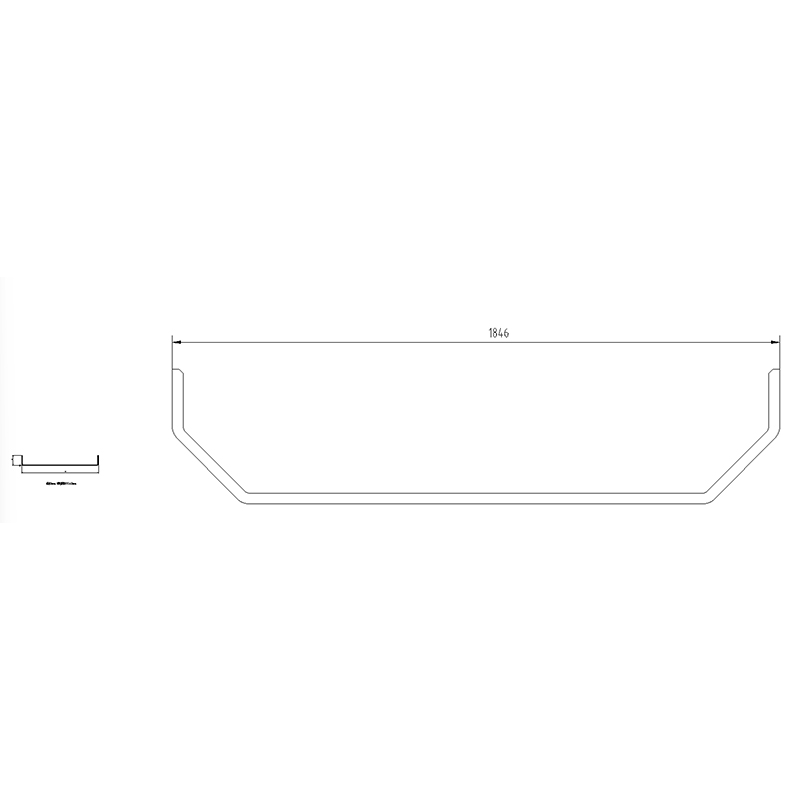
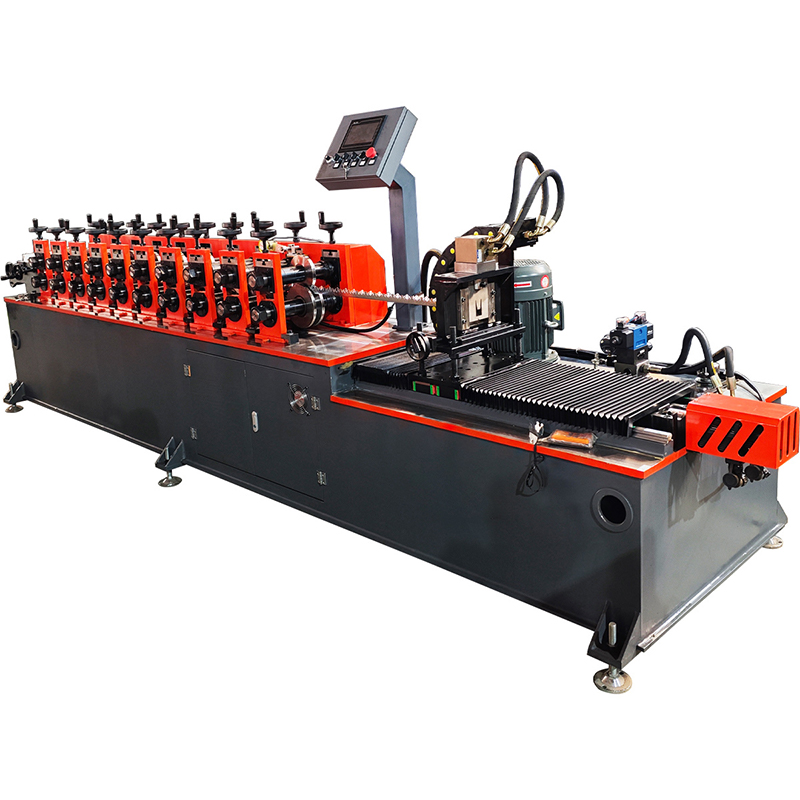
Профилегибочная машина для изготовления крыльев — это специализированная производственная линия холодной прокатки, предназначенная для изготовления металлических крыльев для коммерческих автомобилей, большегрузных автомобилей и прицепов. Крылья являются важнейшими защитными компонентами, установленными перед ступицами колес; они блокируют мусор —такой как грязь, вода, камни и фрагменты кирпича—, поднимаемый во время работы, тем самым защищая кузов автомобиля от повреждений, а также повышая его эстетическую привлекательность. В отличие от пластиковых крыльев, широко используемых на рынке, металлические крылья обладают более чем в десять раз большей твердостью и прочностью, чем пластик; они устойчивы к ударам, атмосферным воздействиям и имеют стильный внешний вид, срок службы составляет не менее 5–8 лет.
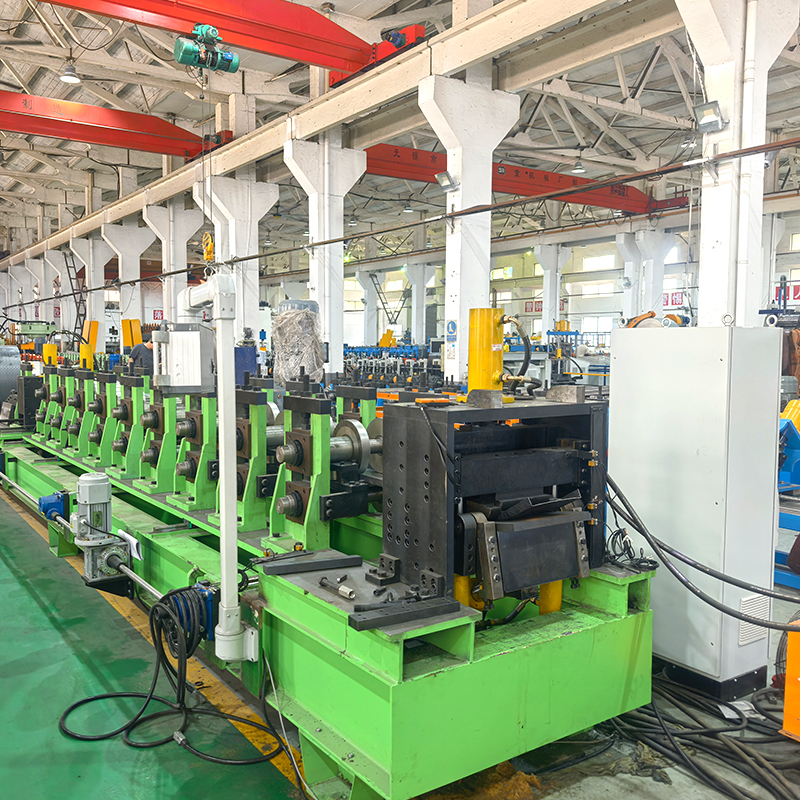
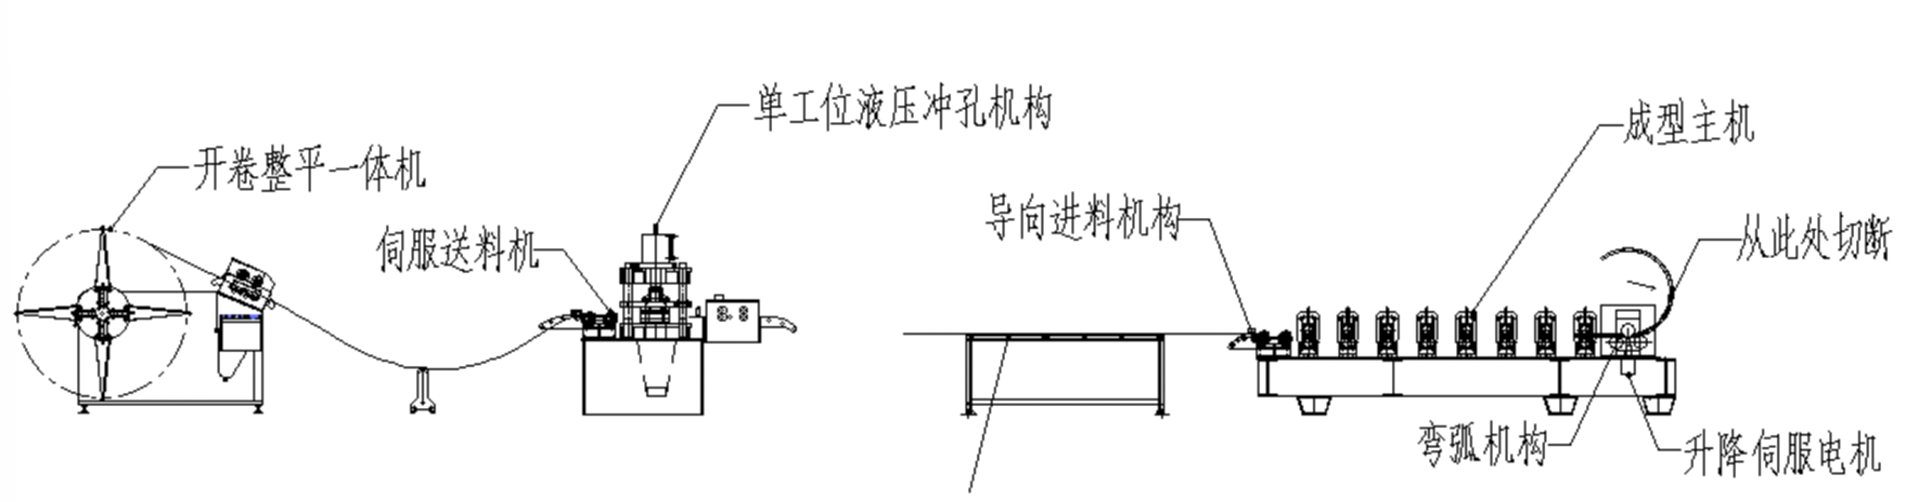
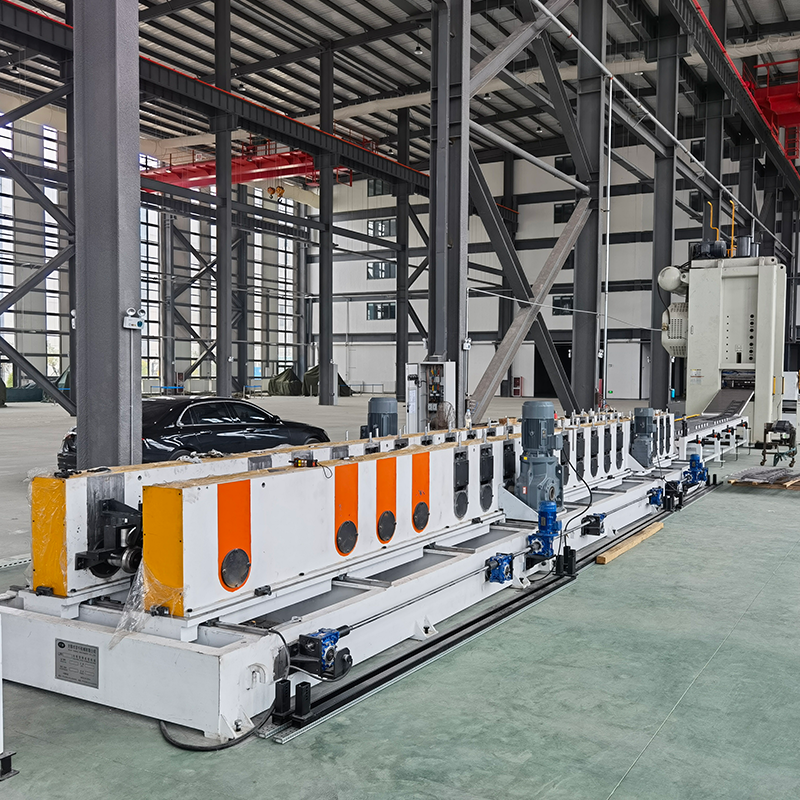
В этом оборудовании используется непрерывный процесс холодной прокатки в сочетании с технологией линейной дуговой гибки для выполнения всей производственной последовательности —размотка, гидравлическая пробивка надрезов, профилирование, дуговая гибка и резка— за один проход, что позволяет напрямую получать готовые металлические крылья. Вся линия оснащена полностью автоматизированным управлением ПЛК и сенсорным экраном HMI, что обеспечивает непрерывный автоматизированный рабочий процесс от размотки до выгрузки готовой продукции. В нем используется чугунная арочная конструкция коробки передач, обеспечивающая высокую жесткость, точность и долговечность. Машина совместима с различными металлическими листами —включая холоднокатаную и горячекатаную сталь—, обрабатывает листы толщиной 1,5–2 мм, работает со скоростью формовки 0–15 м/мин и использует около 20 формовочных станций. Это оборудование, требующее всего 2–3 операторов, необходимо производителям коммерческих автомобилей, большегрузных автомобилей и крыльев прицепов, стремящимся к крупномасштабному, стандартизированному и интеллектуальному производству.
Автомобильный сектор исторически был недооцененным рынком для отрасли профилегибочного машиностроения. Разработанная специально для этой ниши, эта машина для формовки крыльев обеспечивает однопроходную дуговую гибку и отвечает требованиям различных конфигураций транспортных средств —таких как одноосные, двухосные и трехосные модели— с минимальным радиусом гибки 600 мм. Крылья, производимые этим оборудованием, подходят для широкого спектра применений, включая большегрузные автомобили, прицепы, полуприцепы и строительную технику.
II. Основные преимущества и торговые преимущества
(1) Чугунный арочный редуктор: высокая жесткость, высокая точность и длительный срок службы
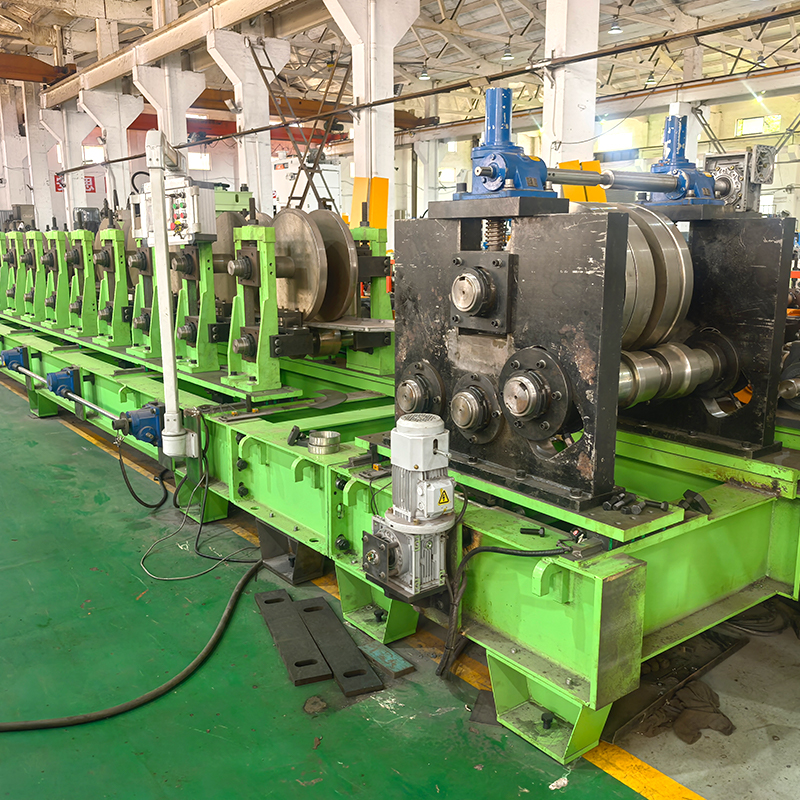
В формовочной машине используется чугунная арочная конструкция редуктора; это ключевое преимущество, отличающее ее от обычного оборудования, использующего цепные передачи или приводы с боковыми пластинами.
По сравнению с цепными передачами редукторный привод обеспечивает значительные преимущества, такие как плавная работа, низкий уровень шума, высокая точность и увеличенный срок службы. Чугунная арочная рама проходит отпускную обработку, что обеспечивает высокую жесткость и отличную устойчивость к деформациям, что гарантирует стабильную и высокоинтенсивную эксплуатацию в течение длительного времени. Машина оснащена главным двигателем мощностью 15 кВт (в паре с закаленным редуктором серии K), который обеспечивает достаточную мощность и высокий крутящий момент, гарантируя стабильную и эффективную обработку листового металла толщиной 1,5–2 мм в течение 20-этапной последовательности формовки.
(2) 20-ступенчатая прецизионная профилирование: точные и стабильные размеры поперечного сечения
В этом процессе используется многоэтапный (приблизительно 20-этапный) метод прогрессивной холодной прокатки для постепенного придания металлическому листу стандартного поперечного сечения брызговика. 20-ступенчатая компоновка научно разработана для эффективной минимизации концентрации напряжений материала, обеспечения стабильных размеров поперечного сечения и точной кривизны. Оборудование использует непрерывную подачу рулонов, при этом формованные детали разрезаются на точные длины после процесса холодной штамповки. Это обеспечивает однопроходную формовку с однородной формой, точной длиной и превосходной однородностью, что позволяет получать готовые детали, которые эстетически привлекательны и обладают высокой структурной прочностью. Толщина прокатки: 1,5–2 мм, что соответствует основным требованиям к толщине крыльев коммерческих автомобилей.
Прокатные материалы: холоднокатаные и горячекатаные листы; легко адаптируются к различным материалам.
Материал вала: сталь 40Cr с закалкой и отпуском (HB 220–260), обеспечивающая превосходные комплексные механические свойства.
Диаметр вала: Φ80 мм; использует подшипники Harbin Bearings (HRB) для высокой несущей способности и плавной работы.
Обработка валков: токарная обработка на станках с ЧПУ и круглое шлифование для обеспечения точности размеров и чистоты поверхности.
Материал ролика: сталь Cr12 с закалочной обработкой (HRC 58–62), обеспечивающая высокую твердость, отличную износостойкость и длительный срок службы.
Обработка роликов: токарная обработка на станках с ЧПУ для обеспечения точного контроля кругового и радиального биения.
Распорные втулки: Для минимизации биения на каждой станции вала ролика в качестве распорок используются толстостенные трубы, что обеспечивает геометрические допуски и максимально увеличивает площадь контакта с роликами, а внутреннее отверстие имеет зазорное соединение с валом.
(3) Интегрированная гидравлическая пробивка надрезов, профилирование и дуговая гибка — несколько процессов, выполняемых на одном станке.
Оборудование объединяет несколько процессов —включая гидравлическую штамповку, профилирование, дуговую гибку и резку— в одну систему; это основное преимущество, отличающее его от обычных сегментированных производственных линий.
Традиционное производство крыльев включает в себя несколько независимых этапов, таких как резка листа, резка, штамповка и гибка; эти методы не только трудоемки и сложны, но и представляют угрозу безопасности. Это оборудование объединяет несколько процессов в единую автоматизированную производственную линию:
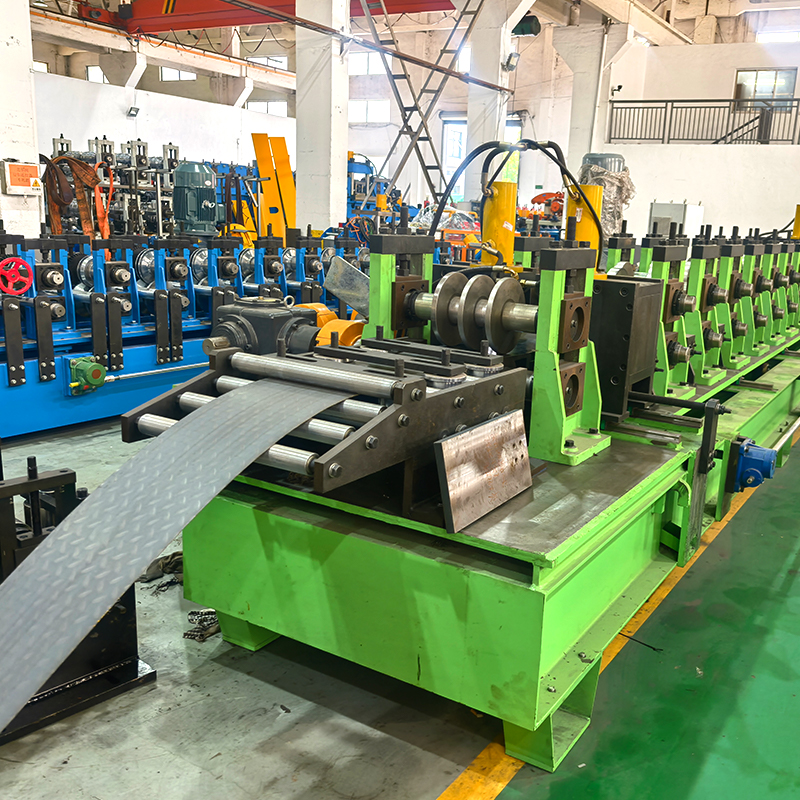
Разматывание: металлические рулоны загружаются на разматыватель для стабильной подачи материала.
Гидравлическая насечка: перед формованием выполняется точная пробивка монтажных насечек, позиционирующих насечек и других элементов.
Профилирование: 20-этапный процесс прогрессивной холодной гибки постепенно придает крылу стандартное поперечное сечение.
Изгиб дуги: Изгиб по дуге формирует кривизну крыла за один шаг, учитывая требования различных типов транспортных средств (одноосные, двухосные, трехосные и т. д.).
Резка: Резка фиксированной длины обеспечивает высокую точность и чистые, гладкие края.
Объединяя несколько процессов в одной машине, система устраняет угрозы безопасности и травмы на рабочем месте, связанные с традиционными методами, такими как резка, резка, пробивка и гибка. Это экономит трудозатраты и управленческие издержки, сокращает промежуточные этапы обработки и повышает эффективность производства в 5–10 раз по сравнению с традиционными процессами.
(4) Линейная дуговая гибка: одноэтапное формование без изменения формы
Оборудование оснащено системой линейной дуговой гибки, которая формирует кривизну крыла сразу после профилирования. Процесс гибки полностью автоматизирован, что обеспечивает точную и контролируемую кривизну. Крыло формируется за один этап гибки без необходимости смены формы, что позволяет изготавливать детали для одно-, двухосных и трехосных транспортных средств. Он поддерживает радиусы изгиба до 600 мм, что соответствует требованиям к кривизне крыльев различных моделей транспортных средств.
Не требуется смена пресс-формы: переключение между конфигурациями осей не требует смены гибочных пресс-форм, что значительно сокращает время переналадки.
Точная кривизна: угол изгиба можно контролировать, что обеспечивает идеальное соответствие профилю колеса.
Более высокая эффективность: дуговая гибка и формовка происходят одновременно, что не добавляет дополнительного времени производственному циклу.
(5) Высокоэффективное производство и лидирующие производственные мощности
Вся линия объединяет полностью автоматизированный рабочий процесс, включающий размотку, надрезку, формовку, дуговую гибку и резку. Скорость формовочной линии плавно регулируется от 0 до 15 м/мин, стандартная рабочая скорость составляет 8–14 м/мин. Для полностью автоматизированного производства требуется всего 2–3 оператора, что обеспечивает 5–10-кратное повышение эффективности по сравнению с традиционными сегментированными методами обработки.
(6) Интеллектуальное управление, простота эксплуатации
Полностью автоматическое управление ПЛК с сенсорным экраном HMI обеспечивает цифровое управление всем процессом.
Операторы могут одним касанием устанавливать такие параметры, как скорость производства и длина среза.
Простота эксплуатации устраняет необходимость ручных расчетов расстояния между отверстиями, длины профиля и других размеров.
Производственная линия полностью автоматизирована и не требует ручного вмешательства.
Оснащенная системами мониторинга и предупреждения о неисправностях в режиме реального времени, машина автоматически подает сигнал тревоги и отображает причину любой неисправности.
(7) Высокоточная формовка, превосходное качество
Высокая точность профиля: обеспечивает превосходную точность размеров и более однородный, эстетически приятный внешний вид по сравнению с профилями, изготовленными путем ручной штамповки и гибки.
Однопроходное формование обеспечивает получение правильных форм, точной длины и превосходной однородности.
Формованные компоненты имеют превосходную отделку и высокую прочность конструкции.
Единые размеры изделия и стабильное качество обеспечивают точную установку брызговиков на месте.
(8) Прочный, долговечный, стабильный и надежный
Станина станка представляет собой сварную стальную конструкцию, прошедшую отпускную обработку для устранения внутренних напряжений и предотвращения деформации.
Формовочная рама имеет чугунную конструкцию, обеспечивающую высокую прочность и длительный срок службы.
Закаленные ролики Cr12 (HRC 58–62) обеспечивают высокую твердость, отличную износостойкость и длительный срок службы.
Закаленные и отпущенные валы 40Cr (HB 220–260) обладают превосходными комплексными механическими свойствами.
Подшипники Harbin (HRB) обеспечивают бесперебойную работу и длительный срок службы.
Редукторы с закаленными шестернями серии K обеспечивают высокую эффективность передачи, низкий уровень шума и длительный срок службы.
Поперечный серводвигатель мощностью 1,5 кВт: использует серводвигатель для привода прецизионного шарико-винтового механизма перемещения; двухсторонняя синхронная связь обеспечивает параллельное перемещение роликов. Ширина заготовки вводится через сенсорный экран, и система автоматически рассчитывает расстояние между роликами; функция памяти сохраняет параметры для общих спецификаций, что позволяет быстро и точно менять продукцию.
III. Технические параметры
Параметр элемента
Применимые материалы: холоднокатаный лист, горячекатаный лист
Толщина материала: 1,5–2 мм
Конструкция формовочной машины: чугунная арочная рама с редуктором
Количество формовочных станций: около 20 станций
Материал вала: сталь 40Cr, закаленная и отпущенная (HB 220–260)
Диаметр вала: Φ80 мм (подшипники Harbin)
Метод обработки вала: токарная обработка на станках с ЧПУ и круглошлифовальная обработка
Мощность двигателя формовочной машины: 15 кВт (редуктор закаленной шестерни серии К)
Мощность двигателя бокового перемещения: 1,5 кВт (серводвигатель, приводящий в движение прецизионный шарико-винтовой привод)
Скорость линии формования: 0–15 м/мин
Материал ролика: сталь Cr12, закаленная (HRC 58–62)
Метод обработки роликами: токарная обработка на станках с ЧПУ (обеспечение контроля кругового и радиального биения)
Распорные втулки: Изготовлены из толстостенной трубки (обеспечивающей геометрические допуски)
Радиус изгиба дуги: Минимум 600 мм
Совместимые типы транспортных средств: одноосные, двухосные и трехосные (смена пресс-формы не требуется)
Система управления: Полностью автоматическое управление ПЛК
Операторы: 2–3 человека
IV. Производственный процесс
Разматывание → Гидравлическая насечка → Профилирование → Дуговая гибка → Резка
Описание процесса
Разматывание: загрузите рулон металла на разматыватель для стабильной подачи материала.
Гидравлическая пробивка: выполняйте точную гидравлическую пробивку установочных выемок, позиционирующих выемок и т. д.
Профилирование: 20-этапное прогрессивное холодное профилирование с использованием закаленных роликов Cr12 для постепенного формирования стандартного профиля крыла.
Изгиб дуги: формирование линейной дуги; кривизна достигается за один проход с минимальным радиусом 600 мм.
Резка: Резка фиксированной длины; обеспечивает высокую точность и чистые, гладкие края.
В. Области применения
Металлические крылья, производимые на оборудовании для холодной прокатки автомобильных крыльев, широко используются в следующих секторах:
Тяжелые грузовики и тягачи: Колесные крылья для тяжелых грузовиков, тягачей и полуприцепов— Эти металлические крылья, обладающие высокой твердостью и прочностью, эффективно выдерживают удары дорожного мусора, такого как летящие камни и осколки кирпича.
Прицепы и полуприцепы: системы крыльев для различных типов прицепов, полуприцепов и полноприцепных прицепов—, совместимые с одноосными, двухосными и трехосными конфигурациями без необходимости замены пресс-формы.
Строительная техника: колесные кранцы для самосвалов, автобетоносмесителей, кранов и других строительных машин—металлические кранцы обладают превосходной устойчивостью к атмосферным воздействиям, не подвергаясь воздействию суровых условий, таких как сильный холод или жара.
Автобусы: Колесные крылья для больших автобусов и городских автобусов—металлические крылья отличаются стильным внешним видом и длительным сроком службы.
Транспортные средства специального назначения: колесные крылья для пожарных машин, санитарно-технических машин, военной техники и других специализированных единиц —индивидуальные спецификации предоставляются по запросу.
Экспортные автомобили: подходят для международных рынков—продукция строго соответствует национальному стандарту GB/T 6726-2008 «Размеры, форма, вес и допустимые отклонения для холодногнутых стальных профилей для автомобилей»
ВИ. Перспективы рынка
Благодаря постоянному развитию мировой автомобильной и логистической отраслей рынок оборудования для холодной прокатки автомобильных крыльев переживает устойчивый рост.
Явная тенденция к замене пластиковых крыльев металлическими: в настоящее время пластиковые крылья доминируют на внутреннем рынке; хотя пластиковые изделия просты в изготовлении —часто требуют всего одного этапа литья под давлением—, им не хватает долговечности. Они не выдерживают ударов дорожного мусора (например, камней или фрагментов кирпича) на высоких скоростях, а также не выдерживают суровых погодных условий, таких как сильный холод или жара. Напротив, металлические крылья обладают более чем в десять раз большей твердостью и прочностью, чем пластиковые аналоги. Они устойчивы к поломкам и ухудшению состояния под воздействием погодных условий, имеют более стильный внешний вид и служат не менее пяти-восьми лет.
Продолжающийся рост на рынках коммерческих автомобилей и прицепов: по мере расширения мировой логистической отрасли и развития инфраструктуры объемы производства и продаж большегрузных автомобилей, прицепов и полуприцепов продолжают расти, что приводит к устойчивому росту спроса на металлические крылья.
Значительные преимущества процесса холоднокатаной штамповки: Холоднокатаная штамповка характеризуется высокой степенью использования материала, превосходной точностью штамповки, высокой эффективностью производства и низкими затратами. Процесс, использующий непрерывную подачу рулона, включает формование с последующей точной резкой по длине; это обеспечивает одноэтапное формование, однородную форму, точную длину и высокую однородность продукта. По сравнению с традиционными методами штамповки холоднокатаная формовка значительно повышает эффективность производства и снижает трудозатраты.
Отраслевые стандарты и спецификации: Изделия автомобильных крыльев строго соответствуют национальному стандарту GB/T 6726-2008 «Размеры, форма, вес и допустимые отклонения для холодногнутых стальных профилей для автомобилей», в котором изложены требования к классификации, обозначениям, размерам поперечного сечения, характеристикам длины и допустимым допускам. Они также соответствуют национальному стандарту GB 7063-2011 «Автомобильные защитные ограждения колес»
Рост рынка оборудования для холодной прокатки: Оборудование для холодной прокатки в основном используется для обработки металлических листов и профилей и широко применяется в таких секторах, как автомобильная промышленность. С трансформацией, модернизацией и повышением автоматизации производственного сектора технологии, лежащие в основе оборудования для холодной прокатки, постоянно совершенствуются, что приводит к значительному повышению точности, эффективности и интеллектуальных возможностей.
VII. Сервис и поддержка
Проектирование решений: мы обеспечиваем индивидуальный выбор оборудования и компоновку производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.
Изготовление на заказ: мы поддерживаем нестандартную настройку; заказы могут быть размещены с использованием чертежей поперечного сечения или образцов, с полным контролем от проектирования рулонов до полного изготовления машины.
Монтаж и ввод в эксплуатацию: инженеры обеспечивают монтаж, ввод в эксплуатацию и обучение операторов на месте для обеспечения быстрого запуска производства.
Послепродажная поддержка: мы предлагаем долгосрочные технические консультации и поставку запасных частей; наши инженеры имеют все необходимые визы и доступны для обслуживания на месте по всему миру в любое время.
Постоянная оптимизация: мы предоставляем услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.
8. Почему стоит выбрать нас
Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы и надежное качество
Чугунный арочный редуктор: высокая жесткость, высокая точность, длительный срок службы и плавная, надежная трансмиссия
20-этапная прецизионная формовка: закаленные ролики Cr12 (HRC 58-62), термообработанные валы 40Cr (Φ80 мм) и подшипники Harbin
Интегрированная линейная гибка: гибка и формовка выполняются синхронно; минимальный радиус 600 мм; для конфигураций с одним, двумя или тремя мостами не требуется никаких изменений формы
Гидравлическая насечка + Формовка + Кривизна + Резка: несколько процессов, выполняемых на одном станке; эффективность увеличена в 5–10 раз
Функция боковой регулировки и памяти с сервоприводом: прецизионные шариковые винты с сервоприводом и синхронизированным двусторонним движением; автоматический расчет расстояния между роликами на основе входной ширины; хранение параметров для общих спецификаций
Высокоточное производство: однопроходное формование, однородная форма, точная длина и превосходная однородность
Интеллектуальное управление: полностью автоматическая система ПЛК с сенсорным экраном; всей линией могут управлять всего 2–3 человека
Прямой производитель: без посредников, отличное соотношение цены и качества
Глобальная сервисная сеть: инженеры с готовыми к использованию визами и возможностями быстрого реагирования
 английский