Дом / Продукт / Серия оборудования для монтажа солнечных конструкций / Гидравлическая машина для профилирования фотоэлектрических кронштейнов с последующим пробиванием и последующей резкой
Серия оборудования для монтажа солнечных конструкций

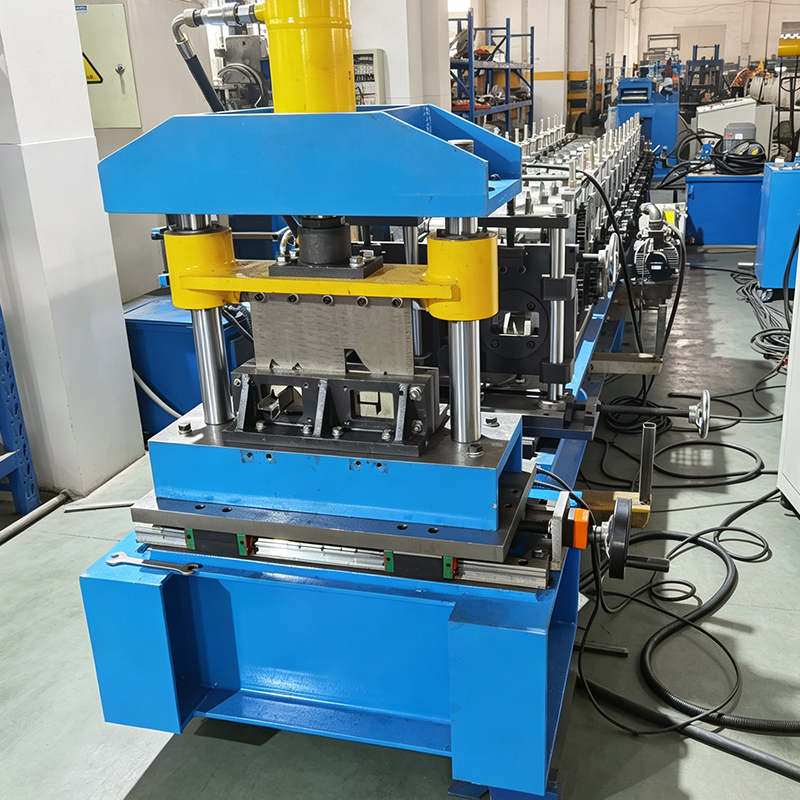
Гидравлическая машина для профилирования фотоэлектрических кронштейнов с последующим пробиванием и последующей резкой

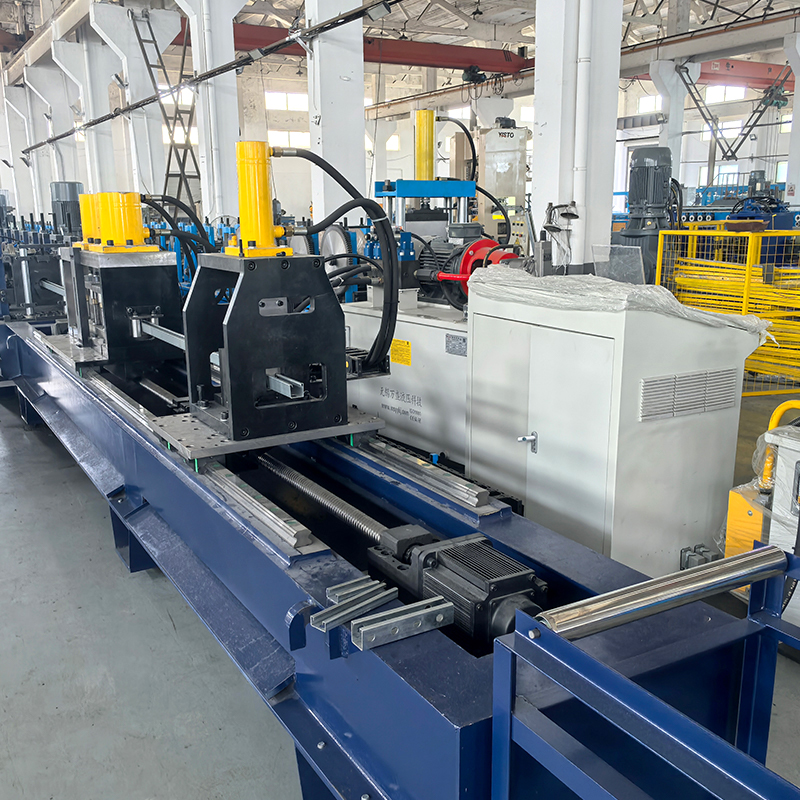
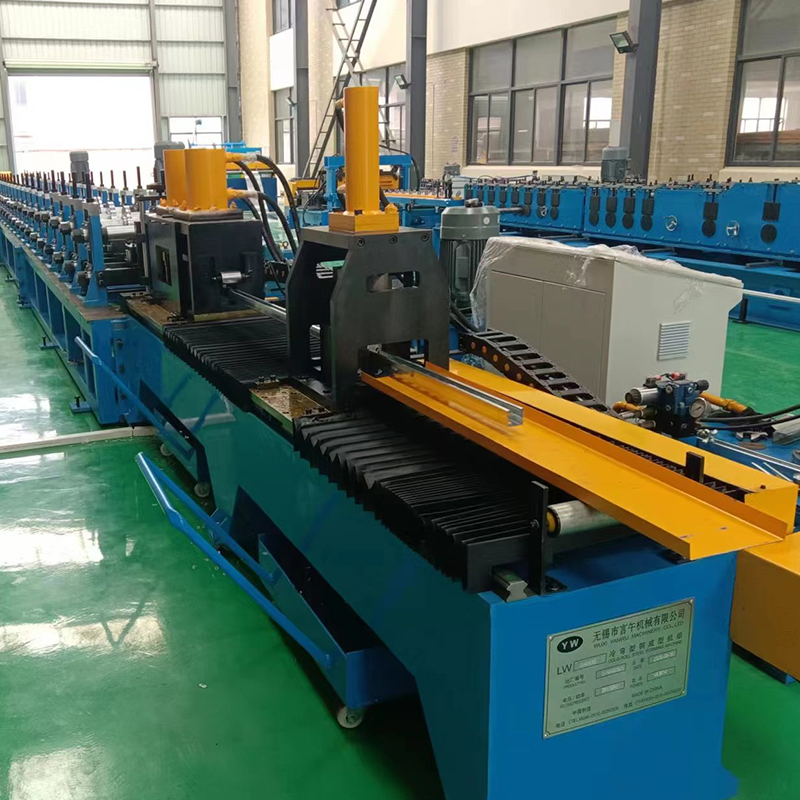
Это автоматизированное оборудование для холодной прокатки, оснащенное гидравлическими возможностями пробивки и резки, предназначено для производства фотоэлектрических монтажных конструкций и связанных с ними профилей. Он обеспечивает непрерывное производство за счет таких процессов, как размотка, подача, гидравлическая летучая штамповка, профилирование валков и летучая резка, что делает его идеальным для удовлетворения потребностей в крупносерийном и высокоточном производстве в отрасли фотоэлектрического монтажа.

Монтажный кронштейн для солнечных фотоэлектрических систем (толщиной 1–3 мм) Машина для холодной прокатки — Профессиональный производитель; имеет переключение спецификаций одним нажатием, свободно регулируемую высоту стороны и опциональное оребрение.

Введение в оборудование

Параметр

Блок-схема

Поток процесса

Контакт

Я. Обзор оборудования

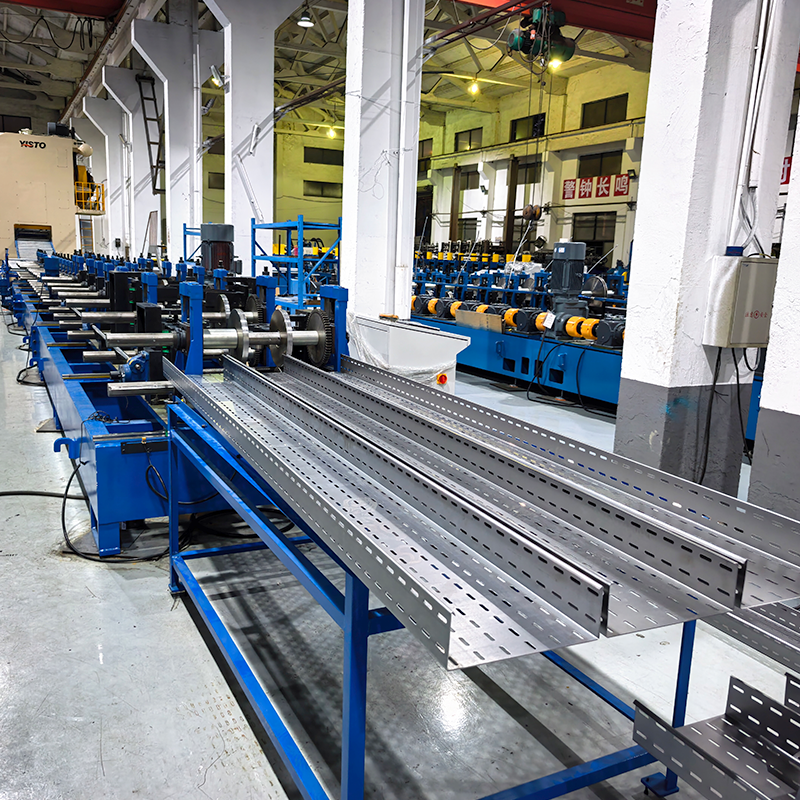
Машина для холодной формовки солнечных фотоэлектрических установок представляет собой специализированное оборудование, предназначенное для производства различных профилей для монтажа фотоэлектрических установок. Используя непрерывный процесс холодной прокатки рулонов оцинкованной стальной полосы, машина объединяет весь рабочий процесс —включая размотку, направленную подачу, зажим и выравнивание, профилирование, гидравлическую штамповку (с сервоприводом), гидравлическую резку (с сервоприводом) и выгрузку продукта— для непосредственного производства готовых профилей для монтажа фотоэлектрических систем.
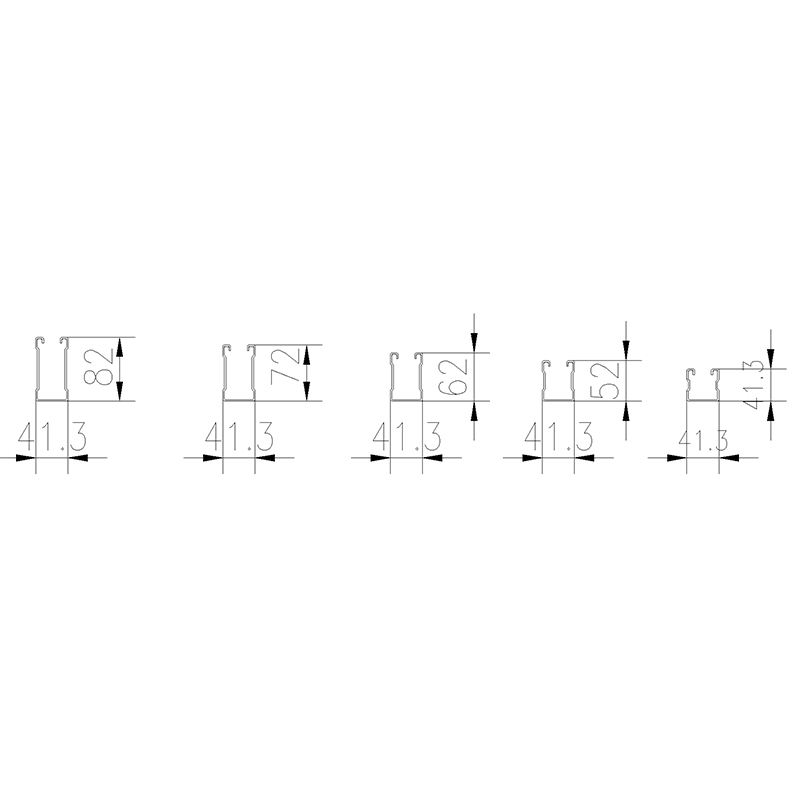
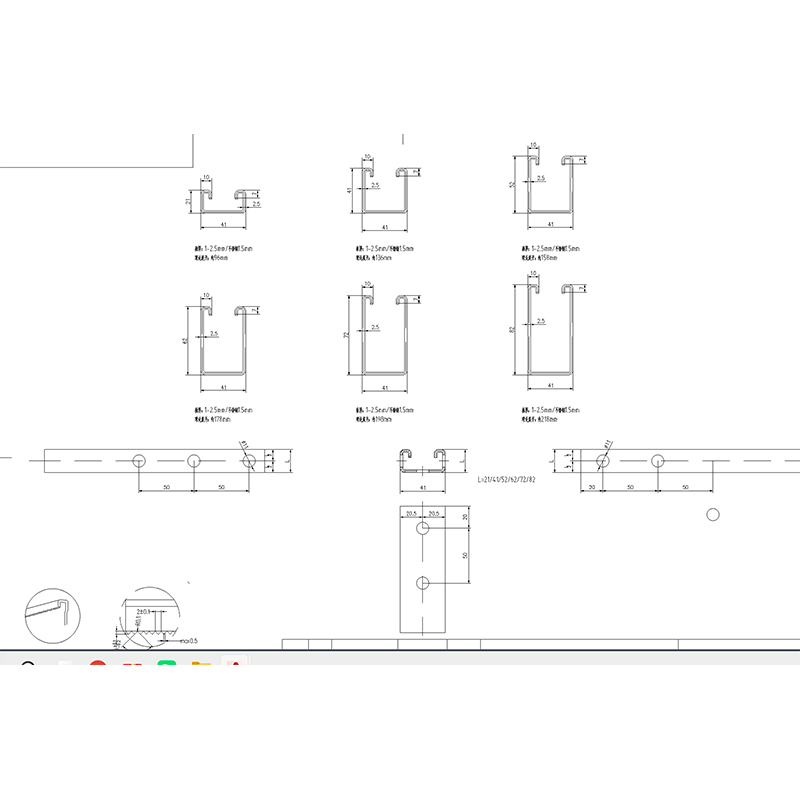
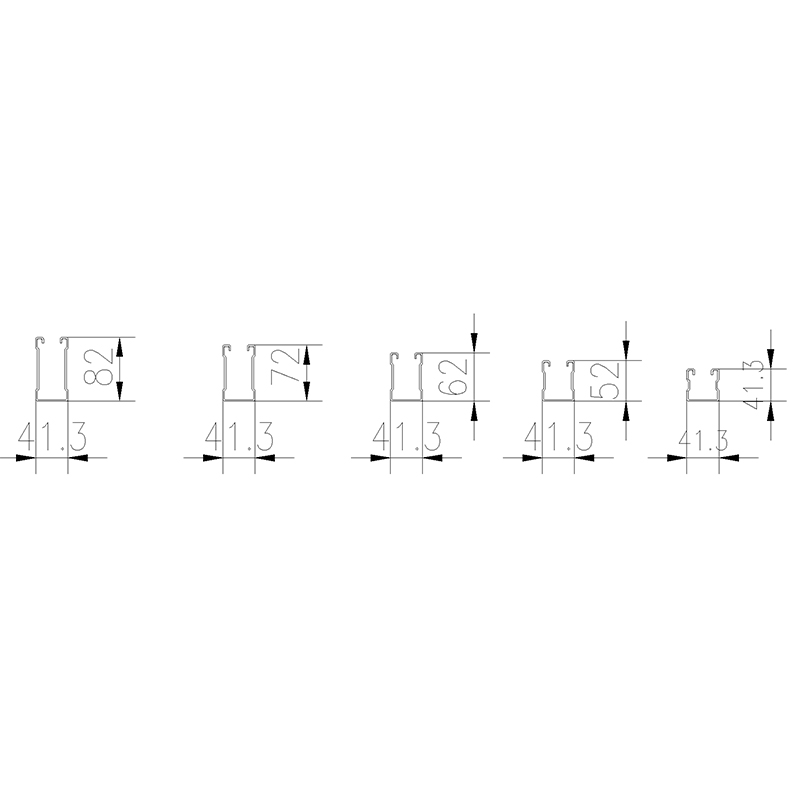
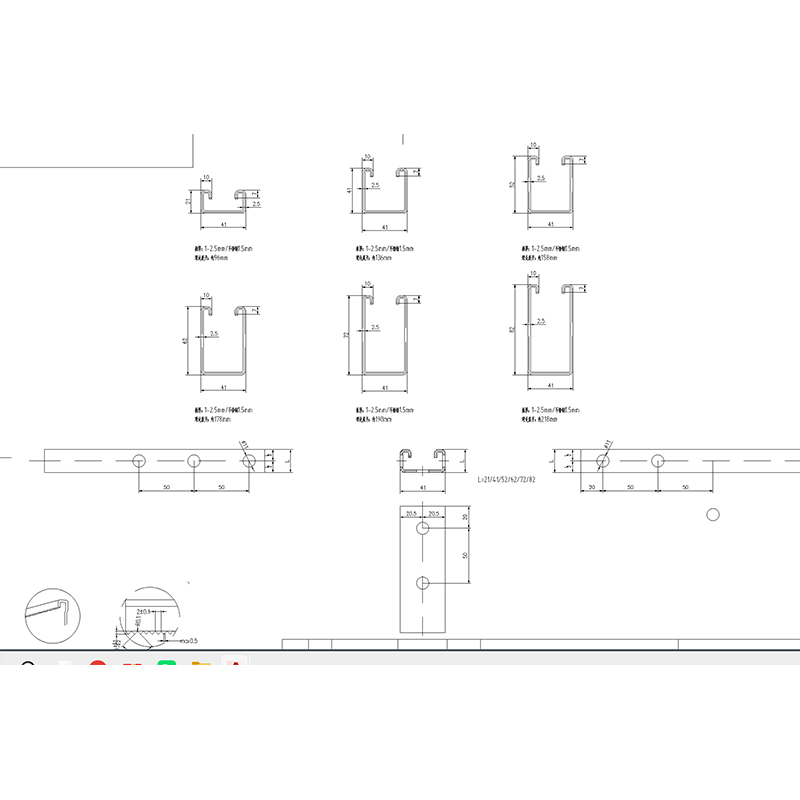
Данное оборудование специально разработано для оцинкованных стальных полос толщиной от 1 мм до 3 мм; одна машина может справиться с производством различных монтажных спецификаций с высотой сторон от 21 мм до 82 мм. Функцию боковых ребер можно включить или отключить в зависимости от требований заказчика: включение ребер значительно повышает прочность конструкции профиля, делая его пригодным для применения в условиях больших пролетов и высоких нагрузок, а отключение подходит для проектов, требующих меньших нагрузок и превосходной эстетики. Вся линия оснащена полностью автоматическим управлением ПЛК и поддерживает переключение спецификаций одним нажатием, обеспечивая непрерывный автоматизированный процесс от размотки до выгрузки готовой продукции. Для мониторинга требуется всего 1–2 оператора, и это основная часть оборудования, позволяющая производителям фотоэлектрических установок добиться гибкого и интеллектуального производства.
Оборудование рассчитано на работу с различными материалами, такими как оцинкованная сталь и сталь с покрытием Al-Zn, толщиной от 1,0 мм до 3,0 мм. Он может производить профили с различным поперечным сечением —например, С-образной и U-образной формы—, широко используемые на наземных фотоэлектрических электростанциях, распределенных фотоэлектрических системах на крышах и в агроэлектрических проектах.

II. Основные преимущества и торговые преимущества

1. Охват одной машины в полном диапазоне спецификаций 21–82 мм с переключением одним нажатием
Это основное преимущество, которое отличает данное оборудование от традиционных производственных линий по монтажу фотоэлектрических (PV) систем.
Обычное оборудование требует ручной регулировки роликов или даже замены пресс-формы при изменении спецификаций, что является трудоемким и сложным процессом. В этой машине используется технология регулируемой формовки, позволяющая одному блоку охватывать весь диапазон спецификаций для высоты сторон 21–82 мм—, включая основные размеры монтажа фотоэлектрических систем, такие как 41×21, 41×41, 41×62 и 41×82. Переключение спецификаций автоматизировано с помощью системы двигателей, управляемой ПЛК; операторы просто вводят целевые параметры на сенсорном экране, и положения роликов регулируются автоматически. Нет необходимости в смене пресс-формы, ручной регулировке или повторных пробных запусках. Переход занимает всего 3–5 минут, что значительно повышает эффективность производства заказов, включающих несколько разновидностей продукции.

2. Гибкое переключение боковых ребер; выбор в соответствии с потребностями
Оборудование оснащено функцией бокового ребристого крепления, которую можно включить или отключить одним нажатием в зависимости от требований заказчика:
Возможность ребристости: создает усиливающую ребристую структуру на боковой стороне профиля, значительно повышая его прочность на изгиб и жесткость на кручение. Это идеально подходит для высокопрочных применений, таких как системы монтажа с большими пролетами и установки в районах, подверженных сильному ветру или сильным снеговым нагрузкам.
Ребристость отключена: создает профиль с гладкой, плоской поверхностью и чистым, эстетичным внешним видом. Это подходит для проектов с небольшой нагрузкой и распределенных фотоэлектрических установок, где визуальная привлекательность является приоритетом.
Одна машина, два режима—удовлетворение разнообразных потребностей разных проектов без необходимости дополнительных инвестиций.

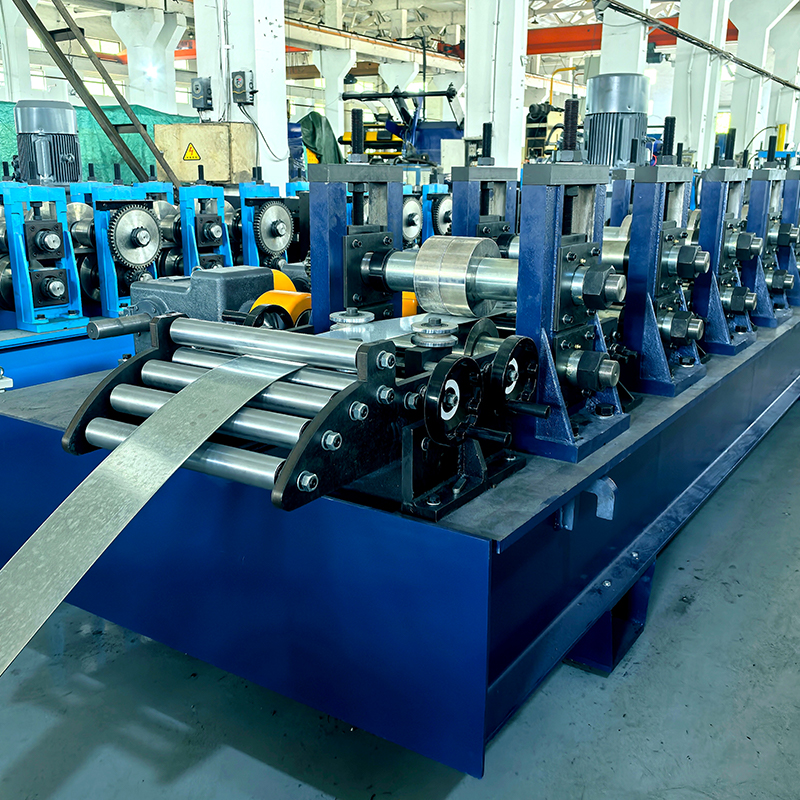
3. Разматывание, направленная подача и выравнивание зажима: стабильно и эффективно
На переднем участке линии используется непрерывный технологический процесс: размотка → направленная подача → выравнивание защемления.
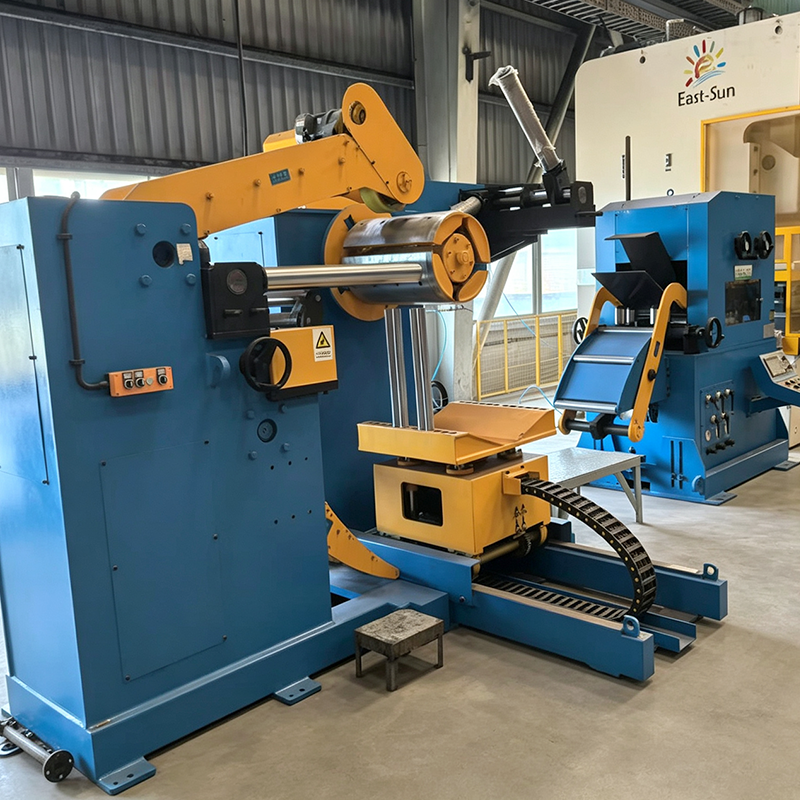
Разматывание: гидравлический или зонтичный разматыватель поддерживает стальной рулон, обеспечивая стабильное высвобождение материала.
Направляемая подача: автоматическое направление и выравнивание материала гарантируют, что полоса поступает в выравнивающий блок в правильном положении, что позволяет использовать полосы различной ширины.
Выравнивание с помощью зажима: интегрированная конструкция с помощью зажима и выравнивания использует многовалковое прецизионное выравнивание для эффективного устранения внутреннего напряжения в полосах толщиной 1–3 мм, обеспечивая точность формовки на последующих этапах и стабильную мощность подачи.
Эти три процесса тесно интегрированы, что обеспечивает подачу полосы в основной формовочный узел в плоском и точно выровненном состоянии, закладывая основу для высокоточного формования.

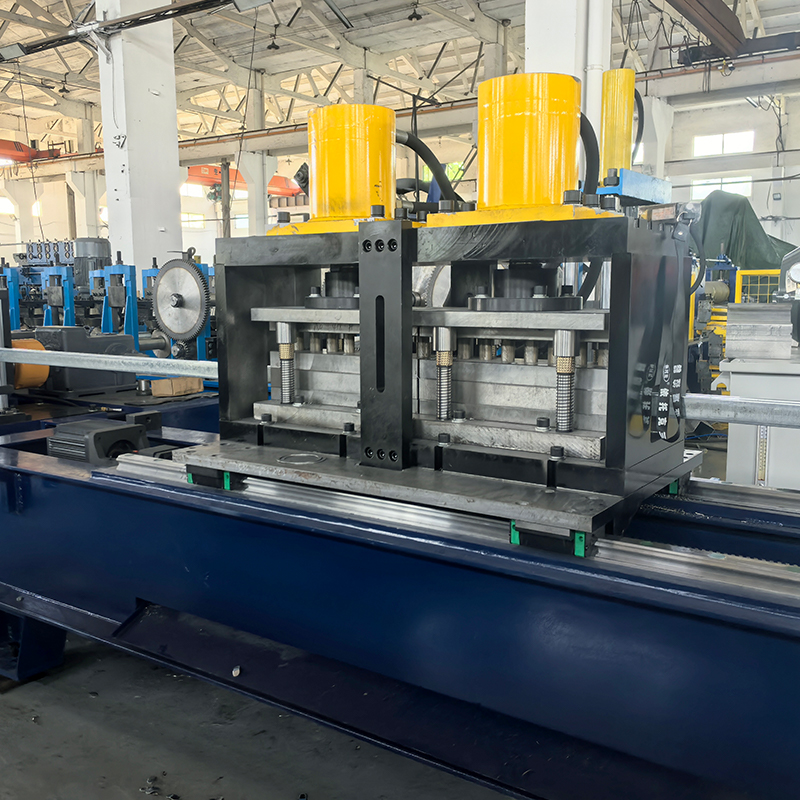
4. Гидравлическая пробивка (сервотрекинг): точная пробивка без остановки линии
Используется гидравлическая система пробивки с сервоприводом; при непрерывном движении профиля сервосистема автоматически отслеживает скорость полосы и синхронизирует процесс пробивки. Пробивка происходит без остановки линии, что обеспечивает точное размещение отверстий с контролируемым отклонением положения в пределах ±0,2 мм. Последовательность «пробивки перед формованием» позволяет точно разместить отверстия в соответствии со спецификациями перед формованием, гарантируя точность размеров.

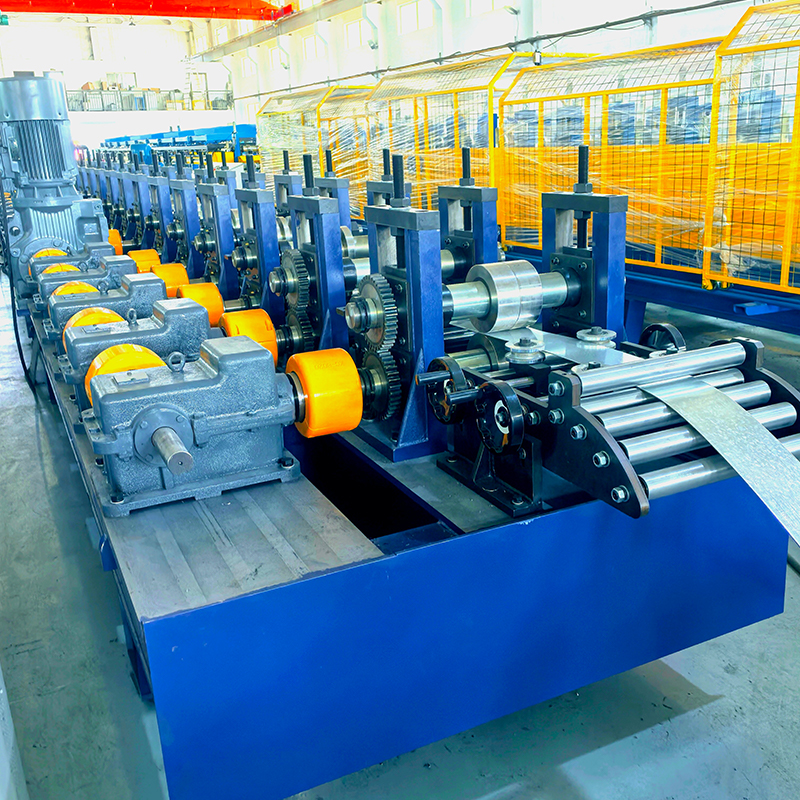
5. Многопроходная профилирование рулонов: превосходное качество
Используется многопроходный прогрессивный процесс холодной прокатки, характеризующийся точно спроектированными переходами поперечного сечения. Схема формовочного прохода научно оптимизирована для обеспечения широкого диапазона уровней твердости оцинкованной полосы без повреждения цинкового покрытия во время прокатки. Ролики изготовлены из стали Cr12MoV, проходят интегральную закалку (HRC 56–62) и обладают превосходной износостойкостью. Высокая точность и консистенция формования отвечают требованиям массового производства.

6. Гидравлическая резка (сервоотслеживание): онлайн-резка без остановки линии
Используется сервоотслеживающая гидравлическая система резки; при непрерывном движении профиля с высокой скоростью система автоматически отслеживает скорость движения и синхронизирует операцию резки по длине. Не требуется замедления или остановки, что обеспечивает высокую точность резки и гладкие кромки реза. Пружина в отверстии разреза составляет < 1 мм. Размеры длины достигаются точно в соответствии с допусками вытяжки за один проход, что исключает необходимость вторичной обработки.

7. Материальная поддержка и разгрузка; помощь в обращении с готовой продукцией
Оснащен системой материальной поддержки для бесперебойного приема и помощи в организации разрезанных профилей. Это эффективно предотвращает деформацию или царапины, вызванные собственным весом профиля после резки, обеспечивая качество внешнего вида готового продукта и одновременно облегчая операторам обработку и упаковку.

8. Процесс холодной гибки: снижение затрат и повышение эффективности
Использование холодной гибки вместо горячей штамповки снижает инвестиционные затраты на оборудование примерно на 30%. Холодная гибка устраняет необходимость в отопительном оборудовании и сложных системах контроля температуры, что приводит к снижению энергопотребления. Кроме того, поскольку процесс происходит при температуре окружающей среды без выделения чрезмерного тепла, металлический материал менее подвержен окислению или ухудшению качества.

9. Интеллектуальное управление и простота эксплуатации
Имеет полностью автоматическое управление ПЛК и сенсорный HMI, что делает настройки параметров интуитивно понятными и удобными. Вся линия —от подачи материала до выгрузки— автоматизирована, для контроля требуется всего 1–2 оператора. Функции автоматической диагностики неисправностей и сигнализации облегчают быстрое устранение неисправностей и техническое обслуживание.

III. Технические параметры

Параметр элемента
Применимые материалы: оцинкованный лист, лист с покрытием Al-Zn и т. д
Толщина материала: 1,0–3,0 мм
Диапазон высоты боковины: 21–82 мм (включая такие характеристики, как 41×21, 41×41, 41×52, 41×62, 41×82)
Боковые ребра Переключаемые (переключатель одной клавишей)
Изменение спецификации: автоматическая настройка ПЛК; завершено за 3–5 минут
Скорость производственной линии: 4–15 м/мин
Скорость формования основного агрегата: 10–15 м/мин
Точность формования ≤±0,2 мм
Метод пробивки: гидравлическая пробивка с сервоприводом
Точность пробивки ≤±0,2 мм
Метод резки: гидравлическая резка с сервоприводом
Пружинный конец с разрезом ≤1 мм
Материал ролика: Cr12MoV, HRC 56–62
Способ передачи: Привод коробки передач
Система управления: ПЛК, полностью автоматическое управление
Операторы: 1–2 человека

IV. Производственный процесс

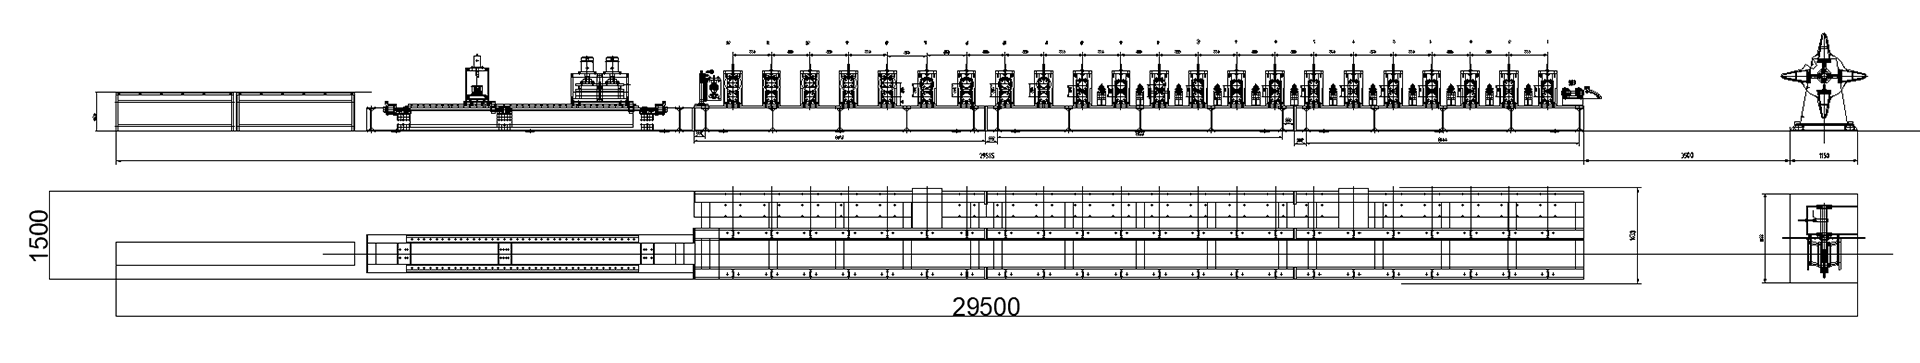
Разматывание → Направляемая подача → Защемление и выравнивание → Формовка валков → Гидравлическая пробивка (сервоотслеживание) → Гидравлическая резка (сервоотслеживание) → Поддержка продукта

Описание процесса
Разматывание: Гидравлический или зонтичный разматыватель поддерживает стальной рулон и обеспечивает стабильное разматывание.
Направляемая подача: автоматическое направление и выравнивание гарантируют, что стальная полоса попадет в выравнивающий блок в правильном положении.
Защемление и выравнивание: Интегрированное защемление и выравнивание устраняет внутреннее напряжение и обеспечивает стабильную мощность подачи.
Профилирование: многопроходное прогрессивное холодное формование; регулируемая высота стороны (21–82 мм); опциональное ребристость.
Гидравлическая пробивка (сервоотслеживание): синхронизированная пробивка с сервоотслеживанием.
Гидравлическая резка (сервоотслеживание): синхронизированная резка с сервоотслеживанием; резка по длине без остановки линии.
Поддержка продукта: поддерживает и организует готовую продукцию; предотвращает деформацию и царапины.

В. Области применения

Изделия кронштейнов, изготовленные на холодногнутой формовочной машине для кронштейнов солнечных фотоэлектрических систем, широко используются в следующих областях:
Наземные фотоэлектрические электростанции: крупные наземные электростанции, фотоэлектрические проекты в пустыне и Гоби—полный спектр спецификаций кронштейнов, охватывающих всю серию 21–82 мм, для удовлетворения различных требований к проектированию.
Распределенные фотоэлектрические системы, монтируемые на крыше: промышленные и коммерческие фотоэлектрические системы на крыше, жилые фотоэлектрические системы на крыше—толщина 1–3 мм, адаптируемая к требованиям крыш к малой нагрузке; при необходимости можно выбрать ребристую функцию.
Сельскохозяйственно-фотоэлектрические дополнительные/рыболовно-фотоэлектрические дополнительные: Фотоэлектрические кронштейны над сельскохозяйственными теплицами и рыбоводными прудами—ребристая арматура повышают прочность профилей, обеспечивая безопасность крупнопролетных конструкций.
Системы кронштейнов слежения: плоские одноосные, наклонные одноосные и другие кронштейны слежения—высокоточная формовка обеспечивает длительную стабильную работу системы слежения.
Фотоэлектрические навесы для автомобилей: фотоэлектрические солнцезащитные козырьки для парковок — эстетически приятные профили, гибкие характеристики.
BIPV (интегрированная фотоэлектрическая система зданий): Интегрированные фотоэлектрические проекты зданий—ребристая арматура может быть закрытой, поверхность профиля плоская и эстетически приятная.

ВИ. Сервисная поддержка

Проектирование решений: мы обеспечиваем индивидуальный выбор оборудования и компоновку производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.
Изготовление по индивидуальному заказу: мы поддерживаем нестандартную настройку, предлагая полный контроль от проектирования рулонов до полного производства линии.
Монтаж и ввод в эксплуатацию: инженеры обеспечивают монтаж и ввод в эксплуатацию на месте, а также обучают операторов для обеспечения быстрого производства.
Гарантия послепродажного обслуживания: долгосрочные технические консультации и поставка запасных частей; инженеры с полной сертификацией; и глобальное обслуживание на месте, доступное в любое время.

VII. Почему стоит выбрать нас

Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы, надежное качество
Одна машина охватывает всю серию: переключение одной кнопкой между высотой сторон 21–82 мм, не требуется смена формы
Дополнительные ребра: управление включением/выключением одной кнопкой, одна машина удовлетворяет двум потребностям
Двойное сервоотслеживание: двойное сервоотслеживание пробивки + резки, непрерывное производство без остановок, обеспечивающее как эффективность, так и точность
Прямая фабрика: отсутствие посредников, высокое соотношение цены и качества
Глобальная сервисная сеть: полная сертификация инженеров, быстрое реагирование
Элемент Спецификация
Формовочная рама машины Высококачественная конструкционная сталь, сварная и дробеструйная, обработанная портальным фрезерованием с ЧПУ
Конструкция корпуса машины Рамка в стиле портала
Формовочные двигатели 18,5 кВт × 2 единицы
Система привода Привод коробки передач
Формовочные станции 28 станций; автоматическое боковое смещение для производства различных спецификаций
Мощность двигателя бокового переключения 0,75 кВт × 2 единицы
Материал ролика Cr12, закаленный (HRC 58–62)
Материал вала 40Cr, закаленный и отпущенный (HB 220–260)
Диаметр вала Φ70 мм / Φ90 мм
Скорость формования 10–15 м/мин
Режущий механизм Гидравлическая резка с сервоприводом (потери материала около 6 мм)
Режущие лезвия 6 комплектов (для разных спецификаций требуется смена лезвия/формы)
Материал режущего лезвия H13
Основание штампа для резки Высококачественная углеродистая сталь, сварная и закаленная
Мощность серводвигателя 4,5 кВт × 2 единицы
Мощность гидравлической системы 18,5 кВт + 11 кВт

NfXZ86KGJq5Rx3wZ6

Подача материала – Направляемая подача – Зажим и выравнивание – Профилирование – Гидравлическая штамповка (сервоотслеживание) – Гидравлическая резка (сервоотслеживание) – Поддержка материала

Мы можем предоставить вам удовлетворительный план!

Как тебя зовут?

Какой у вас адрес электронной почты?

Какой у тебя телефон?

Ваше сообщение

ОТПРАВЛЯТЬ
О нас
Wuxi Yanwu Xinhui Technology Co., Ltd.

Компания Wuxi Yanwu Machinery Co., Ltd., основанная в 2012 году, является профессиональным производителем, специализирующимся на НИОКР, проектировании, производстве и обслуживании оборудования для холодной штамповки. Компания стремится предоставлять клиентам по всему миру комплексные решения для автоматизированных линий по производству холодной прокатки.

Наша основная продукция включает в себя машины для формования кабельных лотков, машины для формования стеллажей, машины для изготовления прогонов C/Z, машины для формования кронштейнов для крепления солнечных батарей, машины для изготовления напольных покрытий, машины для изготовления дверных рам, оборудование для изготовления автомобильных профилей, а также линии резки по длине/продольной резки.

Эти продукты широко используются в строительстве, электроэнергетике, логистике и складировании, автомобилестроении, новой энергетике и инфраструктуре.

Почетная грамота
Новости
  • Официально запущено новое поколение машин для холодной гибки кабельных лотков щелевого типа. Он ориентирован на предприятия по производству кабельных лотков и фокусируется на профильных производственных требованиях энергетической инфраструктуры, центров обработки данных и новых проектов поддержки энергетики. Благодаря интегрированному непрерывному процессу холодной гибки он решает отраслевые проблемы традиционных процессов разъемной гибки, такие как низкая точность, низкая эффективность и высокие затраты на рабочую силу. Компания предоставляет производителям кабельных лотков автоматизированные и высокостабильные решения в области оборудования для производства профилей. В связи с постоянным строительством новых энергосистем, центров обработки данных, заводских и муниципальных распределительных проектов к щелевым кабельным лоткам как к защитным опорным элементам кабелей предъявляются более высокие требования к постоянству размеров профиля, прочности формования и циклу поставки. Традиционный режим обработки часто включает индивидуальную гибку пластин и вторичную штамповку с несколькими технологическими потоками, которые подвержены отклонениям изгиба, несоосности отверстий и неполному соединению, что приводит к высоким потерям материала и высокой зависимости от квалифицированных рабочих. Этот станок для холодной гибки кабельных лотков щелевого типа объединяет в себе операции открытия, выравнивания, онлайн-пробивки, непрерывной холодной гибки с роликовым прессованием, серворезки фиксированной длины и укладки материалов. После отправки оцинкованной стальной полосы на производственную линию из нее за один этап формируется полноценный кабельный лоток щелевого типа без необходимости вторичной обработки. Оборудование использует несколько прецизионных прокатных роликов для прогрессивной холодной гибки, с погрешностью формования, контролируемой в пределах ±0,5 мм, хорошей прямолинейностью корпуса паза, равномерными изгибаемыми кромками, высокой жесткостью готового изделия и эффективно гарантирует точность последующего соединения и установки кабельного лотка. Он оснащен интеллектуальной системой сенсорного управления ПЛК, позволяющей быстро устанавливать параметры, и может быстро переключаться между различными спецификациями кабельных лотков, подходящих для производства кабельных лотков щелевого типа различной ширины и высоты. Он многоцелевой в одной машине. Производственная линия работает стабильно, быстро формируется, значительно сокращает количество рабочих, снижает материальные потери, повышает производственные мощности. Оборудование совместимо с различным сырьем, таким как оцинкованные пластины и цветные стальные пластины, а производимые щелевые кабельные лотки широко используются в центрах обработки данных, на заводах-изготовителях, на железнодорожном транспорте, в фотоэлектрической и ветровой энергетике, строительстве зданий и т. д., отвечая требованиям по защите прочных и слабых кабелей. Оборудование имеет модульную конструкцию, удобно в обслуживании, поддерживает индивидуальные функциональные обновления и может быть подключено к существующим автоматизированным производственным линиям. Благодаря развитым возможностям в области исследований и производства оборудования компания может предоставлять клиентам услуги по отладке оборудования, техническому обучению и комплексному послепродажному обслуживанию и эксплуатации, помогая предприятиям по производству кабельных лотков добиваться модернизации автоматизации, сокращать затраты, повышать эффективность и способствовать высококачественному развитию отечественной и зарубежной энергетической инфраструктуры, поддерживающей отрасли.
    ЧИТАТЬ ДАЛЕЕ
  • Позиционирование продукта и основная функцияСтанок для производства стальных профилей с Г-образным углом наклона представляет собой оборудование для холодной гибки и формовки, специально разработанное для производства стальных профилей Г-образного сечения. Г-образные профили, как важный компонент системы стальных профилей, в основном используются для соединения потолка и стен, а также для усиления углов перегородок. На практике данное изделие может эффективно решать такие проблемы, как деформация краев и углов листового материала, а также появление некрасивых зазоров, тем самым усиливая общий декоративный эффект. Стальные профили классифицируются по форме поперечного сечения на различные спецификации, такие как V-тип, C-тип, T-тип, L-тип и U-тип. Среди них профили L-типа, благодаря своей уникальной прямоугольной структуре, играют незаменимую роль в таких детальных строительных процессах, как отделка кромок и герметизация углов. Технические характеристики и преимущества производительностиСовременная машина для производства стальных профилей с L-образным углом использует процесс холодной гибки. Полоса оцинкованной стали непрерывно изгибается и деформируется через группу постепенно меняющихся профильных поверхностей в процессе при комнатной температуре, в конечном итоге образуя точное L-образное поперечное сечение. Этот технологический маршрут имеет значительные преимущества, такие как высокая степень использования материалов, высокая эффективность производства и хорошая однородность продукции. Что касается управления автоматизацией, усовершенствованная производственная линия профиля L-типа обеспечила полную автоматизацию технологических операций. Типичная конфигурация производственной линии включает в себя: автоматическую разматывающую и выравнивающую машину «два в одном», полностью автоматическую систему сервопривода прокатки, высокоточное и высокоскоростное формовочное оборудование, полностью автоматическую систему сервопривода резки и основные модули, такие как опорная рама. Благодаря компьютерной системе управления для отслеживания прокатки и резки оборудование может одновременно выполнять операции штамповки и резки в процессе формования, эффективно заменяя традиционный процесс штамповки после формования, что экономит трудозатраты и обеспечивает однородность продукции. С точки зрения точности формования ролики из высокопрочной литейной стали типа Cr12MoV после вакуумной термообработки могут достигать твердости HRC58-62, обеспечивая длительную стабильную работу. В сочетании с сервоприводной системой подачи точность подачи можно контролировать в пределах ±0,5 мм, что соответствует строгим требованиям архитектурного оформления к точности размеров профилей. Тенденция интеллектуального обновленияВ настоящее время машина для производства стальных профилей с L-образным углом наклона ускоряет свою эволюцию в сторону интеллекта и гибкости. Система управления ПЛК оснащена удобным сенсорным интерфейсом, поддерживающим многоязычное управление и функции хранения формул. Операторы могут быстро вызывать производственные параметры различных спецификаций продукции для достижения быстрой смены модели. Стоит отметить, что интеграция технологии лазерной резки с профильным станком становится новой тенденцией отрасли. По сравнению с традиционными механическими ножницами лазерная резка имеет такие преимущества, как гладкие и безволосые режущие кромки, отсутствие контакта с формами и низкий уровень шума. Ширину режущей кромки можно регулировать в пределах 0,1–0,3 мм. Этот технологический прорыв не только повышает точность продукции, но и позволяет экономично производить мелкосерийное и многосерийное индивидуальное производство, предоставляя новое решение для обработки нерегулярных компонентов в сборных зданиях. Перспективы рынка и возможности отраслиБлагодаря инвестиционной динамике отрасли оборудования для производства стального профиля рынок оборудования для производства стального профиля остается активным. Например, компания Guangdong Quan Tan Jing Gong Technology Co., Ltd. реализует новый проект с общим объемом инвестиций 150 миллионов юаней, в основном занимаясь производством полностью автоматических универсальных линий по производству стальных профильных станков и обычных стальных профильных станков. Ожидается, что после завершения проекта ежегодно будет производиться 300 обычных машин для производства стального профиля. Такой масштаб инвестиций отражает постоянный спрос на оборудование из стального профиля на рынке. Анализ отрасли показывает, что с углублением концепций сборных зданий и экологичного строительства стальные профили как легкий, высокопрочный, огнестойкий и простой в монтаже новый тип строительного материала будут продолжать расширять области их применения. От отелей, аэропортов, торговых центров до офисных зданий и реконструкции старых зданий — система стального профиля играет все более важную роль в различных строительных сценариях. Для машины для производства стального профиля с L-образным углом непрерывное расширение рынка последующего применения будет напрямую способствовать росту спроса на оборудование. Современное оборудование с высокой точностью, высокой эффективностью и интеллектом займет конкурентное преимущество в этом раунде промышленной модернизации.
    ЧИТАТЬ ДАЛЕЕ
  • Технические усовершенствования стимулируют развитие отрасли.Современная машина холодной гибки автомобильных профилей претерпела комплексную модернизацию с традиционного гидравлического привода на технологию сервопривода. Формовочное оборудование с серводвигателем не только повышает точность позиционирования, но и значительно снижает энергопотребление и уровень шума, при этом затраты на техническое обслуживание резко снижаются. С точки зрения точности формования точность осевого повторного позиционирования современного оборудования может достигать -0,01 мм, а точность позиционирования верхнего колеса - 0,02 мм, что может соответствовать строгим требованиям допусков размеров конструктивных элементов автомобиля. Возможность гибки половинного диаметра является значительным технологическим прорывом в современных машинах для холодной гибки автомобильных профилей. Благодаря четырехосной системе позиционирования и системе управления двигателем с переменной частотой и замкнутым контуром с шарико-винтовой передачей оборудование позволяет осуществлять одноразовое формование изделий неправильной формы, например, яйцевидной и эллиптической, в максимальной степени сводя к минимуму деформацию в процессе формования. Этот технологический прорыв позволяет добиться эффективного производства сложных конструктивных элементов, таких как оконные рамы автомобилей и балки усиления кузова. Интеллектуализация и автоматизация глубоко интегрированы.На фоне Индустрии 4.0 машины для холодной гибки автомобильных профилей ускоряют свою эволюцию в сторону интеллекта. Система управления ПЛК оснащена удобным интерфейсом сенсорного экрана, поддерживает многоязычную работу, может хранить несколько формул продуктов и обеспечивает быстрое переключение различных спецификаций профилей. Интеллектуальная система хранения параметров значительно сокращает время переналадки, а некоторое современное оборудование может выполнить замену пресс-формы за 30 минут, что обеспечивает повышение эффективности на 70% по сравнению с традиционным оборудованием. Операции по автоматизации полного процесса стали отраслевым стандартом. От подачи, направления и формовки до сварки, резки и упаковки — вся производственная линия может работать без вмешательства человека, на каждой производственной линии дежурят всего 1–2 человека. Интеграция автоматической системы штабелирования еще больше сокращает ручное вмешательство, обеспечивая аккуратную укладку и эффективный оборот готовой профильной продукции. Постоянные прорывы в возможностях обработки легких материаловВ связи с растущим спросом на высокопрочную сталь и алюминиевые сплавы в автомобильной промышленности техническая адаптируемость оборудования для холодной гибки и формовки постоянно совершенствуется. Современное оборудование может работать с такими материалами, как упрочненная сталь и оцинкованная сталь толщиной от 0,3 до 5,0 мм. В роликах используется литейная сталь Cr12MoV после вакуумной термообработки, твердость HRC58-62, обеспечивающая отсутствие растрескивания при формовке высокопрочной стали. Для решения проблемной ситуации в отрасли, связанной с формованием высокопрочной стали, склонной к отскоку и растрескиванию, производители оборудования оптимизировали конструкцию роликовой кривой и внедрили технологию многопроходного прогрессивного роликового прессования для эффективного решения этой технической проблемы. Допуск размера сечения можно стабильно контролировать в пределах ±0,2 мм, точность положения отверстия составляет ±0,1 мм, а уровень квалификации продукта может достигать более 99,5%. Перспективы рынка широки.Согласно отраслевым исследованиям, рынок машин для холодной гибки переживает период быстрого роста. В сфере автомобилестроения, в связи с бурным ростом отрасли производства транспортных средств на новых источниках энергии, значительно возрос спрос на производство основных конструктивных элементов, таких как поддоны для аккумуляторных батарей и балки усиления кузова. Широкое применение легких материалов и увеличение сложных конструкций трубных компонентов продолжают стимулировать спрос на современное оборудование для холодной гибки. Инсайдеры отрасли отмечают, что в будущем технология холодной гибки будет развиваться в сторону многоосного соединения и гибкого производства. Внедрение технологий искусственного интеллекта и машинного зрения даст оборудованию возможность выполнять онлайн-проверку качества, а технология цифровых двойников будет применяться для моделирования процесса формования, что еще больше снизит затраты на пробы и ошибки и ускорит скорость разработки новых продуктов. Производители оборудования, способные предлагать индивидуальные решения, получат конкурентное преимущество в этом раунде промышленной модернизации.
    ЧИТАТЬ ДАЛЕЕ
Серия оборудования для монтажа солнечных конструкций Знание отрасли