Я. Введение продукта
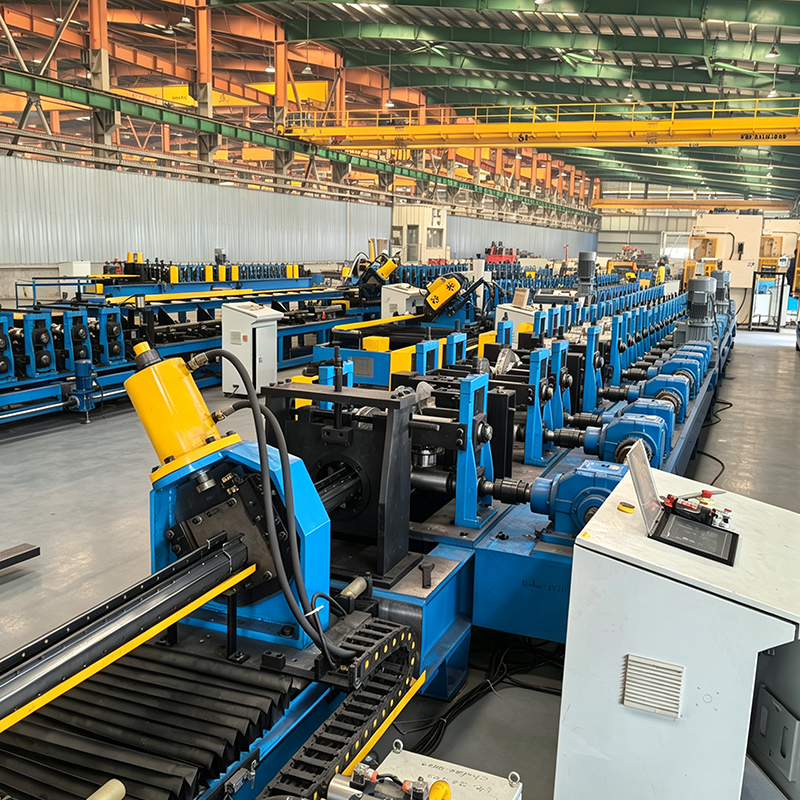
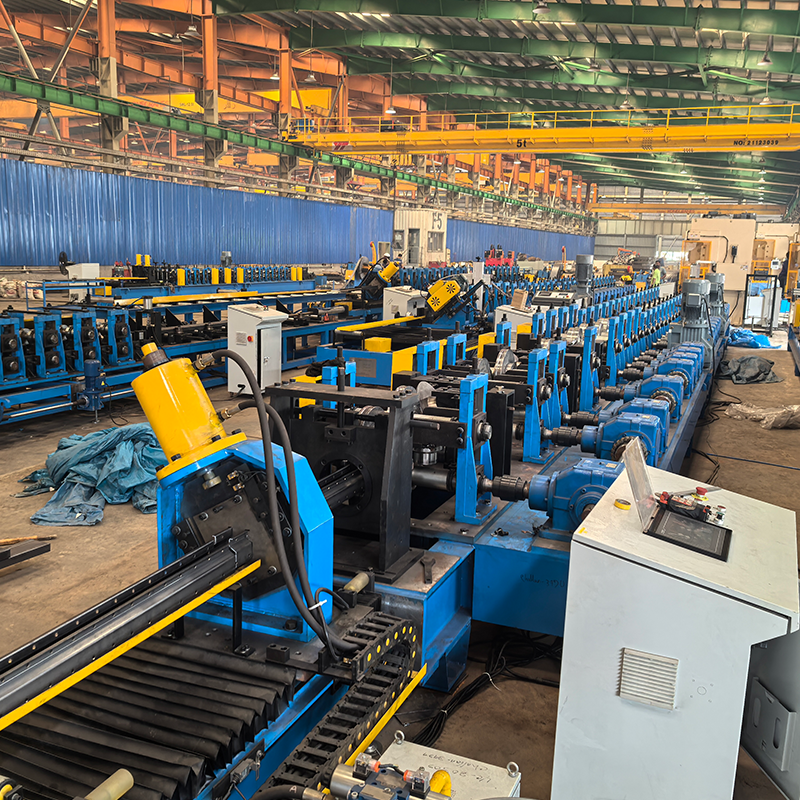
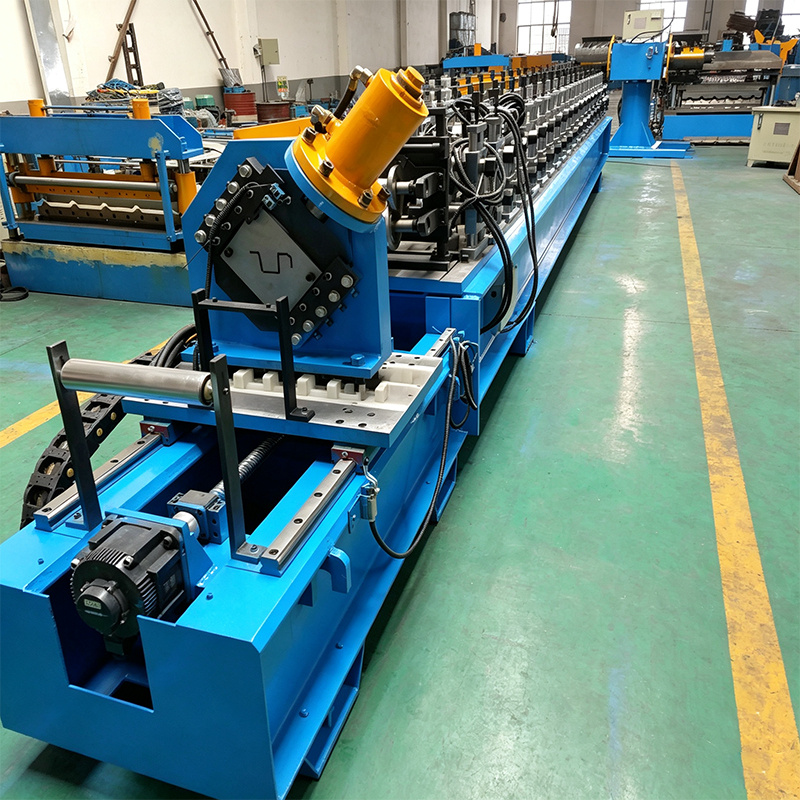
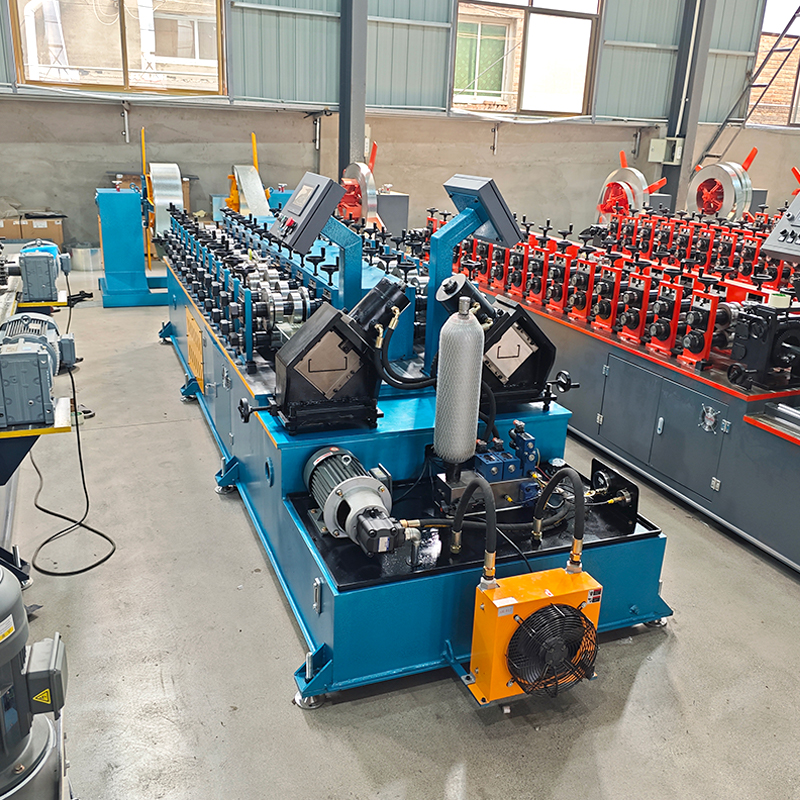
Профилегибочная машина для стоечных вертикальных валков - это специализированное оборудование для холодной прокатки, предназначенное для производства стоечных стоек склада (вертикальных конструктивных опор). Точность поперечного сечения стоек и точность расположения их отверстий, являющихся основными несущими компонентами стеллажной системы, напрямую определяют структурную устойчивость и несущую безопасность всей системы.
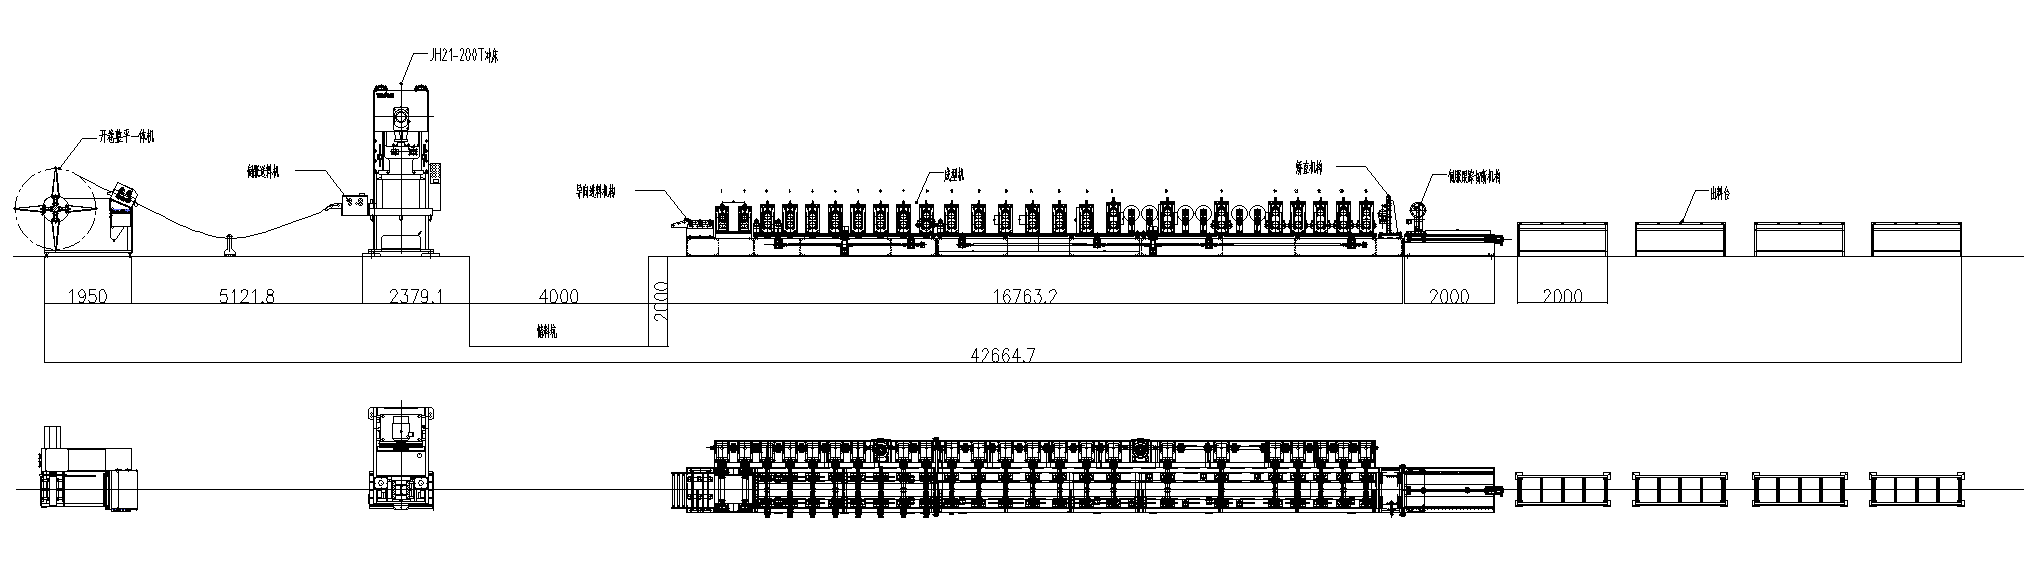
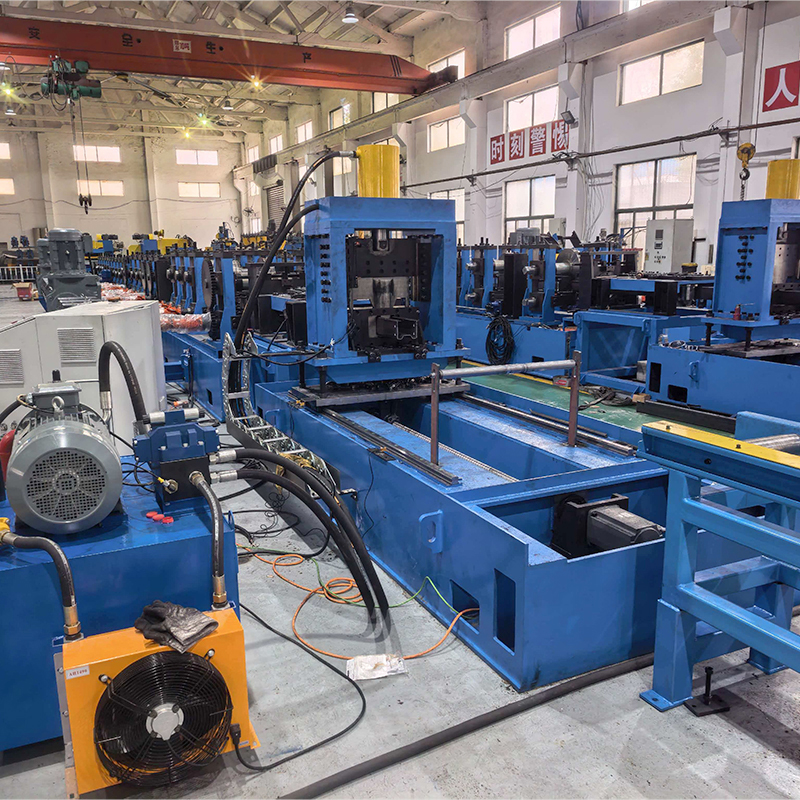
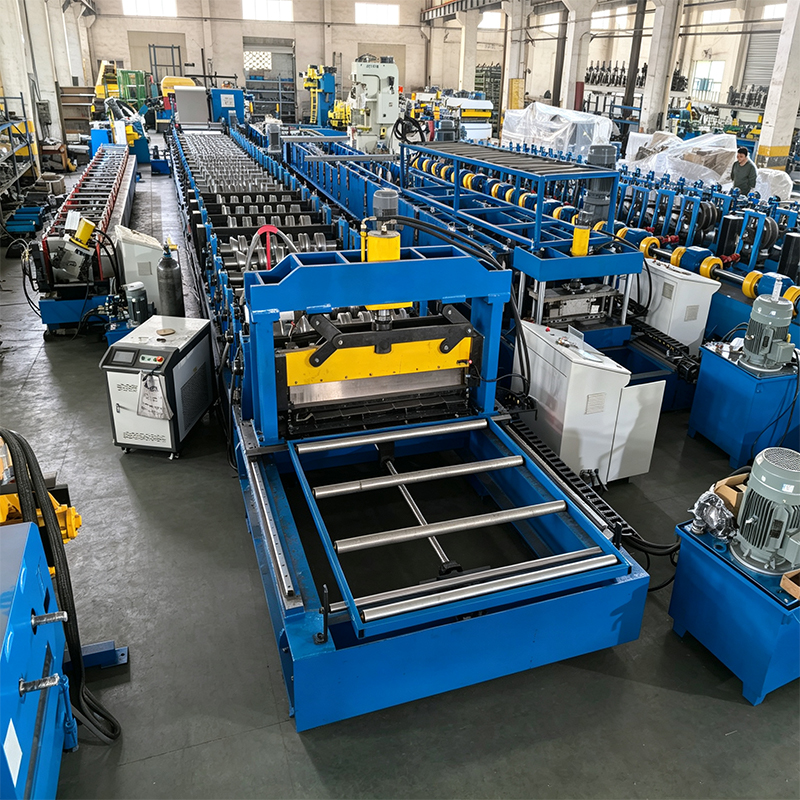
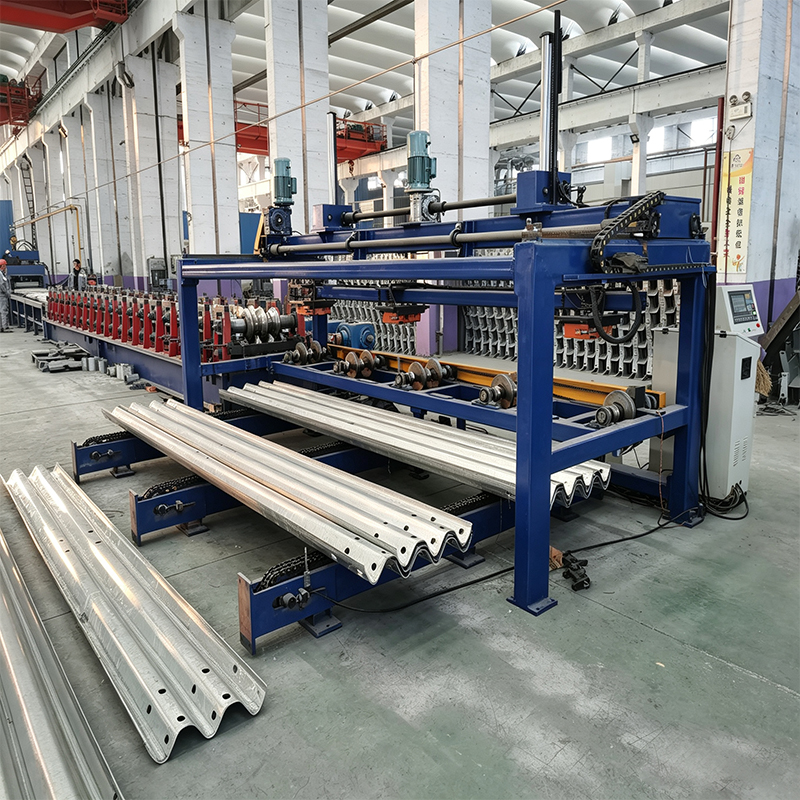
Используя непрерывный процесс холодной прокатки, машина преобразует рулонную стальную заготовку в готовые стойки стеллажей с помощью интегрированного рабочего процесса, который включает размотку, выравнивание, подачу с сервоприводом, штамповку, прокатку, резку по длине и автоматическую разгрузку. Вся линейка оснащена системой управления Siemens PLC и сенсорным экраном HMI, что обеспечивает высокую степень автоматизации, простоту эксплуатации и превосходную эффективность производства.
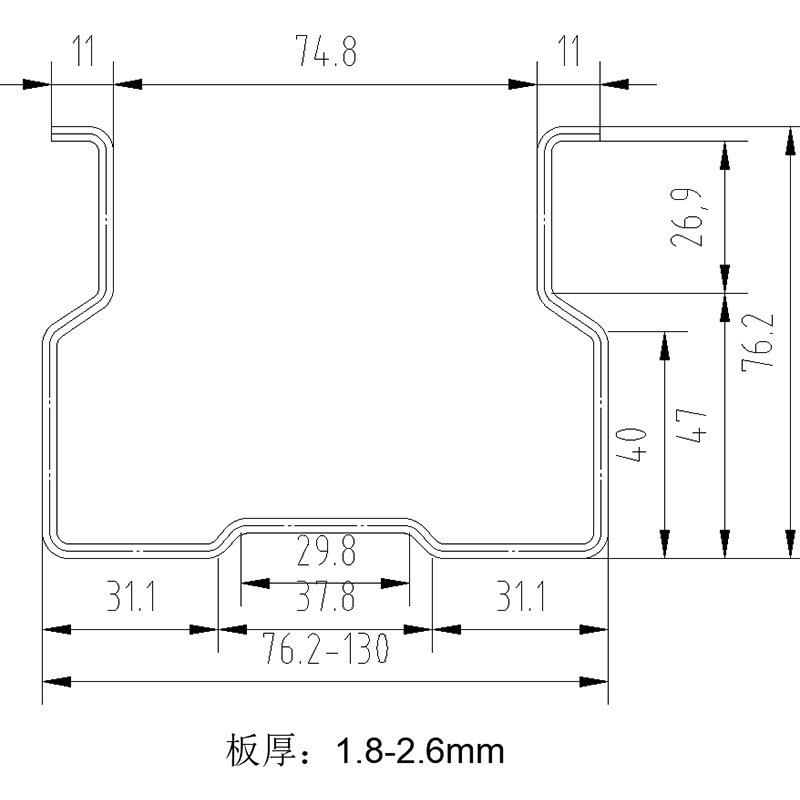
Оборудование совместимо с различным сырьем —таким как холоднокатаные рулоны, оцинкованные рулоны и высокопрочная сталь— и может производить различные профили поперечного сечения, включая С-образные, U-образные, восьмиугольные формы и закрытые профили. Он подходит для материалов толщиной от 0,8 мм до 4,0 мм, а ширина может быть настроена в соответствии с конкретными требованиями клиента. Стойки имеют прецизионные перфорированные узоры —например, отверстия в форме бабочки, ромбовидные отверстия или перевернутые V-образные (каплевидные) пазы—, предназначенные для надежного и точного соединения с балками и другими компонентами.
II. Основные преимущества и торговые преимущества
1. Высокоточная формовка обеспечивает безопасность стеллажа
Точность поперечного сечения стойки напрямую влияет на несущую безопасность стойки. Оборудование использует многоступенчатый процесс прогрессивной формовки в сочетании с высокоточными роликами и системой сервоуправления, что позволяет поддерживать погрешность формовки в пределах ±0,5 мм. Отклонение положения отверстия контролируется в пределах 0,3 мм, что обеспечивает равномерность и точность позиционирования. Для 16-метровой стойки совокупная погрешность длины контролируется в пределах ±2 мм, а отклонение прямолинейности составляет <0,5 мм/м; это обеспечивает постоянные размеры и отличную прямолинейность, предотвращая проблемы сборки или снижение устойчивости, вызванные неточностями размеров. Погрешность длины реза не превышает ±0,5 мм, поверхность реза гладкая и ровная, без заусенцев и деформаций.
2. Высокоэффективное производство с лидирующей мощностью
Производственная скорость всей линии достигает до 15–20 метров в минуту. В пробивном агрегате используются высокоточные формы и пневматическая пробивная система, обеспечивающая скорость 80–120 ходов в минуту. Полностью автоматизированное непрерывное производство позволяет управлять одной линией всего 1–2 человека. Линия имеет рациональную планировку, занимая всего около 50–90 квадратных метров, что делает ее пригодной для различных конфигураций завода.
3. Универсальное и гибкое производство
Одна производственная линия может изготавливать вертикальные профили стоек с различными спецификациями. Быстро меняя формы и регулируя параметры роликов, система может изготавливать стойки с различными размерами поперечного сечения и рисунками отверстий. Модульный механизм быстрой смены позволяет переключать спецификации в течение 30 минут, удовлетворяя производственные потребности в стеллажах легкой, средней и большой грузоподъемности, а также в автоматизированных складских (AS/RS) и холодильных стеллажах, тем самым удовлетворяя разнообразные требования к заказам.
4. Разнообразные схемы отверстий для различных типов стоек
Оборудование может обрабатывать широкий спектр форм отверстий, включая отверстия в форме бабочки, ромбовидные отверстия, перевернутые отверстия в форме «восьмерки» (капли), отверстия в форме тыквы и перевернутые треугольные отверстия. Различные схемы расположения отверстий подходят для разных сценариев применения: отверстия в форме «бабочки» обычно используются для стеллажей легкой и средней грузоподъемности; перевернутые отверстия в форме восьмерки часто встречаются в стеллажах большой грузоподъемности, рассчитанных на более высокие нагрузки; а ромбовидные отверстия часто используются для стеллажей большой грузоподъемности со значительными требованиями к несущей способности. Расстояние между вертикальными отверстиями обычно составляет 50 мм или 75 мм, что позволяет регулировать высоту балок с шагом 50 мм или 75 мм для размещения товаров различной высоты. Конструкция отверстия обеспечивает автоматическую фиксацию крючков под тяжестью груза; контакт поверхности с поверхностью между крючком и вертикальным отверстием улучшает распределение нагрузки, что обеспечивает большую устойчивость и безопасность.
5. Прочный, долговечный, стабильный и надежный
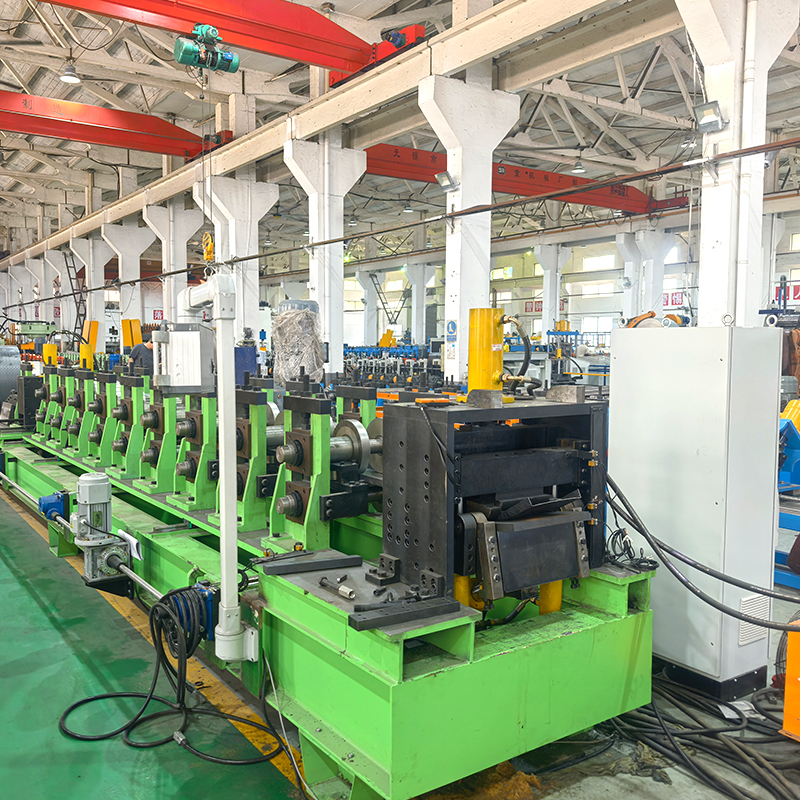
Формовочные клети изготовлены из цельносварной стали и подвергаются обработке старением для снятия внутренних напряжений, тем самым повышая жесткость и устойчивость к деформации.
Формовочные стенды имеют чугунную конструкцию, которая проходит отпуск, что обеспечивает высокую прочность и длительный срок службы.
Валки изготовлены из стали Cr12MoV и подвергаются вакуумной закалке, криогенной обработке и прецизионному шлифованию, достигая твердости HRC 58–62.
Срок службы роликов в три раза больше, чем у стандартного оборудования; частота технического обслуживания снижается с двух раз в месяц до одного раза в квартал, что снижает затраты на техническое обслуживание на 40%.
В системе привода используются редукторы, при этом каждая формовочная клеть оснащена независимым редуктором; это обеспечивает стабильную, высокоинтенсивную, длительную работу и продлевает срок службы оборудования.
Ключевые электрические компоненты поставляются всемирно известными брендами, такими как Siemens (ПЛК), Mitsubishi (приводы переменной частоты) и Omron (кодеры).
6. Интеллектуальное управление и простота эксплуатации
Полностью автоматизированное управление ПЛК с помощью сенсорного экрана HMI делает настройку параметров интуитивно понятной и удобной. Оборудование оснащено интеллектуальной системой управления, которая отслеживает ключевые параметры —такие как точность формирования, рабочая скорость и состояние неисправности— в режиме реального времени; она запускает автоматические сигналы тревоги об аномалиях, позволяя операторам быстро устранять неполадки и устранять неполадки. Для эффективной защиты операторов установлено множество устройств безопасности, включая кнопки аварийной остановки, световые завесы и защитные ограждения. Требования к квалификации операторов значительно снижены, как и вероятность человеческой ошибки.
7. Высокая эффективность, экономия энергии и снижение затрат
По сравнению с традиционным производственным оборудованием эта система повышает эффективность производства на 30%–50% и снижает потребление энергии на единицу продукции на 20%, эффективно снижая производственные затраты. Полностью автоматизированное производство сводит к минимуму ручное вмешательство и сокращает затраты на рабочую силу на 60%; после внедрения на крупном предприятии наблюдалось существенное увеличение среднемесячной производственной мощности и существенное сокращение сроков поставки.
III. Технические параметры
Параметр элемента
Применимые материалы: холоднокатаные рулоны, оцинкованные рулоны, высокопрочная сталь
Толщина материала: 0,8–4,0 мм (настраивается)
Ширина материала: Индивидуальная в соответствии с требованиями заказчика
Формовочные профили: С-образные, U-образные, восьмиугольные, замкнутого сечения и т. д.
Скорость производства: 0–30 м/мин (настраиваемая)
Точность формования ≤±0,5 мм
Отклонение положения отверстия ≤0,3 мм
Допуск длины реза ≤±0,5 мм
Общая совокупная погрешность длины ≤±2 мм (16 м)
Отклонение прямолинейности <0,5 мм/м
Скорость пробивки: 80–120 ударов/мин
Материал рулона Cr12MoV, HRC 58–62°
Материал режущей матрицы: Cr12MoV/H13
Система привода: редукторный привод (независимый для каждой стойки)
Мощность главного двигателя: 22–55 кВт
Площадь 2 × 45 м
Операторы: 1–2 человека
IV. Производственный процесс
Разматывание и подача → Выравнивание → Высокоточная сервоподача → Линейная штамповка → Направляемая подача → Холодная формовка валков → Резка по длине → Автоматический сбор
Описание этапа процесса
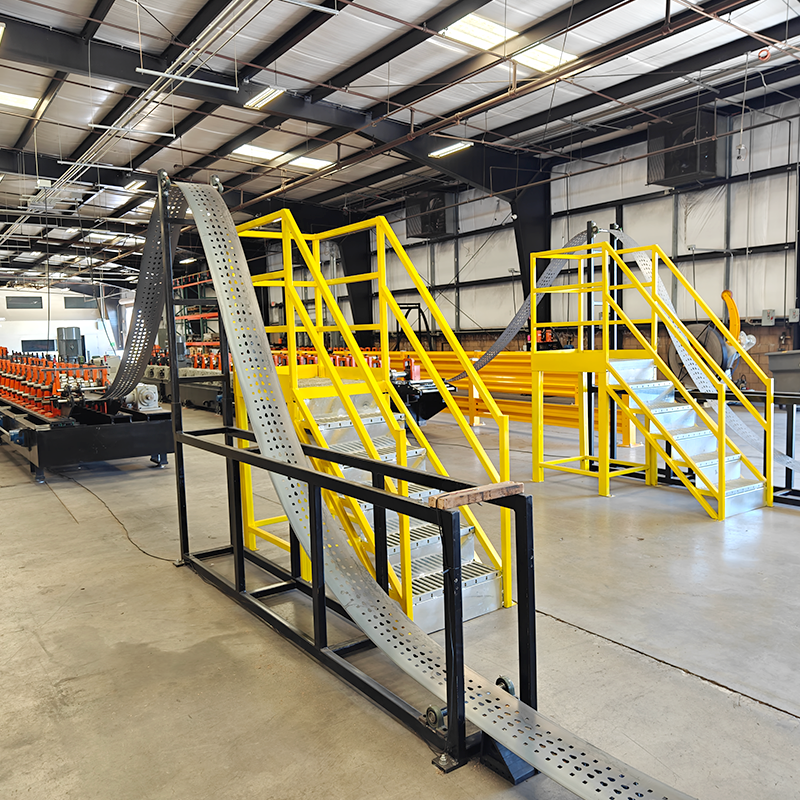
Разматывание и подача: гидравлический или зонтичный разматыватель удерживает рулон стали и обеспечивает непрерывную подачу полосовой стали на производственную линию.
Выравнивание: Многороликовый выравниватель выполняет точное выравнивание, устраняя внутренние напряжения материала и обеспечивая точность на последующих этапах формования.
Высокоточная сервоподача: сервосистема обеспечивает точное позиционирование и подачу, гарантируя точные места пробивки отверстий.
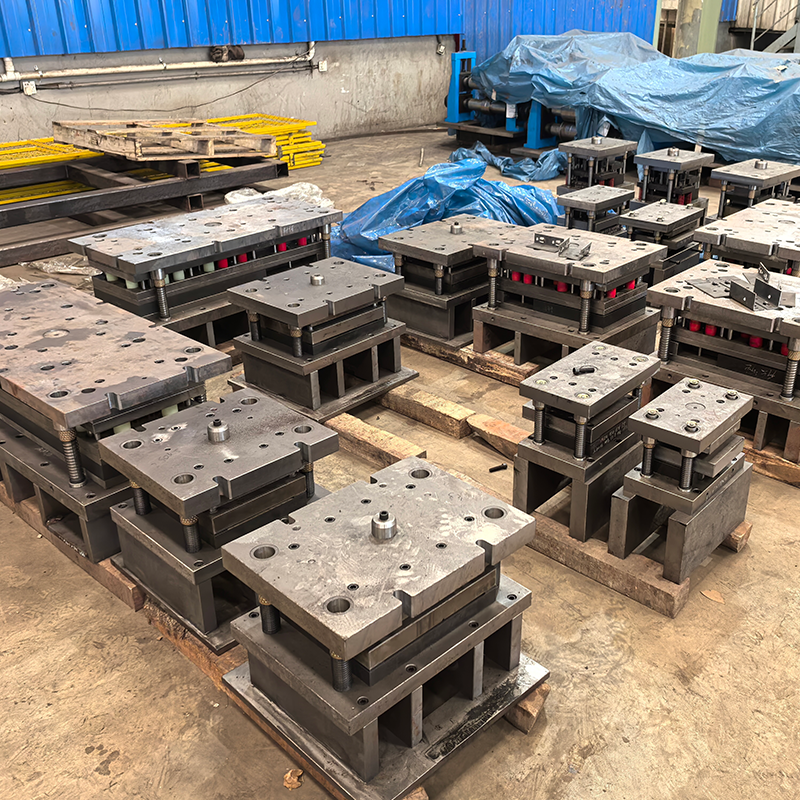
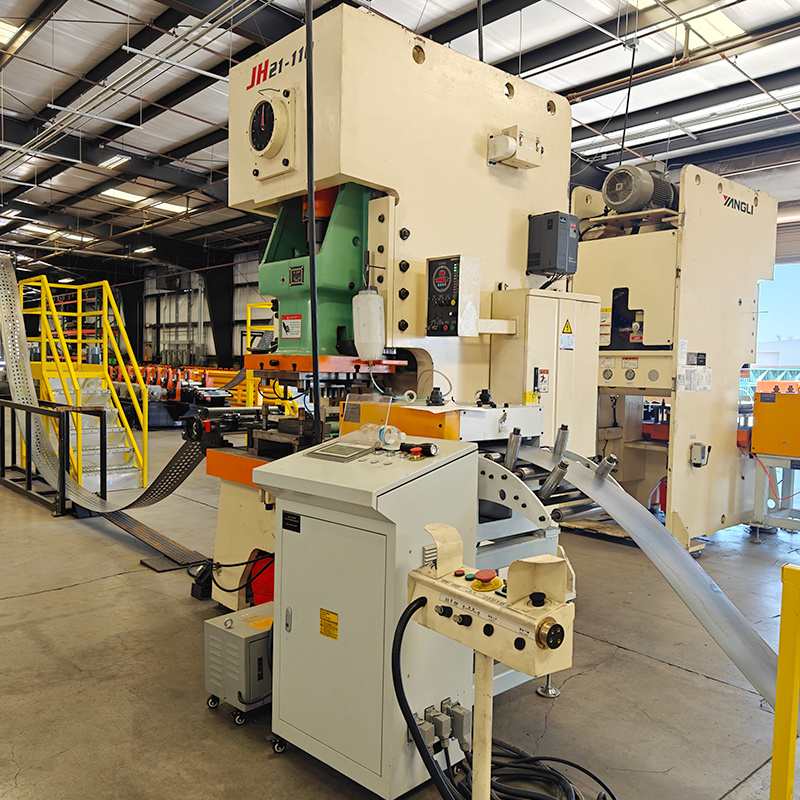
Линейная пробивка: пробивной пресс с модульной оснасткой выполняет пробивку непрерывных, плотных узоров, таких как отверстия в форме бабочки или ромба.
Направляемая подача: автоматическая регулировка направления и выравнивания обеспечивает плавную подачу полос различной ширины.
Холодная прокатка: многоступенчатая прогрессивная холодная прокатка постепенно формирует полосу до требуемого поперечного сечения колонны.
Резка по длине: автоматическая резка на заданную длину с использованием гидравлических или пильных методов; обеспечивает высокую точность и чистые, гладкие кромки реза.
Автоматический сбор: автоматический подсчет и сбор; готовая продукция аккуратно выгружается.
В. Области применения
Стойки, изготовленные на холоднокатаных формовочных машинах, широко используются в следующих сценариях:
Интеллектуальные автоматизированные склады: автоматизированные системы хранения и извлечения требуют высокой точности; высокоточные стойки обеспечивают точное сопряжение и бесперебойную работу кранов-штабелеров и AGV.
Логистические центры электронной коммерции: удовлетворение огромных потребностей предприятий электронной коммерции в хранении путем создания эффективных вертикальных стеллажных систем, которые максимизируют использование пространства и повышают эффективность хранения и поиска товаров.
Стеллажи для хранения тяжелых грузов: производственные склады и хранилища сырья/готовой продукции—высоконагруженные стеллажные системы для тяжелых грузов; стойки с перфорацией в форме перевернутой капли или ромба предназначены для удовлетворения требований к тяжелым грузам.
Стеллажи для легких условий эксплуатации/стеллажи для супермаркетов: стеллажи для розничной торговли и витрин—массовое производство стоек различных спецификаций; стойки с перфорацией в виде бабочки подходят для стеллажных систем легкой и средней грузоподъемности.
Хранение в холодильной цепи: холодильные камеры и низкотемпературные среды—материалы, устойчивые к атмосферным воздействиям, отвечают требованиям специализированных сред.
Центры обработки данных: управление кабелями и поддержка оборудования в серверных помещениях.
ВИ. Сервис и поддержка
Проектирование решений: индивидуальный выбор оборудования и компоновка производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.
Изготовление на заказ: поддержка нестандартной настройки (на основе чертежей или образцов); полный контроль над процессом от проектирования рулонов до полного производства линии.
Монтаж и ввод в эксплуатацию: монтаж на месте, ввод в эксплуатацию и обучение операторов, проводимое инженерами для обеспечения быстрого запуска производства.
Послепродажная поддержка: долгосрочные технические консультации и поставка запасных частей; инженеры имеют действующие визы и доступны для обслуживания на месте по всему миру в любое время.
Постоянная оптимизация: доступны услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.
VII. Почему стоит выбрать нас
Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы и надежное качество.
Высокоточные производственные возможности: точность формовки ≤±0,1 мм и совокупная погрешность ≤±1 мм на 16 метрах—, значительно превышающие отраслевые стандарты.
Прямой производитель: Никаких посредников, отличное соотношение цены и качества.
Специализированный опыт в области интеллектуального складирования: глубокое понимание строгих требований отрасли к точности стеллажей, несущей способности и эксплуатационной эффективности.
Широкие возможности индивидуального проектирования: возможность проектирования широкого спектра сложных линий холодной прокатки, адаптированных к конкретным потребностям заказчика.
Глобальная сервисная сеть: инженеры имеют все необходимые визы, что обеспечивает быстрое реагирование.
Свяжитесь с нами для получения подробных предложений и расценок!
 английский