Дом / Продукт / Серия оборудования для профилирования автомобильных профилей / Профилегибочная машина для кузова грузовика
Серия оборудования для профилирования автомобильных профилей

Профилегибочная машина для кузова грузовика

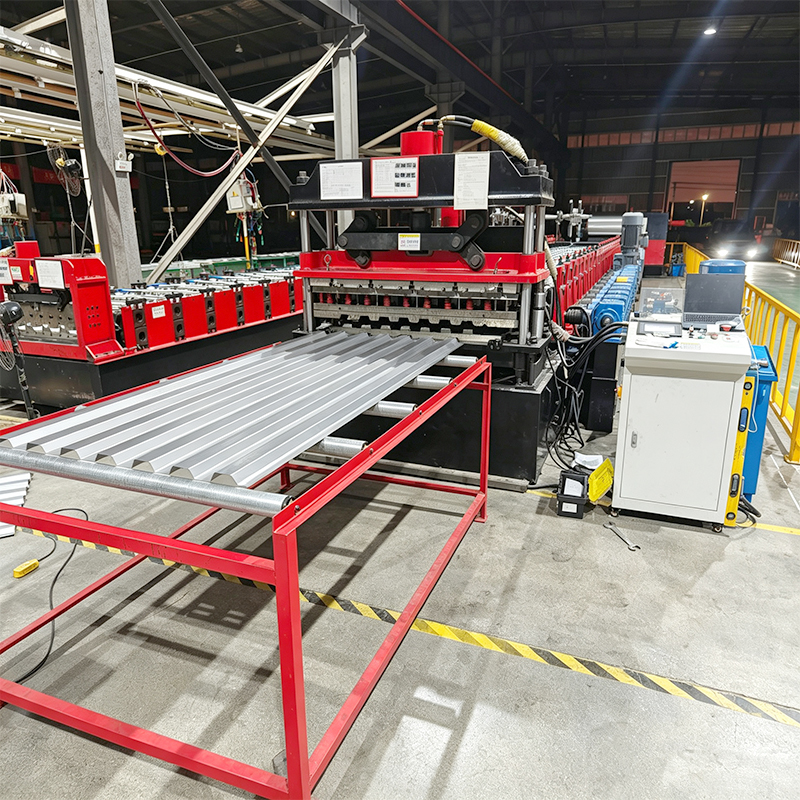
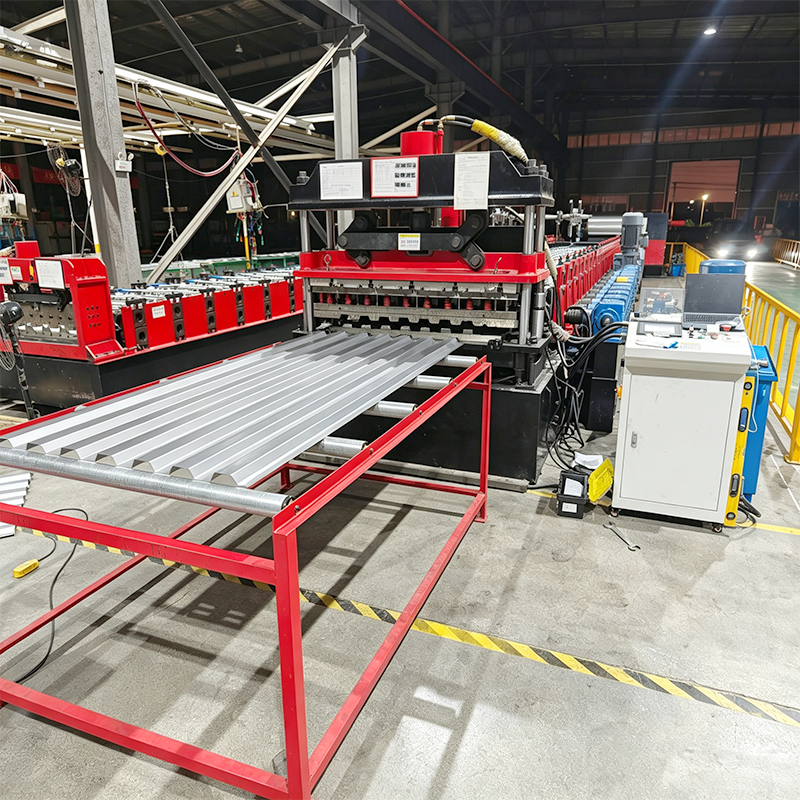
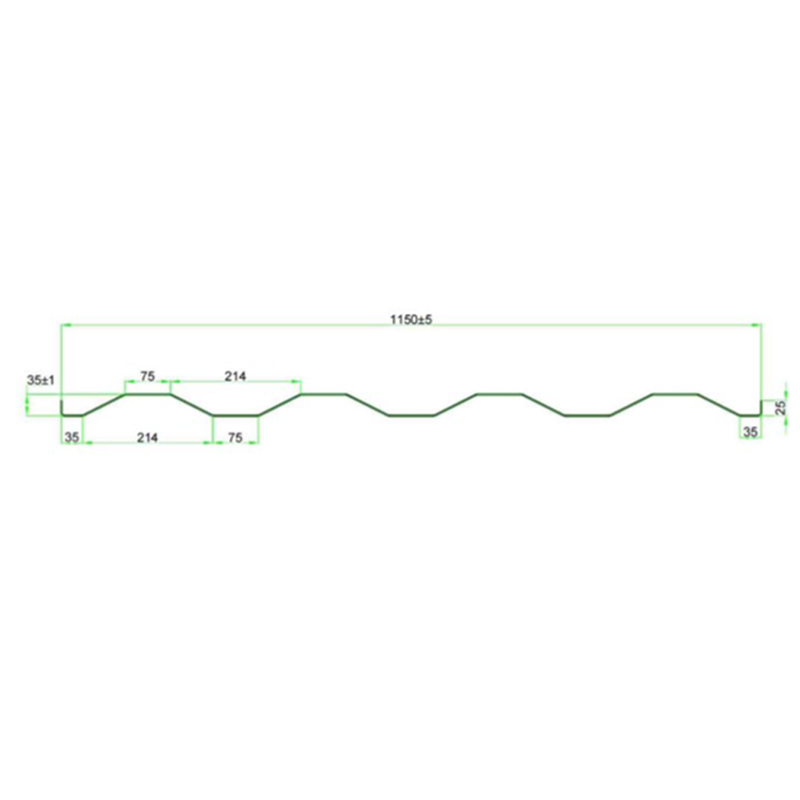
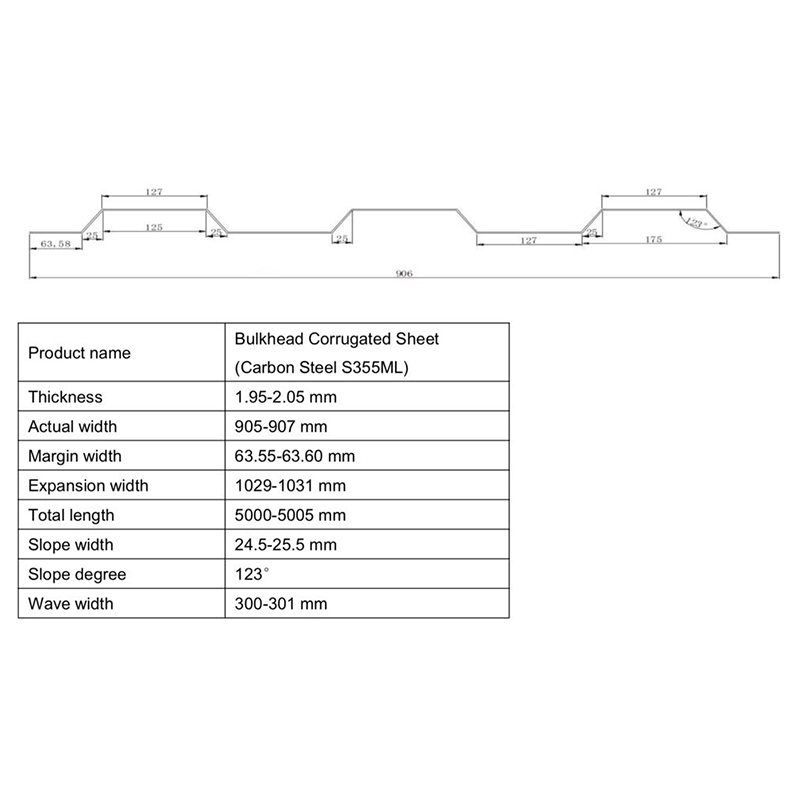
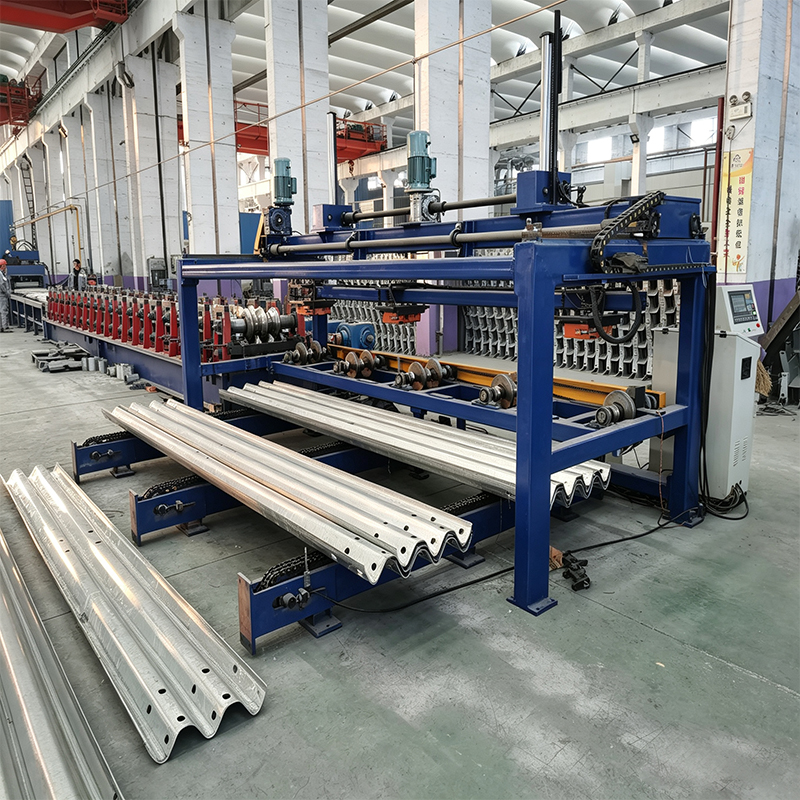
Профилегибочные машины для кузовов грузовых автомобилей — это автоматизированные производственные линии, специально разработанные для изготовления боковых панелей кузовов грузовых автомобилей, панелей пола и панелей кузовов прицепов. Оборудование использует непрерывный процесс профилирования для переработки рулонов стали в профили кузовных панелей с усиленными ребрами, что повышает общую прочность и долговечность кузова грузовика. Подходит для производства кузовов грузовиков, полуприцепов, сельскохозяйственных транспортных средств и электромобилей.

Профилегибочная машина для кузовов грузовиков — Профессиональный производитель, высокоточная формовка, эффективное и стабильное, интеллектуальное производство для облегчения веса.

Введение в оборудование

Параметр

Блок-схема

Поток процесса

Контакт

Обзор оборудования

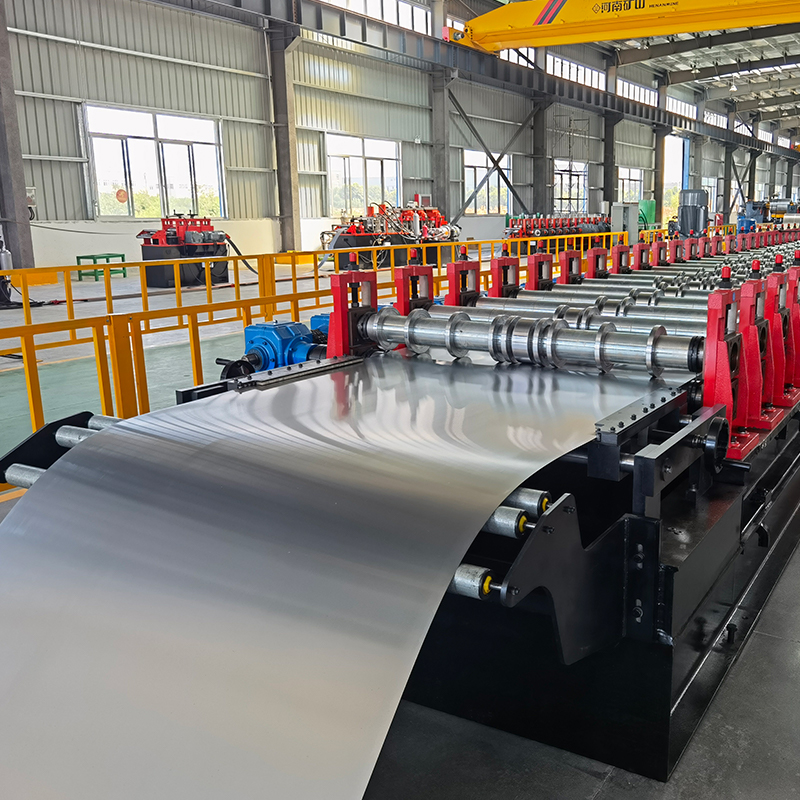
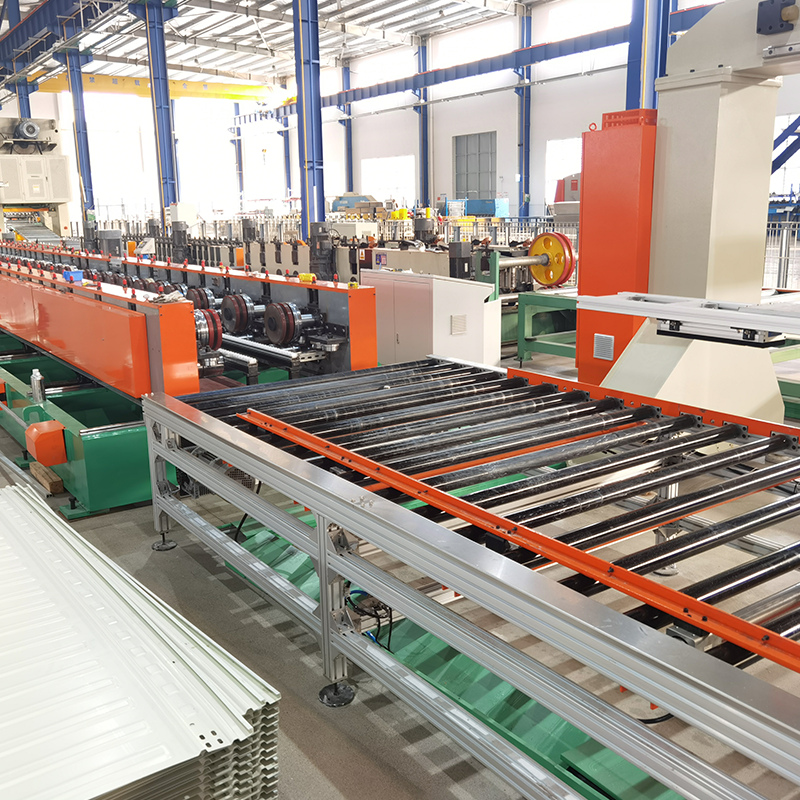
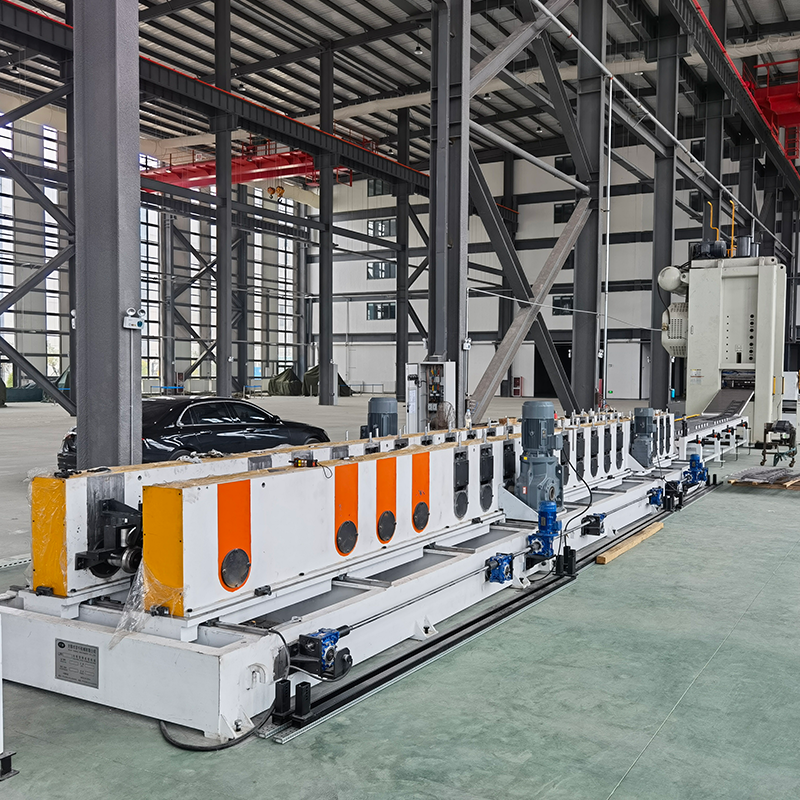
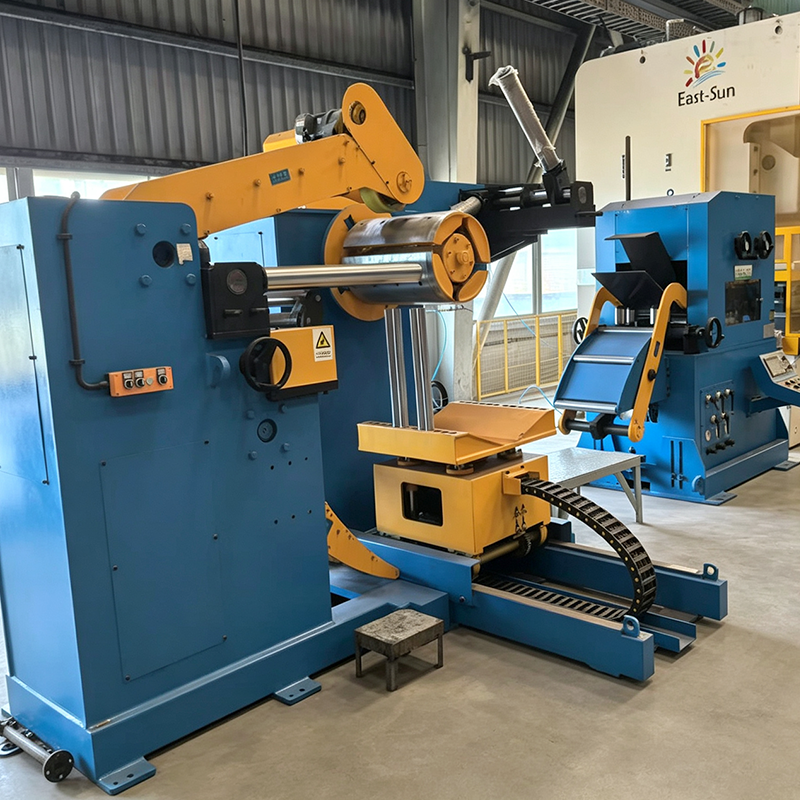
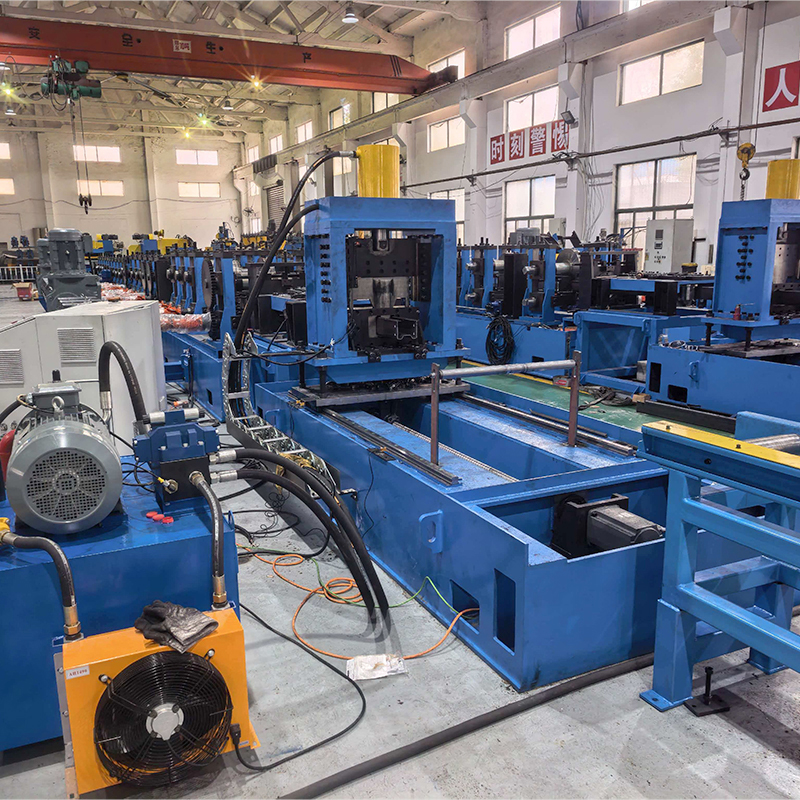
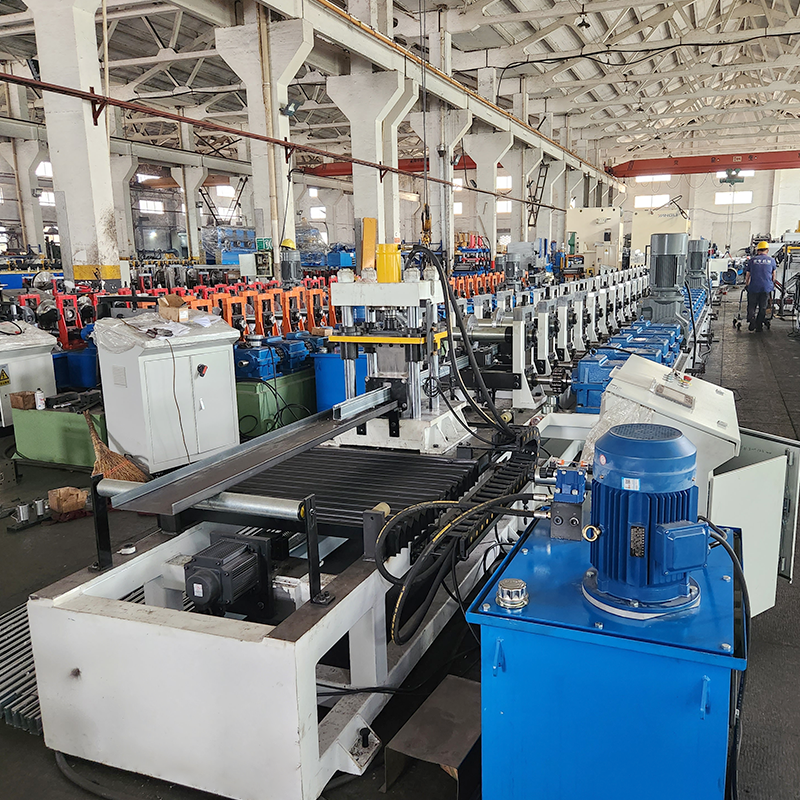
Профилегибочная машина для кузовов грузовых автомобилей — это специализированная производственная линия холодной прокатки, предназначенная для изготовления боковых панелей, панелей пола и панелей контейнеров для грузовых автомобилей, прицепов и полуприцепов. Эти панели являются основными конструктивными элементами грузового кузова; их плоскостность, прочность и точность размеров напрямую определяют несущую способность, срок службы и эстетические качества кузова транспортного средства. Используя непрерывный процесс холодной прокатки, оборудование преобразует рулоны металла в готовые панели в едином, полностью автоматизированном рабочем процессе —включая размотку, направленную подачу, прокатку, резку по длине и выгрузку на опорные поддоны.

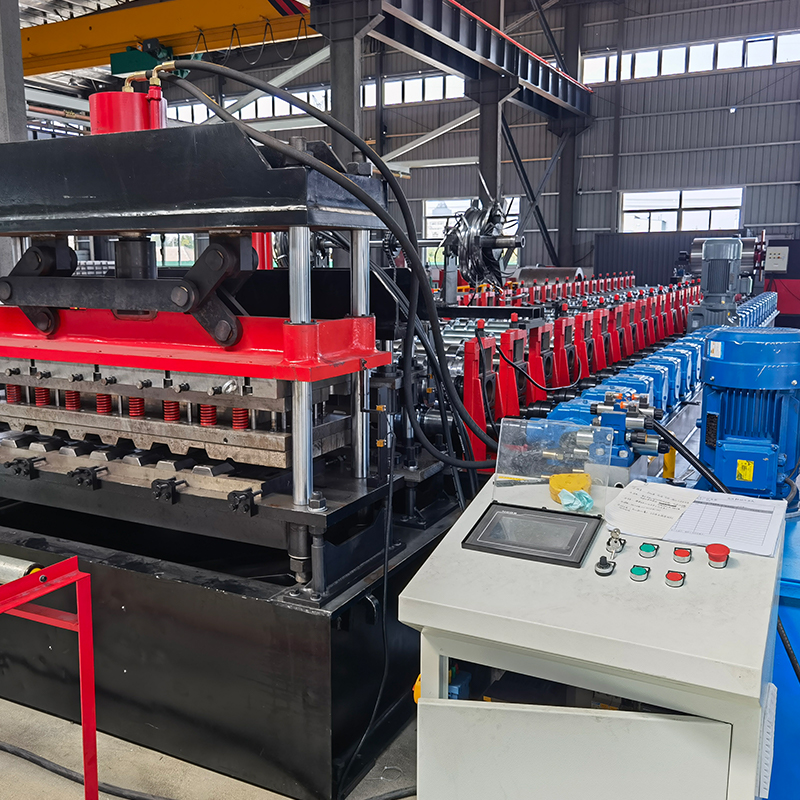
Вся линия оснащена полностью автоматической системой управления ПЛК с сенсорным экраном HMI, обеспечивающим непрерывную автоматизированную работу от размотки до выгрузки готовой продукции. В оборудовании используется прочная конструкция коробки передач «арочного типа», обеспечивающая высокую жесткость, точность и долговечность. Он совместим с различными металлическими листовыми материалами —такими как холоднокатаная и горячекатаная сталь GI— с толщиной обработки 2,0 мм и прочностью материала 235–345 МПа. Он работает со скоростью формовочной линии 2–15 м/мин и использует 22-станционную конфигурацию формования. Эта система, требующая всего 2–3 операторов, является необходимым оборудованием для производителей коммерческих грузовиков и прицепов, стремящихся к крупномасштабному, стандартизированному и интеллектуальному производству.

Изделия строго соответствуют национальному стандарту GB/T 6726-2008: «Размеры, форма, вес и допустимые отклонения для холодногнутых стальных профилей для автомобилей»


Основные преимущества и торговые преимущества

(1) Привод коробки передач с арочной рамой: высокая жесткость, высокая точность и длительный срок службы

В формовочной машине используется конструкция привода редуктора с арочной рамой, что является ключевым преимуществом, отличающим ее от обычного оборудования, использующего цепные передачи или приводы боковых пластин.

По сравнению с цепными передачами редукторный привод обеспечивает значительные преимущества, такие как плавная работа, низкий уровень шума, высокая точность и увеличенный срок службы. Арочно-рамная конструкция обеспечивает высокую жесткость и отличную устойчивость к деформации, гарантируя стабильную и высокоинтенсивную работу в течение длительного времени. Двухмоторный привод, работающий от двух главных двигателей мощностью 22 кВт, обеспечивает достаточную мощность и высокий крутящий момент, гарантируя стабильную и эффективную обработку листового металла толщиной 2,0 мм на 22 этапах формовки. Конструкция отличается различными диаметрами вала —верхний вал Φ140 мм и нижний вал Φ110 мм (оба закалены и отпущены для прочности). Верхний вал несет основную формовочную нагрузку, а нижний вал обеспечивает опору; эта научно обоснованная конструкция обеспечивает превосходную несущую способность.

(2) 22-ступенчатая прецизионная профилирование: точные и стабильные размеры поперечного сечения

Машина использует 22-этапный процесс прогрессивной холодной прокатки для постепенного придания металлическому листу стандартного поперечного сечения, необходимого для панелей кузова транспортного средства. 22-ступенчатая компоновка научно оптимизирована для эффективной минимизации концентрации напряжений материала, обеспечения одинаковых размеров поперечного сечения и равномерных профилей гофр. Толщина прокатки: 2,0 мм, что соответствует основным требованиям к толщине панелей кузова коммерческого автомобиля.

Прокатные материалы: холоднокатаные листы GI (оцинкованные) и горячекатаные листы; легко адаптируются к различным материалам.

Прочность материала: 235–345 МПа, что соответствует требованиям прочности конструкции панелей кузова транспортного средства.

Материал вала: 40Cr с закалкой и отпуском (HB 220–260), обеспечивающий превосходные комплексные механические свойства.

Материал рулона: Cr12MoV с закалочной обработкой (HRC 58–62), обеспечивающий высокую твердость, превосходную износостойкость и длительный срок службы.

Метод обработки валков: токарная обработка на станках с ЧПУ, обеспечивающая точный контроль круглого и радиального биения.

Распорки: Для минимизации биения на каждом валу валков распорки изготавливаются из толстостенных труб, что обеспечивает допуски по форме и положению, а также максимальную площадь контакта с валками; внутреннее отверстие имеет зазор, соответствующий валу валков.

Защитный кожух со стороны привода: обеспечивает безопасность эксплуатации.

(3) Высокоэффективное производство с ведущими в отрасли мощностями

Вся линия объединяет полностью автоматизированный процесс, включающий размотку, формовку, резку и разгрузку. Скорость формовочной линии плавно регулируется в диапазоне от 2 до 15 м/мин, что обеспечивает стабильную и эффективную работу. Полностью автоматизированное производство требует всего 2–3 операторов, что повышает эффективность в 5–10 раз по сравнению с традиционными методами сегментированной обработки. К особенностям относятся эстетически привлекательные профили, высокая степень автоматизации, простота эксплуатации и длительный срок службы.

(4) Высокоточная резка фиксированной длины (точность ±1,0 мм)

Использует метод гидравлического сдвига после формования, достигая точности длины ±1,0 мм—, что значительно превышает отраслевые стандарты. Единые размеры готовой продукции и стабильное качество эффективно обеспечивают точность при монтаже и сборке панелей кузова на месте. Мощность гидромотора: 7,5 кВт; обеспечивает достаточную мощность.

Материал режущей матрицы: закаленный Cr12MoV (HRC 58–62); обеспечивает высокую твердость, отличную износостойкость и длительный срок службы.

Термическая обработка режущих лезвий: закалка (HRC 58–62).

(5) Высокий уровень автоматизации; простота эксплуатации.

Полностью автоматическое управление ПЛК с сенсорным экраном HMI обеспечивает цифровое управление всем процессом.

Операторы могут одним касанием устанавливать такие параметры, как скорость производства, длина реза и объем производства через интерфейс.

Ручной расчет размеров профиля (например, расстояния между отверстиями, длины) не требуется.

Производственная линия полностью автоматизирована и не требует ручного вмешательства.

Оснащен системами мониторинга и предупреждения о неисправностях в режиме реального времени; автоматически оповещает и отображает причину неисправности при обнаружении аномалий.

Новички могут работать самостоятельно уже после 1–2 дней обучения.

(6) Прочный, долговечный, стабильный и надежный.

Станина станка представляет собой сварную стальную конструкцию, прошедшую отпуск для устранения внутренних напряжений и предотвращения деформации.

Формовочная рама имеет конструкцию портального типа, обеспечивающую высокую прочность и длительный срок службы.

Закаленные ролики Cr12MoV (HRC 58–62) обладают высокой твердостью, превосходной износостойкостью и длительным сроком службы.

Закаленные и отпущенные валы 40Cr (HB 220–260) обеспечивают превосходные комплексные механические свойства.

Закаленные срезные матрицы Cr12MoV (HRC 58–62) обеспечивают длительный срок службы и постоянную точность.

Ключевые электрические компоненты поставляются всемирно известными брендами, что обеспечивает низкий уровень отказов и длительный срок службы.

(7) Значительные преимущества перед традиционными процессами.

По сравнению с традиционными многоэтапными процессами, включающими раздельную резку, резку, штамповку и гибку:

Снижение риска—устраняет угрозы безопасности и несчастные случаи на рабочем месте, связанные с многочисленными этапами ручного перемещения в традиционных процессах.

Более высокая эффективность—экономия рабочей силы, управленческих накладных расходов и материальных ресурсов на нескольких этапах; сокращение промежуточных этапов обработки.

Более высокая точность профиля—обеспечивает превосходную точность размеров по сравнению с ручной штамповкой и гибкой, что приводит к более однородному и эстетически приятному внешнему виду.


Технические параметры

Элемент | Параметр
Применимые материалы | Холоднокатаный лист GI, горячекатаный лист
Толщина материала | 2,0 мм
Прочность материала | 235–345 МПа
Конструкция формовочной машины | Рама арочного типа с редуктором
Количество формовочных станций | 22 станции
Материал вала | 40Cr (закаленный и отпущенный; HB 220–260)
Диаметр верхнего вала | Φ140 мм
Диаметр нижнего вала | Φ110 мм (армированный опорой; закаленный и отпущенный)
Мощность двигателя формовочной машины | 22 кВт × 2 шт
Скорость формовочной линии | 2–15 м/мин
Материал ролика | Cr12MoV (закаленный; HRC 58–62)
Метод обработки роликами | Токарная обработка с ЧПУ (обеспечение точности по круговому и радиальному биению)
Распорные втулки | Изготовлены из толстостенных труб (обеспечивающих геометрические и позиционные допуски)
Защитные ограждения | Защитный кожух установлен со стороны привода
Метод резки | Гидравлическая резка после формования
Мощность гидромотора | 7,5 кВт
Материал режущей матрицы | Cr12MoV (закаленный; HRC 58–62)
Точность резки по длине | ±1,0 мм
Система управления | Полностью автоматическое управление ПЛК
Операторы | 2–3 человека


Производственный процесс

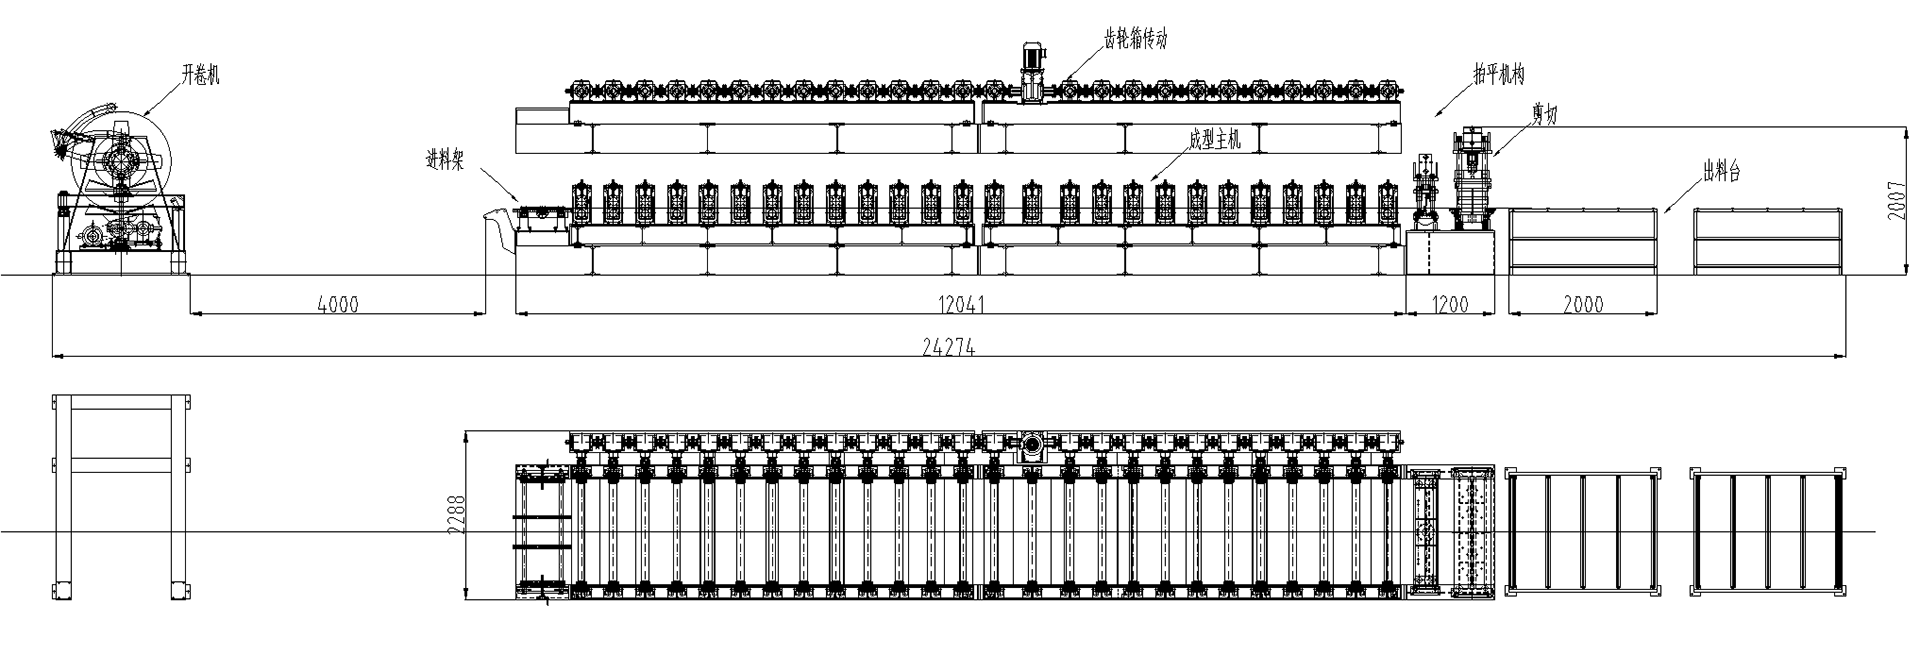
Размотка → Направляемая подача → Формовка рулонов (22 станции) → Резка по длине → Выгрузка через опорный стол

Шаг процесса | Описание
Разматывание | Загрузите рулон металла на разматыватель для стабильной подачи материала.
Направляемая подача | Боковое направление роликов обеспечивает подачу листа в основной формовочный блок в правильном положении.
Профилирование валков | 22-этапное прогрессивное холодное формование валков с использованием закаленных валков Cr12MoV для постепенного формирования стандартного профиля панели кузова грузовика.
Резка по длине | Гидравлическая резка после формовки; точность ±1,0 мм; используются закаленные лезвия Cr12MoV.
Выгрузка | Выпуск готовой продукции; упорядоченная выгрузка.


Области применения

Панели грузовых кузовов, производимые данным профилегибочным оборудованием, широко используются в следующих отраслях:

Кузова грузовых автомобилей: боковые панели и панели пола для различных типов грузовых автомобилей—эти панели служат основными конструктивными элементами кузова грузовика.

Прицепы и полуприцепы: Системы панелей кузова для различных прицепов и полуприцепов—, характеризующиеся высокой прочностью и превосходной плоскостностью.

Контейнеры и кузова-коробки: боковые панели, панели крыши и кузовные панели— с эстетически приятными профилями и точными размерами.

Самосвалы и строительная техника: панели кузова для самосвалов и самосвалов—, способные образовывать толстые пластины с превосходными несущими характеристиками.

Транспортные средства специального назначения: кузовные панели для таких транспортных средств, как пожарные машины, санитарные машины и военные автомобили.

Экспортные транспортные средства: подходят для международных рынков—продукция строго соответствует национальному стандарту GB/T 6726-2008.


Перспективы рынка

Благодаря постоянному развитию мировой логистической и автомобильной промышленности рынок профилегибочного оборудования для панелей кузова транспортных средств переживает устойчивый рост.

Продолжающийся рост на рынках коммерческих автомобилей и прицепов: по мере расширения мировой логистической отрасли и развития инфраструктуры объемы производства и продаж грузовых автомобилей, прицепов и полуприцепов неуклонно растут, что приводит к устойчивому увеличению спроса на высококачественные кузовные панели.

Огромный потенциал холодногнутой стали в автомобильной промышленности: Холодногнутая сталь имеет значительный рыночный потенциал в секторе машиностроения, особенно в автомобилестроении. Он широко используется для таких компонентов, как панели кузова, структурные каркасы (кили), дверные и оконные рамы, приводные валы, выхлопные трубы, амортизаторы, балки шасси, бамперы и различные изогнутые трубчатые детали. Во многих моделях автомобилей холодногнутые стальные детали заменили традиционные штампованные детали.

В связи с тенденцией к облегчению транспортных средств: использование холодногнутой стали соответствует отраслевой тенденции облегчения транспортных средств. Сверхвысокопрочная сталь —полученная путем фазового упрочнения микроструктуры— обеспечивает прочность, в несколько раз превышающую прочность обычной углеродистой стали, и превосходные возможности поглощения энергии удара. Используются листы высокопрочной стали —в частности, тонкие листы с пределом текучести в диапазоне 50 000–100 000 фунтов на квадратный дюйм—, тогда как такие высокопрочные стали часто непригодны для больших штампованных панелей.

Холоднокатаная формовка заменяет традиционные процессы: традиционное производство кузовных панелей включает в себя несколько отдельных этапов —таких как резка, резка, штамповка и гибка—, которые являются трудоемкими, сложными и представляют угрозу безопасности. Напротив, процесс профилирования объединяет эти несколько этапов в единую автоматизированную производственную линию, повышая эффективность производства в 5–10 раз по сравнению с традиционными методами.

Отраслевые стандарты и спецификации: Национальный стандарт GB/T 6726-2008 *Холодногнутые стальные профили для автомобилей —размеры, форма, вес и допустимые отклонения* определяет классификацию, обозначение, размеры и допуски поперечного сечения, длину и допуски, вес и примеры маркировки холодногнутой стали, используемой в автомобилях. Настоящий стандарт применяется к производству таких транспортных средств, как легковые автомобили, грузовики и прицепы.


Сервис и поддержка

Проектирование решений: мы обеспечиваем индивидуальный выбор оборудования и компоновку производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.

Изготовление на заказ: мы поддерживаем нестандартную настройку; заказы могут быть размещены с использованием чертежей поперечного сечения или образцов, с полным контролем от проектирования рулонов до полного изготовления машины.

Монтаж и ввод в эксплуатацию: инженеры обеспечивают монтаж, ввод в эксплуатацию и обучение операторов на месте для обеспечения быстрого запуска производства.

Послепродажная поддержка: мы предлагаем долгосрочные технические консультации и поставку запасных частей; наши инженеры имеют все необходимые визы и доступны для обслуживания на месте по всему миру в любое время.

Постоянная оптимизация: мы предоставляем услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.

Почему стоит выбрать нас

Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы и надежное качество

Коробка передач арочного типа: высокая жесткость, высокая точность, длительный срок службы, плавная и надежная работа

22-ступенчатая прецизионная формовка: закаленные ролики GCr15 (HRC 58–62) и валы большого диаметра (Φ140 мм/Φ110 мм)

Высокоточная резка по длине: ±точность резки 1,0 мм; закаленные лезвия Cr12MoV (HRC 58–62)

Двухмоторный привод: два мощных двигателя мощностью 22 кВт, обеспечивающие надежную работу

Высокоэффективное производство: скорость формования 2–15 м/мин; эффективность в 5–10 раз выше, чем у традиционных методов

Высокая автоматизация: полностью автоматическое управление ПЛК с сенсорным интерфейсом; всей линией могут управлять всего 2–3 человека

Высокая точность профиля: превосходная точность размеров и однородный эстетичный внешний вид по сравнению с профилями, изготовленными традиционными способами

Соответствие отраслевым стандартам: продукция строго соответствует национальному стандарту GB/T 6726-2008

Прямой производитель: без посредников, отличное соотношение цены и качества

Глобальная сервисная сеть: инженеры имеют все необходимые визы, что обеспечивает быстрое реагирование
Элемент Спецификация
Тип формовочной машины Арочно-рамный стиль с коробчатым приводом
Материал вала 40Cr, закаленный и отпущенный (HB 220–260)
Диаметр вала Верхний вал Φ140 мм, нижний вал Φ110 мм (усиленный опорой; закаленный и отпущенный)
Мощность двигателя формовочной машины 22 кВт × 2 единицы
Скорость формования 2–15 м/мин
Количество формовочных станций 22
Толщина прокатки и материал 2,0 мм (Материалы: GI, холоднокатаная или горячекатаная сталь; Предел текучести: 235–345 МПа)
Ширина сырья В зависимости от фактической ширины, использованной во время испытаний машины
Точность резки по длине ±1,0 мм
Материал ролика Cr12MoV, закаленный (HRC 58–62)
Метод обработки роликами Токарная обработка на станках с ЧПУ для обеспечения точности в отношении круглого и радиального биения
Проставки Для минимизации биения на каждой станции распорки изготавливаются из толстостенных труб, что обеспечивает геометрические допуски и максимальную площадь контакта с роликами; внутреннее отверстие имеет зазорную посадку с валом ролика.
Защитное устройство Защитный кожух, установленный со стороны привода
Метод сдвига Гидравлический сдвиг после формования
Мощность гидромотора 7,5 кВт
Материал штампа сдвига Cr12MoV, закаленный
Термическая обработка ножничного лезвия Закалка (HRC 58–62)

Q97RK

Размотка — Направляемая подача — Формовка рулонов — Резка по длине — Выгрузка на поддонах

Мы можем предоставить вам удовлетворительный план!

Как тебя зовут?

Какой у вас адрес электронной почты?

Какой у тебя телефон?

Ваше сообщение

ОТПРАВЛЯТЬ
О нас
Wuxi Yanwu Xinhui Technology Co., Ltd.

Компания Wuxi Yanwu Machinery Co., Ltd., основанная в 2012 году, является профессиональным производителем, специализирующимся на НИОКР, проектировании, производстве и обслуживании оборудования для холодной штамповки. Компания стремится предоставлять клиентам по всему миру комплексные решения для автоматизированных линий по производству холодной прокатки.

Наша основная продукция включает в себя машины для формования кабельных лотков, машины для формования стеллажей, машины для изготовления прогонов C/Z, машины для формования кронштейнов для крепления солнечных батарей, машины для изготовления напольных покрытий, машины для изготовления дверных рам, оборудование для изготовления автомобильных профилей, а также линии резки по длине/продольной резки.

Эти продукты широко используются в строительстве, электроэнергетике, логистике и складировании, автомобилестроении, новой энергетике и инфраструктуре.

Почетная грамота
Новости
  • Официально запущено новое поколение машин для холодной гибки кабельных лотков щелевого типа. Он ориентирован на предприятия по производству кабельных лотков и фокусируется на профильных производственных требованиях энергетической инфраструктуры, центров обработки данных и новых проектов поддержки энергетики. Благодаря интегрированному непрерывному процессу холодной гибки он решает отраслевые проблемы традиционных процессов разъемной гибки, такие как низкая точность, низкая эффективность и высокие затраты на рабочую силу. Компания предоставляет производителям кабельных лотков автоматизированные и высокостабильные решения в области оборудования для производства профилей. В связи с постоянным строительством новых энергосистем, центров обработки данных, заводских и муниципальных распределительных проектов к щелевым кабельным лоткам как к защитным опорным элементам кабелей предъявляются более высокие требования к постоянству размеров профиля, прочности формования и циклу поставки. Традиционный режим обработки часто включает индивидуальную гибку пластин и вторичную штамповку с несколькими технологическими потоками, которые подвержены отклонениям изгиба, несоосности отверстий и неполному соединению, что приводит к высоким потерям материала и высокой зависимости от квалифицированных рабочих. Этот станок для холодной гибки кабельных лотков щелевого типа объединяет в себе операции открытия, выравнивания, онлайн-пробивки, непрерывной холодной гибки с роликовым прессованием, серворезки фиксированной длины и укладки материалов. После отправки оцинкованной стальной полосы на производственную линию из нее за один этап формируется полноценный кабельный лоток щелевого типа без необходимости вторичной обработки. Оборудование использует несколько прецизионных прокатных роликов для прогрессивной холодной гибки, с погрешностью формования, контролируемой в пределах ±0,5 мм, хорошей прямолинейностью корпуса паза, равномерными изгибаемыми кромками, высокой жесткостью готового изделия и эффективно гарантирует точность последующего соединения и установки кабельного лотка. Он оснащен интеллектуальной системой сенсорного управления ПЛК, позволяющей быстро устанавливать параметры, и может быстро переключаться между различными спецификациями кабельных лотков, подходящих для производства кабельных лотков щелевого типа различной ширины и высоты. Он многоцелевой в одной машине. Производственная линия работает стабильно, быстро формируется, значительно сокращает количество рабочих, снижает материальные потери, повышает производственные мощности. Оборудование совместимо с различным сырьем, таким как оцинкованные пластины и цветные стальные пластины, а производимые щелевые кабельные лотки широко используются в центрах обработки данных, на заводах-изготовителях, на железнодорожном транспорте, в фотоэлектрической и ветровой энергетике, строительстве зданий и т. д., отвечая требованиям по защите прочных и слабых кабелей. Оборудование имеет модульную конструкцию, удобно в обслуживании, поддерживает индивидуальные функциональные обновления и может быть подключено к существующим автоматизированным производственным линиям. Благодаря развитым возможностям в области исследований и производства оборудования компания может предоставлять клиентам услуги по отладке оборудования, техническому обучению и комплексному послепродажному обслуживанию и эксплуатации, помогая предприятиям по производству кабельных лотков добиваться модернизации автоматизации, сокращать затраты, повышать эффективность и способствовать высококачественному развитию отечественной и зарубежной энергетической инфраструктуры, поддерживающей отрасли.
    ЧИТАТЬ ДАЛЕЕ
  • Позиционирование продукта и основная функцияСтанок для производства стальных профилей с Г-образным углом наклона представляет собой оборудование для холодной гибки и формовки, специально разработанное для производства стальных профилей Г-образного сечения. Г-образные профили, как важный компонент системы стальных профилей, в основном используются для соединения потолка и стен, а также для усиления углов перегородок. На практике данное изделие может эффективно решать такие проблемы, как деформация краев и углов листового материала, а также появление некрасивых зазоров, тем самым усиливая общий декоративный эффект. Стальные профили классифицируются по форме поперечного сечения на различные спецификации, такие как V-тип, C-тип, T-тип, L-тип и U-тип. Среди них профили L-типа, благодаря своей уникальной прямоугольной структуре, играют незаменимую роль в таких детальных строительных процессах, как отделка кромок и герметизация углов. Технические характеристики и преимущества производительностиСовременная машина для производства стальных профилей с L-образным углом использует процесс холодной гибки. Полоса оцинкованной стали непрерывно изгибается и деформируется через группу постепенно меняющихся профильных поверхностей в процессе при комнатной температуре, в конечном итоге образуя точное L-образное поперечное сечение. Этот технологический маршрут имеет значительные преимущества, такие как высокая степень использования материалов, высокая эффективность производства и хорошая однородность продукции. Что касается управления автоматизацией, усовершенствованная производственная линия профиля L-типа обеспечила полную автоматизацию технологических операций. Типичная конфигурация производственной линии включает в себя: автоматическую разматывающую и выравнивающую машину «два в одном», полностью автоматическую систему сервопривода прокатки, высокоточное и высокоскоростное формовочное оборудование, полностью автоматическую систему сервопривода резки и основные модули, такие как опорная рама. Благодаря компьютерной системе управления для отслеживания прокатки и резки оборудование может одновременно выполнять операции штамповки и резки в процессе формования, эффективно заменяя традиционный процесс штамповки после формования, что экономит трудозатраты и обеспечивает однородность продукции. С точки зрения точности формования ролики из высокопрочной литейной стали типа Cr12MoV после вакуумной термообработки могут достигать твердости HRC58-62, обеспечивая длительную стабильную работу. В сочетании с сервоприводной системой подачи точность подачи можно контролировать в пределах ±0,5 мм, что соответствует строгим требованиям архитектурного оформления к точности размеров профилей. Тенденция интеллектуального обновленияВ настоящее время машина для производства стальных профилей с L-образным углом наклона ускоряет свою эволюцию в сторону интеллекта и гибкости. Система управления ПЛК оснащена удобным сенсорным интерфейсом, поддерживающим многоязычное управление и функции хранения формул. Операторы могут быстро вызывать производственные параметры различных спецификаций продукции для достижения быстрой смены модели. Стоит отметить, что интеграция технологии лазерной резки с профильным станком становится новой тенденцией отрасли. По сравнению с традиционными механическими ножницами лазерная резка имеет такие преимущества, как гладкие и безволосые режущие кромки, отсутствие контакта с формами и низкий уровень шума. Ширину режущей кромки можно регулировать в пределах 0,1–0,3 мм. Этот технологический прорыв не только повышает точность продукции, но и позволяет экономично производить мелкосерийное и многосерийное индивидуальное производство, предоставляя новое решение для обработки нерегулярных компонентов в сборных зданиях. Перспективы рынка и возможности отраслиБлагодаря инвестиционной динамике отрасли оборудования для производства стального профиля рынок оборудования для производства стального профиля остается активным. Например, компания Guangdong Quan Tan Jing Gong Technology Co., Ltd. реализует новый проект с общим объемом инвестиций 150 миллионов юаней, в основном занимаясь производством полностью автоматических универсальных линий по производству стальных профильных станков и обычных стальных профильных станков. Ожидается, что после завершения проекта ежегодно будет производиться 300 обычных машин для производства стального профиля. Такой масштаб инвестиций отражает постоянный спрос на оборудование из стального профиля на рынке. Анализ отрасли показывает, что с углублением концепций сборных зданий и экологичного строительства стальные профили как легкий, высокопрочный, огнестойкий и простой в монтаже новый тип строительного материала будут продолжать расширять области их применения. От отелей, аэропортов, торговых центров до офисных зданий и реконструкции старых зданий — система стального профиля играет все более важную роль в различных строительных сценариях. Для машины для производства стального профиля с L-образным углом непрерывное расширение рынка последующего применения будет напрямую способствовать росту спроса на оборудование. Современное оборудование с высокой точностью, высокой эффективностью и интеллектом займет конкурентное преимущество в этом раунде промышленной модернизации.
    ЧИТАТЬ ДАЛЕЕ
  • Технические усовершенствования стимулируют развитие отрасли.Современная машина холодной гибки автомобильных профилей претерпела комплексную модернизацию с традиционного гидравлического привода на технологию сервопривода. Формовочное оборудование с серводвигателем не только повышает точность позиционирования, но и значительно снижает энергопотребление и уровень шума, при этом затраты на техническое обслуживание резко снижаются. С точки зрения точности формования точность осевого повторного позиционирования современного оборудования может достигать -0,01 мм, а точность позиционирования верхнего колеса - 0,02 мм, что может соответствовать строгим требованиям допусков размеров конструктивных элементов автомобиля. Возможность гибки половинного диаметра является значительным технологическим прорывом в современных машинах для холодной гибки автомобильных профилей. Благодаря четырехосной системе позиционирования и системе управления двигателем с переменной частотой и замкнутым контуром с шарико-винтовой передачей оборудование позволяет осуществлять одноразовое формование изделий неправильной формы, например, яйцевидной и эллиптической, в максимальной степени сводя к минимуму деформацию в процессе формования. Этот технологический прорыв позволяет добиться эффективного производства сложных конструктивных элементов, таких как оконные рамы автомобилей и балки усиления кузова. Интеллектуализация и автоматизация глубоко интегрированы.На фоне Индустрии 4.0 машины для холодной гибки автомобильных профилей ускоряют свою эволюцию в сторону интеллекта. Система управления ПЛК оснащена удобным интерфейсом сенсорного экрана, поддерживает многоязычную работу, может хранить несколько формул продуктов и обеспечивает быстрое переключение различных спецификаций профилей. Интеллектуальная система хранения параметров значительно сокращает время переналадки, а некоторое современное оборудование может выполнить замену пресс-формы за 30 минут, что обеспечивает повышение эффективности на 70% по сравнению с традиционным оборудованием. Операции по автоматизации полного процесса стали отраслевым стандартом. От подачи, направления и формовки до сварки, резки и упаковки — вся производственная линия может работать без вмешательства человека, на каждой производственной линии дежурят всего 1–2 человека. Интеграция автоматической системы штабелирования еще больше сокращает ручное вмешательство, обеспечивая аккуратную укладку и эффективный оборот готовой профильной продукции. Постоянные прорывы в возможностях обработки легких материаловВ связи с растущим спросом на высокопрочную сталь и алюминиевые сплавы в автомобильной промышленности техническая адаптируемость оборудования для холодной гибки и формовки постоянно совершенствуется. Современное оборудование может работать с такими материалами, как упрочненная сталь и оцинкованная сталь толщиной от 0,3 до 5,0 мм. В роликах используется литейная сталь Cr12MoV после вакуумной термообработки, твердость HRC58-62, обеспечивающая отсутствие растрескивания при формовке высокопрочной стали. Для решения проблемной ситуации в отрасли, связанной с формованием высокопрочной стали, склонной к отскоку и растрескиванию, производители оборудования оптимизировали конструкцию роликовой кривой и внедрили технологию многопроходного прогрессивного роликового прессования для эффективного решения этой технической проблемы. Допуск размера сечения можно стабильно контролировать в пределах ±0,2 мм, точность положения отверстия составляет ±0,1 мм, а уровень квалификации продукта может достигать более 99,5%. Перспективы рынка широки.Согласно отраслевым исследованиям, рынок машин для холодной гибки переживает период быстрого роста. В сфере автомобилестроения, в связи с бурным ростом отрасли производства транспортных средств на новых источниках энергии, значительно возрос спрос на производство основных конструктивных элементов, таких как поддоны для аккумуляторных батарей и балки усиления кузова. Широкое применение легких материалов и увеличение сложных конструкций трубных компонентов продолжают стимулировать спрос на современное оборудование для холодной гибки. Инсайдеры отрасли отмечают, что в будущем технология холодной гибки будет развиваться в сторону многоосного соединения и гибкого производства. Внедрение технологий искусственного интеллекта и машинного зрения даст оборудованию возможность выполнять онлайн-проверку качества, а технология цифровых двойников будет применяться для моделирования процесса формования, что еще больше снизит затраты на пробы и ошибки и ускорит скорость разработки новых продуктов. Производители оборудования, способные предлагать индивидуальные решения, получат конкурентное преимущество в этом раунде промышленной модернизации.
    ЧИТАТЬ ДАЛЕЕ
Серия оборудования для профилирования автомобильных профилей Знание отрасли