Я. Обзор оборудования
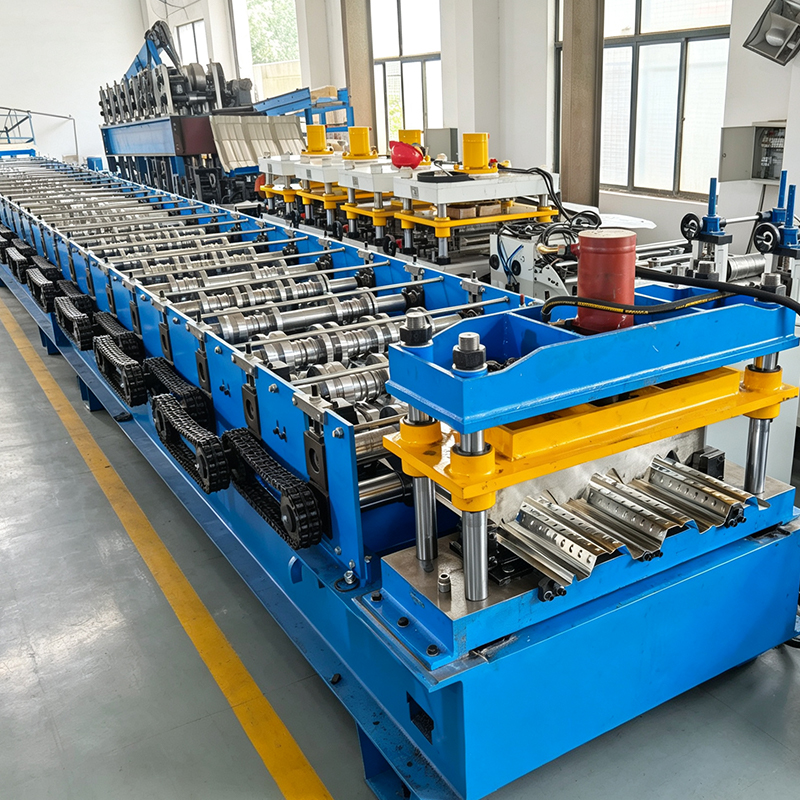
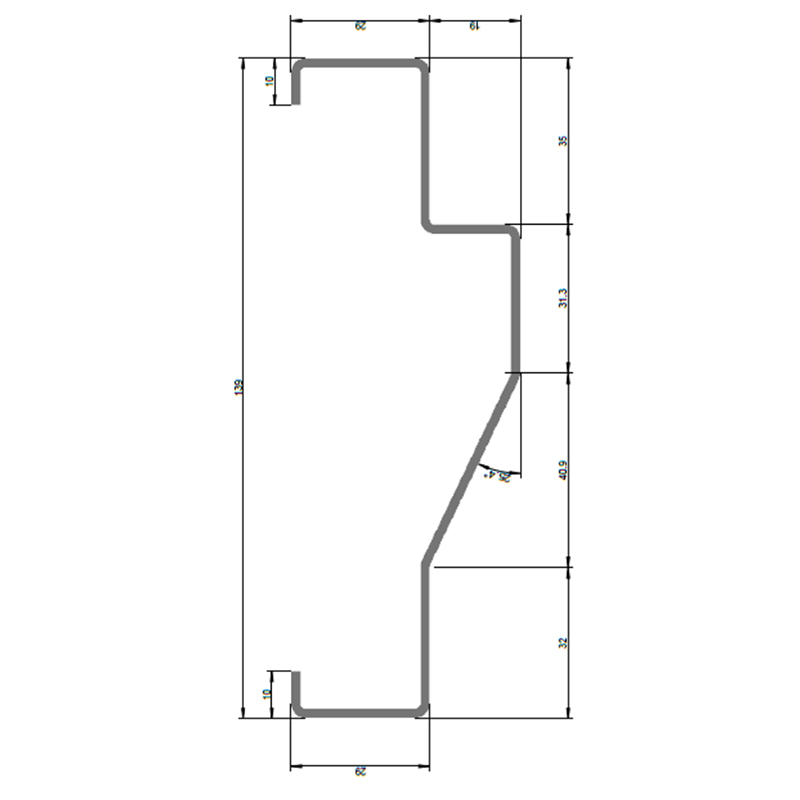
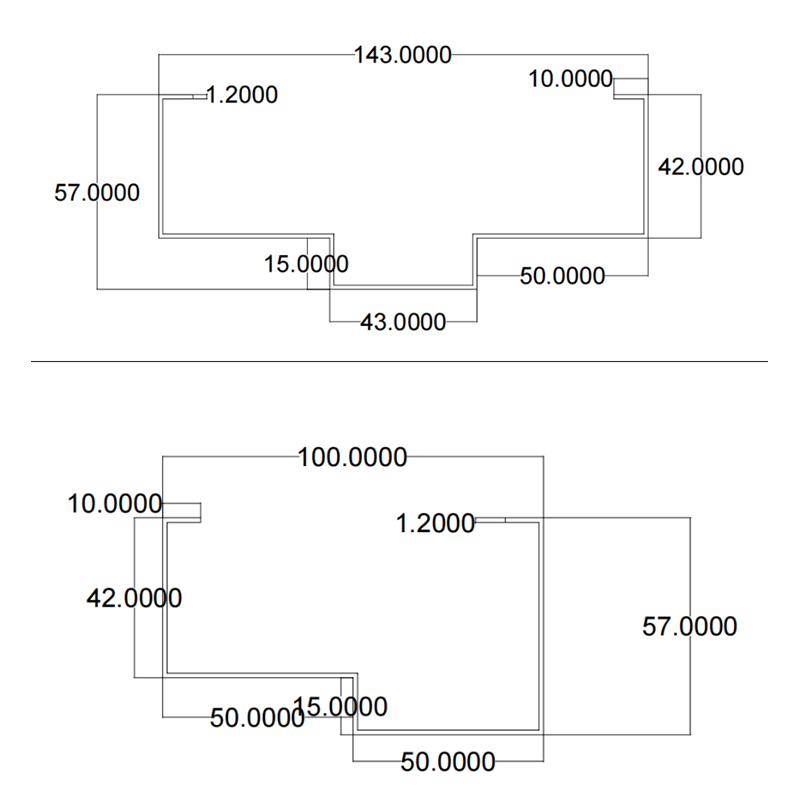
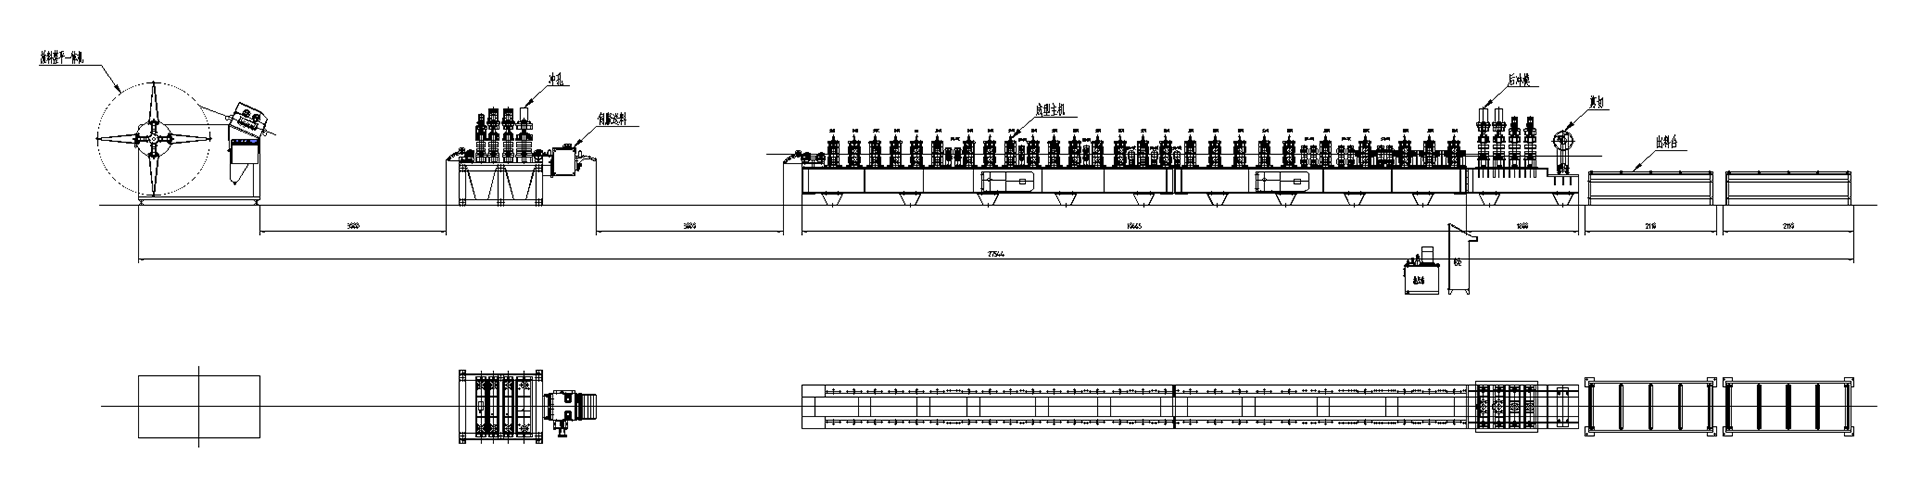
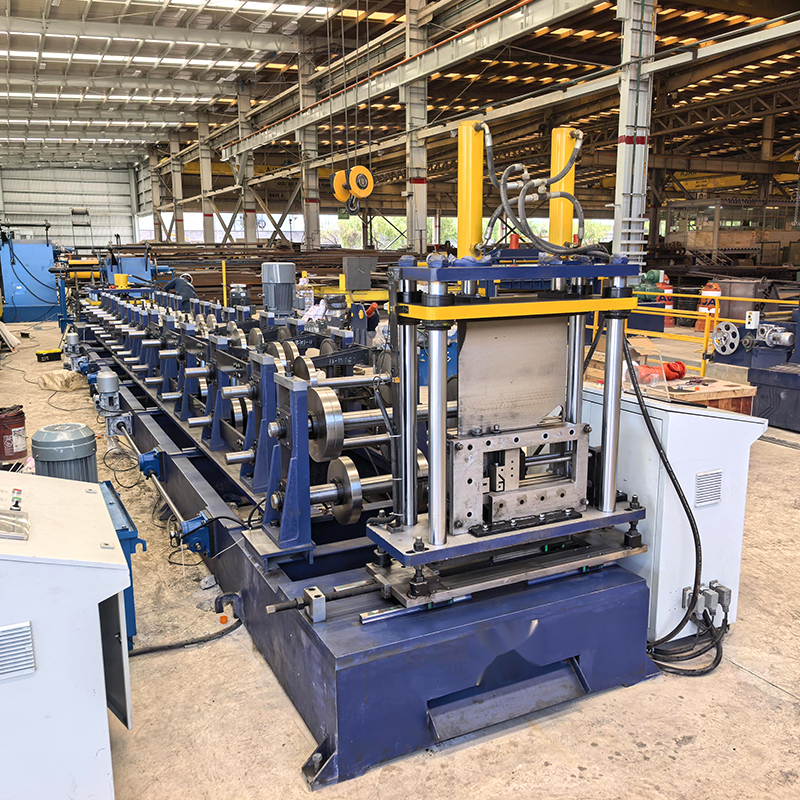
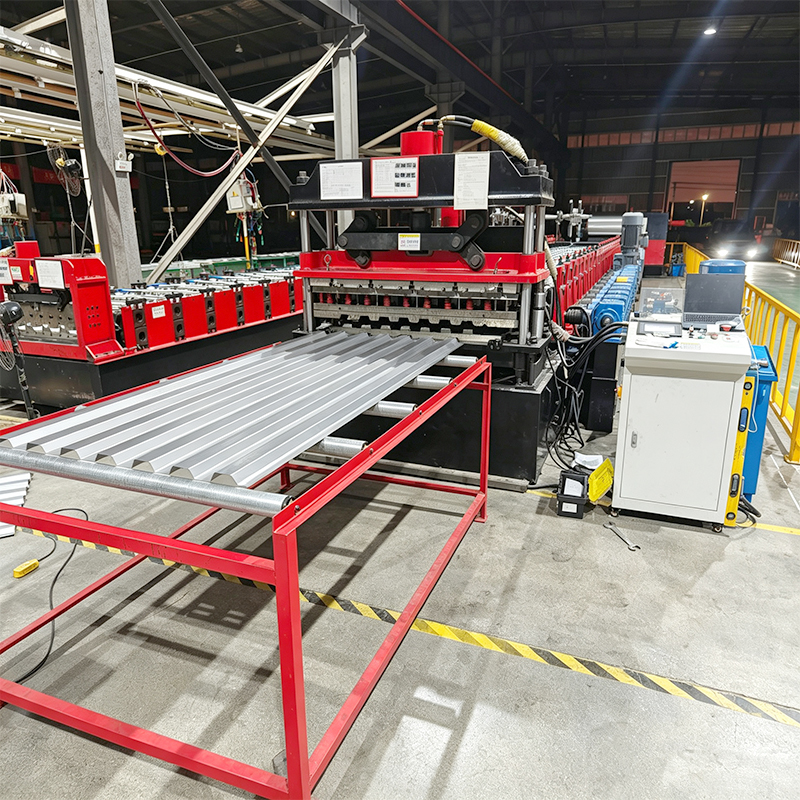
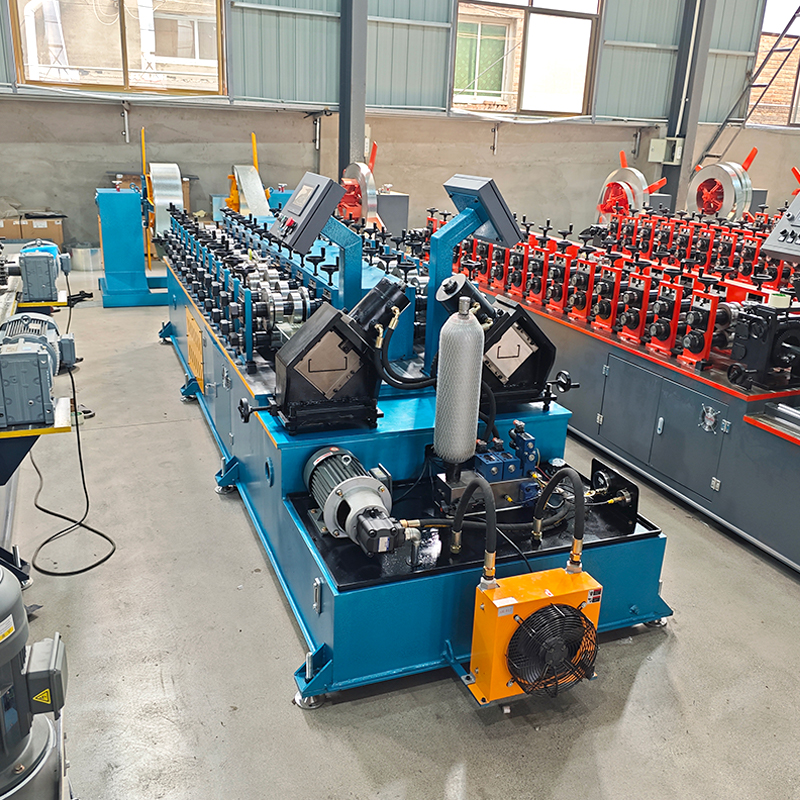
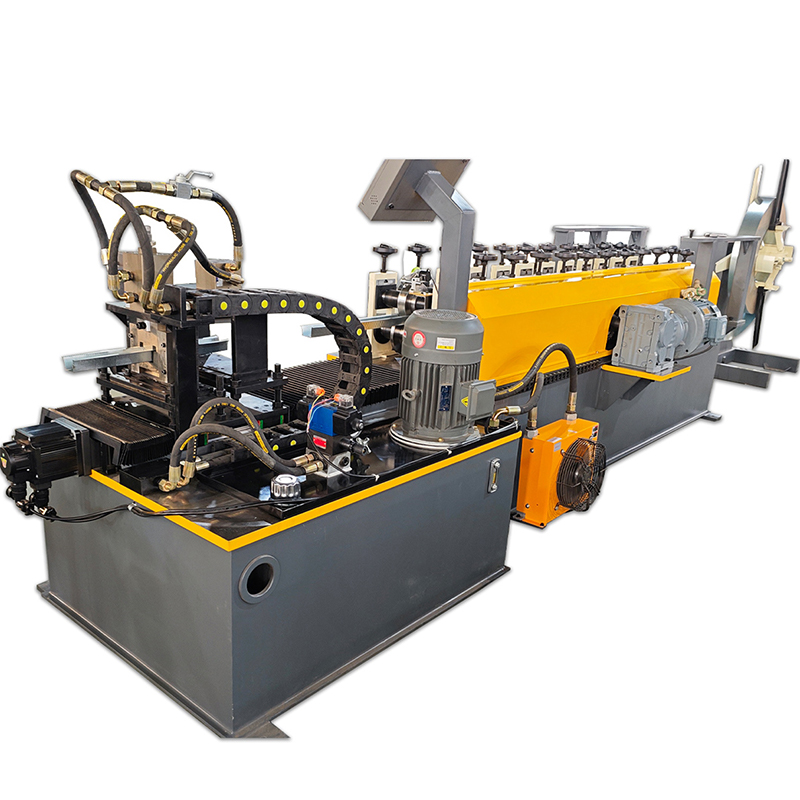
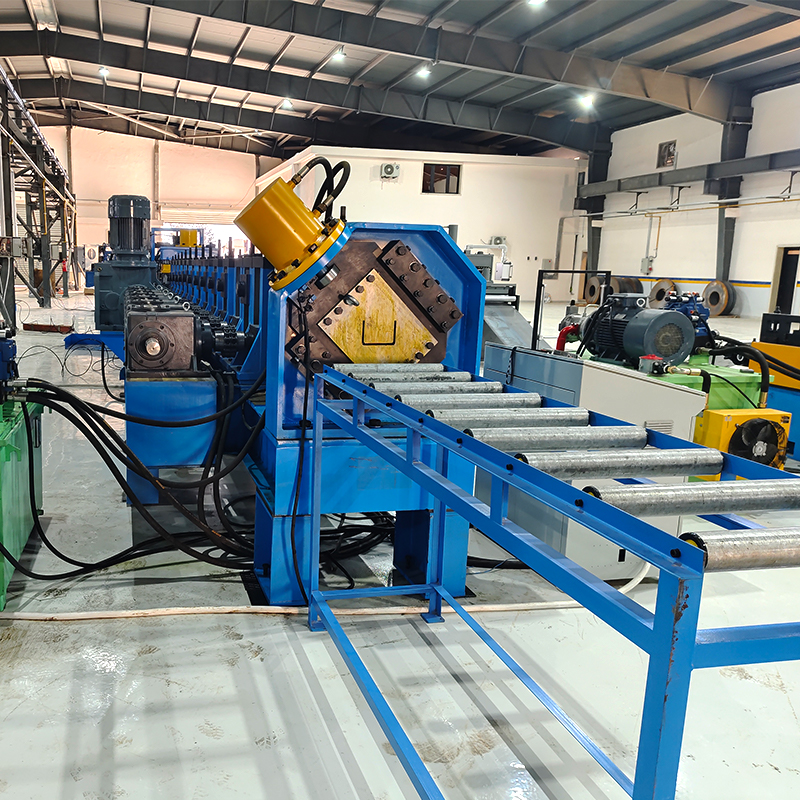
Профилегибочная машина для дверных рам — это специализированная производственная линия холодной прокатки, предназначенная для изготовления стальных профилей дверных рам. Дверная рама —состоящая из боковых косяков и верхней перемычки— служит основной конструктивной опорой двери; точность ее поперечного сечения и структурная целостность напрямую определяют качество монтажа, герметичность и срок службы двери. Используя непрерывный процесс холодной прокатки, оборудование преобразует металлические рулоны в готовые профили дверных коробок в едином интегрированном рабочем процессе, который включает размотку и выравнивание, сервоподачу и гидравлическую штамповку, управляемый ввод, профилирование, дополнительную гидравлическую штамповку, гидравлическую резку и выгрузку.
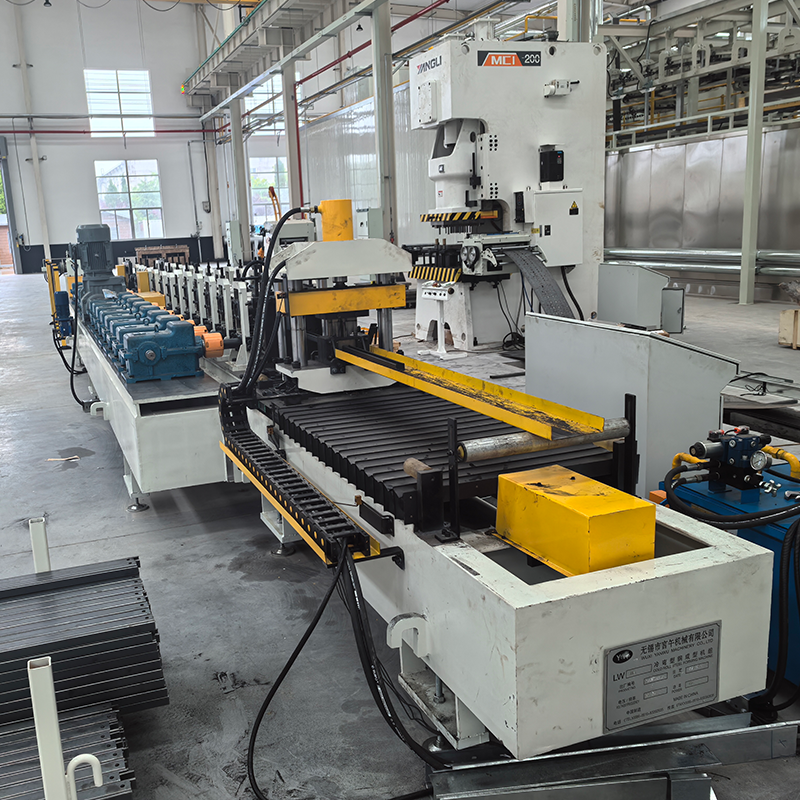
Вся линия оснащена полностью автоматическим управлением ПЛК и сенсорным экраном HMI, что обеспечивает непрерывную автоматизированную работу от размотки до выгрузки готовой продукции. В машине используется конструкция цепного привода в виде настенной пластины, обеспечивающая высокую жесткость, точность и долговечность. Он совместим с различными металлическими листовыми материалами, такими как оцинкованная сталь и низкоуглеродистая сталь (например, Q235), с толщиной материала 1,2 мм. Скорость линии формования составляет от 0 до 15 м/мин (без учета времени штамповки и резки), а процесс включает около 26 станций формования (с наборами инструментов, взаимозаменяемыми для различных спецификаций). Это оборудование, требующее только одного оператора, является основным активом для предприятий по производству дверей, стремящихся к крупномасштабному, стандартизированному и интеллектуальному производству.
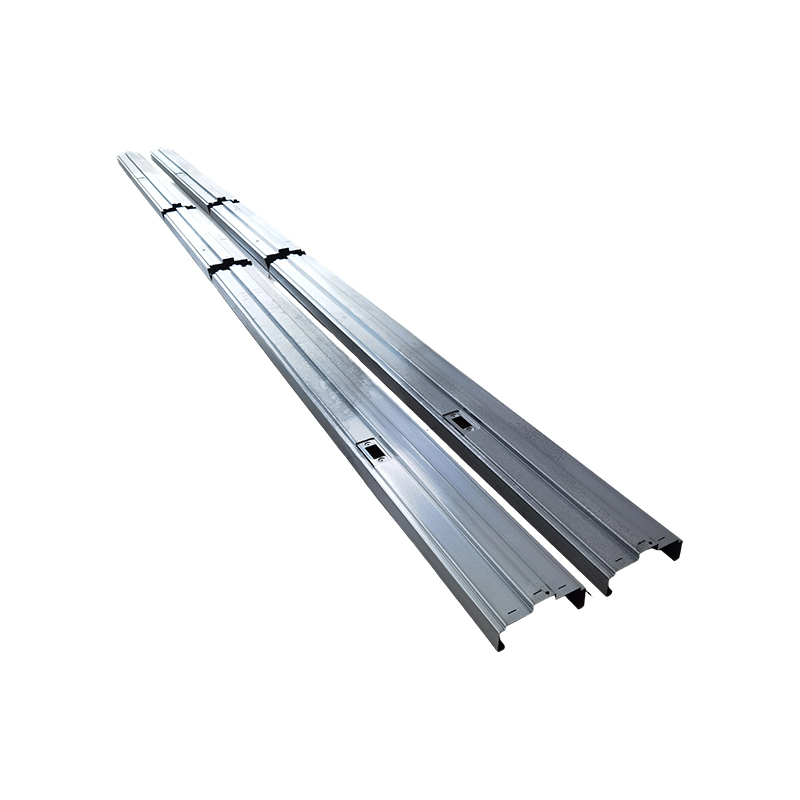
Профили дверных коробок, производимые данным оборудованием, строго соответствуют отраслевому стандарту JG/T 152-2003 «Стальные многофункциональные профили для жилых дверных коробок», охватывающему профили, изготовленные из холоднокатаных стальных листов или полос методом холодной прокатки.
II. Основные преимущества и торговые преимущества
1. Пластинчатый цепной привод для плавной и надежной работы
Формовочная машина использует пластинчатую конструкцию цепного привода, обеспечивающую плавную передачу, низкий уровень шума и высокую точность. Пластинчатая рама обеспечивает высокую жесткость и отличную устойчивость к деформации, гарантируя стабильную и высокоинтенсивную работу в течение длительного времени. Машина, оснащенная двигателем мощностью 11 кВт, обеспечивает достаточную мощность для обеспечения стабильной и эффективной обработки листового металла толщиной 1,2 мм на 26 формовочных станциях.
2. 26-станционная прецизионная профилирование для точных и стабильных размеров поперечного сечения
В нем используется многоэтапный прогрессивный процесс холодной прокатки (со сменными наборами инструментов для различных спецификаций) для постепенного придания металлическому листу стандартного профиля дверной коробки. Компоновка из 26 станций научно разработана для минимизации концентрации напряжений материала, обеспечения одинаковых размеров поперечного сечения и точных углов.
Материал вала: сталь 40Cr с закалкой и отпуском (HB220-260), обеспечивающая превосходные комплексные механические свойства.
Диаметр вала: Большой диаметр (Φ70 мм), образующий валы с высокой несущей способностью.
Обработка вала: токарная обработка на станке с ЧПУ с последующей прецизионной круглой шлифовкой для обеспечения точности размеров и чистоты поверхности.
Рулонный инструмент: 1 комплект.
Материал рулона: сталь GCr15 с закалочной обработкой (HRC58-60), обеспечивающая высокую твердость и отличную износостойкость.
Обработка валков: токарная обработка на станках с ЧПУ для обеспечения точного контроля радиального и осевого биения.
Распорки: Для минимизации биения на каждой станции распорки изготавливаются из толстостенных труб, что обеспечивает жесткие геометрические допуски и максимальную площадь контакта с валками; внутреннее отверстие имеет зазорную посадку с формующим валом.
3. Выпрямляющая головка турецкого типа обеспечивает прямолинейность изделия
Оборудование оснащено выпрямляющей головкой турецкого типа для линейной правки сформированных профилей дверных коробок. Это эффективно исключает продольный изгиб и крутильную деформацию, возникающие в процессе формования, обеспечивая прямолинейность профиля. Правильная прямолинейность гарантирует эффективную герметизацию и бесперебойную работу при последующей установке дверного полотна.
4. Двойная гидравлическая система пробивки отверстий для пробивки нескольких отверстий за один проход
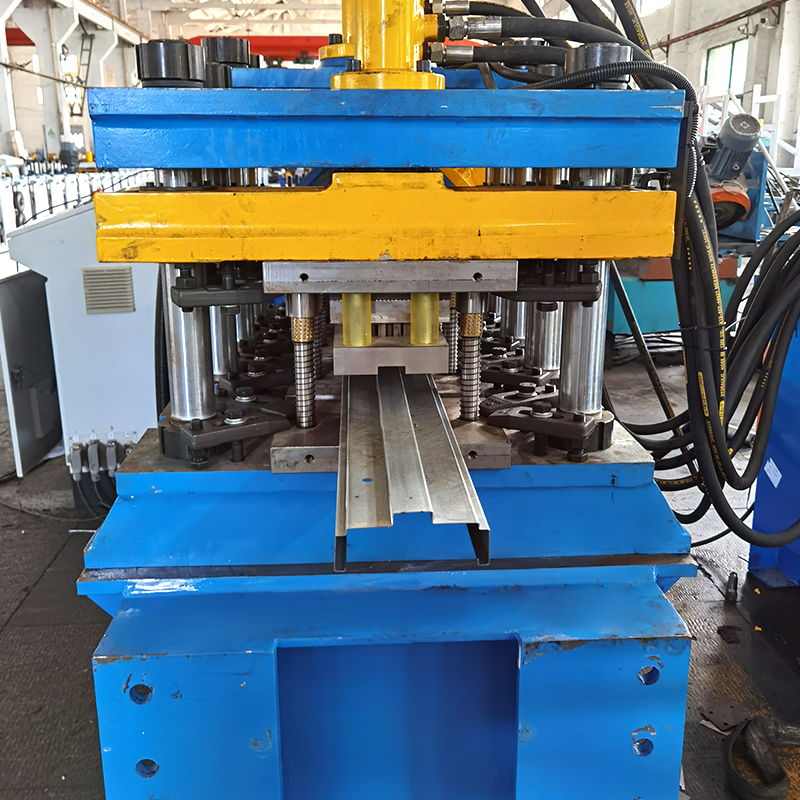
Оборудование оснащено двумя этапами гидравлической пробивки —сервопробивка после размотки и выравнивания и гидравлическая пробивка после профилирования—, что позволяет точно пробивать различные элементы, такие как монтажные отверстия, отверстия для замков и отверстия для петель на профилях дверных коробок. В системе пробивки используется четырехстоечная рамная конструкция, обеспечивающая высокую жесткость и превосходную точность направления. Пробивные штампы изготовлены из стали Cr12 и подвергаются закалке до твердости HRC 58–62, что обеспечивает длительный срок службы и постоянную точность. Такая конструкция с двойной пробивкой гарантирует точное расположение отверстий и однородную форму отверстий, эффективно обеспечивая простоту установки и точность при сборке дверной коробки на месте.
5. Интегрированная размотка и выравнивание для точной и надежной предварительной обработки материала
Система использует интегрированную конструкцию размотки и выравнивания, компактно сочетающую эти два процесса. Выравнивающий узел эффективно устраняет внутренние напряжения в листовом материале толщиной 1,2 мм, обеспечивая попадание стальной полосы на последующие этапы штамповки и формовки в плоском и точном состоянии.
6. Защитное ограждение со стороны привода для безопасности и надежности
На приводной стороне оборудования установлены защитные ограждения, полностью закрывающие движущиеся части, такие как цепи и компоненты трансмиссии. Это эффективно предотвращает случайный контакт операторов, обеспечивая безопасное производство. Кроме того, защитные ограждения устойчивы к пыли и маслу, защищают компоненты трансмиссии от внешних загрязнений и продлевают срок службы оборудования.
7. Полностью автоматическое управление ПЛК для интеллектуального производства
Система оснащена полностью автоматическим управлением ПЛК и сенсорным экраном HMI, что позволяет осуществлять цифровое управление всем процессом. Операторы могут устанавливать параметры —такие как скорость производства, длина реза и объем производства— одним касанием. Несколько производственных задач могут быть предварительно запрограммированы для автоматизированной работы. Оснащенная системами мониторинга и предупреждения о неисправностях в режиме реального времени, машина автоматически активирует сигналы тревоги и отображает причину любой неисправности. Операторы могут стать достаточно опытными, чтобы работать самостоятельно всего за 1–2 дня обучения, что значительно снижает требования к навыкам. 8. Прочный, долговечный, стабильный и надежный
Формовочная рама имеет конструкцию портального типа, обеспечивающую высокую жесткость и отличную устойчивость к деформации.
Закаленные валки GCr15 (HRC 58–60) обеспечивают высокую твердость, превосходную износостойкость и длительный срок службы.
Закаленные и отпущенные валы 40Cr (HB 220–260) обеспечивают превосходные комплексные механические свойства.
Обрабатывается посредством токарной обработки с ЧПУ и прецизионного круглого шлифования для обеспечения высокой точности в отношении круглого и радиального биения.
В ключевых электрических компонентах используются такие известные бренды, как ПЛК Delta/Schneider и электротехническая продукция Schneider.
Низкий уровень отказов и длительный срок службы.
III. Технические параметры
Параметр элемента
Применимые материалы: оцинкованный лист, низкоуглеродистая сталь (например, Q235) и т. д.
Толщина материала: 1,2 мм
Конструкция формовочной машины: арочно-рамного типа с цепным приводом
Количество формовочных станций: около 26 станций (комплекты инструментов изменены в зависимости от спецификаций)
Материал вала: сталь 40Cr, закаленная и отпущенная (HB 220–260)
Диаметр вала: Φ70 мм
Метод обработки вала: токарная обработка на станке с ЧПУ с последующей прецизионной круглой шлифовкой
Мощность двигателя формовочной машины: 11 кВт
Скорость линии формования: 0–15 м/мин (без учета штамповки и резки)
Рулонная оснастка: 1 комплект
Материал ролика: сталь GCr15, закаленная (HRC 58–60)
Метод обработки роликами: токарная обработка на станках с ЧПУ; обеспечивает точность по круговому и радиальному биению
Распорные втулки: изготовлены из толстостенной трубы; обеспечивают геометрические и позиционные допуски
Механизм выпрямления: выпрямляющая головка турецкого типа
Защитные ограждения: Защитная крышка установлена со стороны привода
Система управления: Полностью автоматическое управление ПЛК
Операторы 1 человек
IV. Производственный процесс
Разматывание и выравнивание → Сервоподача и гидравлическая пробивка → Направляемая подача → Формовка валков → Гидравлическая пробивка → Гидравлическая резка → Разгрузка
Описание этапа процесса
Разматывание и выравнивание: разматыватель удерживает рулон металла; выравниватель выполняет точное выравнивание для устранения внутренних напряжений.
Сервоподача и гидравлическая пробивка: сервосистема обеспечивает точное позиционирование для точной пробивки монтажных отверстий, отверстий под замки и т. д.
Направляемая подача: боковые роликовые направляющие обеспечивают подачу материала в основной формовочный узел в правильном положении.
Профилирование: 26-этапное прогрессивное холодное формование с использованием закаленных роликов GCr15 для постепенного формирования стандартного профиля дверной коробки.
Гидравлическая пробивка: вторичная гидравлическая пробивка для завершения дополнительных отверстий, таких как отверстия для петель.
Гидравлическая резка: гидравлическая резка фиксированной длины с использованием закаленных лезвий Cr12; обеспечивает высокую точность и чистые, гладкие разрезы.
Выгрузка: Выпуск готовой продукции; упорядоченная выгрузка.
В. Области применения
Профили дверных коробок, изготовленные на оборудовании для холодной прокатки, широко применяются в следующих областях:
Двери повышенной безопасности и огнестойкости: полностью автоматизированное производство дверных коробок повышенной безопасности и огнестойкости; рама является основным конструктивным компонентом, а точность ее поперечного сечения определяет ударопрочность и герметичность двери.
Жилые и гражданские здания: дверные коробки для офисов, розничных магазинов, частных домов, гостиниц и аналогичных сооружений.
Промышленные и коммерческие здания: системы дверных коробок для промышленных предприятий, коммерческих комплексов, больниц, школ и других объектов.
Двери из нержавеющей стали и сборные строительные двери: индивидуальное производство дверных коробок для дверей из нержавеющей стали и сборных конструкций.
Компоненты профиля дверной рамы: производство полного спектра профилей, включая рамы со стороны замка, рамы со стороны петель, верхние рамы и нижние рамы.
Композитные дверные рамы: производство соответствующих профилей, таких как боковые рамы и нижние рамы для композитных дверей.
ВИ. Перспективы рынка
Благодаря постоянному развитию строительной отрасли и устойчивому росту в секторе производства дверей рынок оборудования для холодной штамповки дверных коробок демонстрирует положительную тенденцию роста.
Устойчивый рост рыночного спроса: Спрос на различные дверные изделия —такие как защитные двери, противопожарные двери и межкомнатные двери— продолжает расти, что обусловливает необходимость крупномасштабного производства профилей дверных коробок. Стальные дверные коробки широко используются в жилых, коммерческих и общественных инфраструктурных проектах благодаря своей высокой прочности, превосходной огнестойкости и коррозионной стойкости.
Преимущества процесса холодной прокатки: Холодная прокатка обеспечивает высокую степень использования материала, точное формование, высокую эффективность производства и низкие затраты. Профили дверных коробок, изготовленные этим методом, отличаются оптимизированной формой поперечного сечения, высокой точностью размеров и легкими характеристиками. Установлены отраслевые стандарты для многофункциональных профилей дверных коробок жилых домов, изготовленных из холоднокатаных стальных листов или полос методом холодной прокатки.
Тенденции к автоматизации и интеллекту: Оборудование развивается в сторону полной автоматизации и интеллектуальной работы. Централизованное управление ПЛК управляет всей производственной линией —включая размотку, выравнивание и подачу, штамповку фиксированной длины, профилирование, гидравлическую резку и выгрузку продукции—, обеспечивая автоматизированное производство на основе заранее установленных параметров для нескольких спецификаций продукции. Проникновение на рынок полностью автоматизированного интеллектуального оборудования для формования дверных коробок продолжает расти.
Спрос на индивидуальную настройку и гибкое производство: поскольку рынок дверей все больше требует более широкого ассортимента продукции и спецификаций, растет спрос на гибкое оборудование для формовки дверных коробок, способное быстро менять оснастку и обладающее многоцелевыми функциональными возможностями.
VII. Сервис и поддержка
Проектирование решений: мы обеспечиваем индивидуальный выбор оборудования и компоновку производственной линии на основе чертежей продукции заказчика, требований к производительности и целевых рынков.
Изготовление на заказ: мы поддерживаем нестандартную настройку; заказы могут быть размещены с использованием чертежей поперечного сечения или образцов, с полным контролем от проектирования рулонов до полного изготовления машины.
Монтаж и ввод в эксплуатацию: инженеры обеспечивают монтаж, ввод в эксплуатацию и обучение операторов на месте для обеспечения быстрого запуска производства.
Послепродажная поддержка: мы предлагаем долгосрочные технические консультации и поставку запасных частей; наши инженеры имеют все необходимые визы и доступны для обслуживания на месте по всему миру в любое время.
Постоянная оптимизация: мы предоставляем услуги по модификации оборудования и модернизации мощностей для адаптации к меняющимся производственным потребностям.
8. Почему стоит выбрать нас
Почти 20-летний опыт производства: зрелые технологии, усовершенствованные процессы и надежное качество
Цепной привод настенного типа: плавная и надежная работа, высокая жесткость и длительный срок службы
26-ступенчатая прецизионная формовка: закаленные валки GCr15 (HRC 58–60), термообработанные валы 40Cr (Φ70 мм), обработка на станках с ЧПУ и сверхточное шлифование
Двойная гидравлическая система пробивки: предварительная и последующая пробивка; одновременная пробивка нескольких отверстий обеспечивает высокую точность и эффективность
Выпрямляющая головка в турецком стиле: точное выпрямление обеспечивает прямолинейность дверной коробки и гарантирует герметичность дверного полотна
Защитный чехол со стороны привода: безопасный и надежный; пыле- и маслостойкий; продлевает срок службы оборудования
Высокоточное производство: стабильные размеры продукции и стабильное качество
Эффективное производство: скорость линии 0–15 м/мин; всей линией может управлять один человек
Интеллектуальное управление: полностью автоматический ПЛК с сенсорным интерфейсом; настройка одним касанием и автоматический подсчет
Прямой производитель: Никаких посредников; отличное соотношение цены и качества
Глобальная сервисная сеть: инженеры имеют действующие визы и обеспечивают быстрое реагирование
 английский